摘要:快速换产是多品种小批量生产下提升线体产能、降低制造成本的核心手段,但多数工程改造只聚焦机构快换,忽略全流程细节优化,最终效果往往达不到预期。本文结合十余年线体改造的实际项目经验,拆解快速换产设计的核心逻辑、常见踩坑和选型权衡,给有一定基础的机械工程师做落地参考。
快速换产的本质,不是快,是切冗余
说实话,刚入行做线体改造的时候我也觉得,快速换产不就是把螺栓换成快锁,把手动换模改成自动吗?能有什么难的。
第一次做冲压线改造成品,我把模具的安装螺栓全换成了凸轮快锁,拆装时间从原来的90分钟降到35分钟,当时还沾沾自喜,结果试运行的时候才发现,工人换完模具还要找程序、调压力、对刀、量首件,前前后后加起来还是两个多小时,比原来只省了20分钟。甲方老板脸拉得比马长。
坑踩多了才懂。
真正的快速换产,核心是遵循单分钟换产(SMED)的核心逻辑:把所有换产动作分成「内部换产」和「外部换产」,内部换产是必须停机才能做的动作,能转成外部的全部转出去,最后再优化内部换产的每一步,砍掉所有不必要的冗余动作。
还是刚才那个冲压线的项目,后来我们改了方案:在冲压线入口加了两个预调工位,上一批产品还在生产的时候,工人就把下一批的模具预装好、预调到基准尺寸,甚至连首件的量具都提前放到工位边,程序也提前传到机床控制面板里。等上一批生产完,停机只需要拆旧模、拉新模、锁死、试冲一件,整个过程40分钟搞定。比原来的三个小时降了快80%。
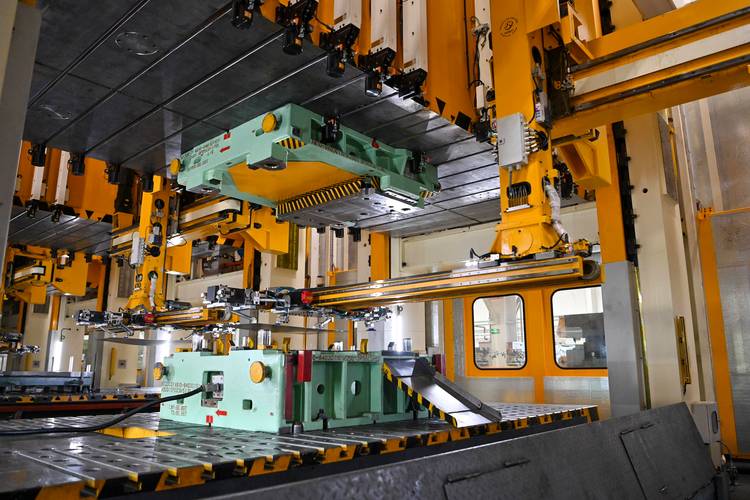
很多人会忽略,换产不是只换工装夹具。物料、程序、量具、甚至作业指导书,任何一个环节没有提前准备,都会让你前面省的时间全部浪费掉。我见过不少线体,工装换完10分钟,找程序找了20分钟,说出来都好笑。
快换机构设计:速度和精度稳定性,一个都不能丢
搞定了流程拆分,接下来就是机构设计,这里面坑也不少。
最常见的坑就是为了快,牺牲定位精度和夹紧力。很多快换设计,为了让工人插进去就能锁,把定位间隙放得很大,或者夹紧力算得刚够,结果加工的时候一有切削力就动,尺寸飘得厉害,废品率涨一两个点都是常事。我之前见过一家厂,换产时间从3小时降到30分钟,废品率从1%涨到3.5%,算下来成本反而涨了,完全得不偿失。
做定位设计,记住这个经验值:快换定位必须用锥面或斜面自定位基准块,两个定位基准一个约束X/Y方向,一个约束旋转,重复定位精度要控制在0.02mm以内,公差符合GB/T 1800.1-2009的IT5级要求,这个精度足够覆盖绝大多数机械加工和冲压焊接的要求。
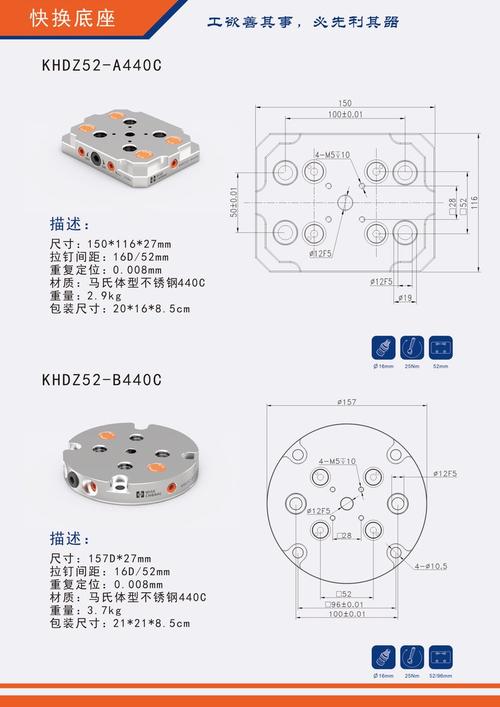
夹紧力的计算,别按最大切削力刚好够来算,必须留余量,按最大切削力的1.5~2倍来选夹紧机构。如果是振动大的切削或者冲压,直接往2倍靠,别省那点成本。手动快换选凸轮快锁还是螺栓快锁?说实话,单次夹紧力要求10kN以下用凸轮快锁,操作快,10kN以上还是用偏心锁紧或者液压快锁,更稳,不容易松。
还有一个细节,很多人设计快换接口的时候,不同产品的工装不做标准化,换哪个产品要用哪个接口,换一次还要换转接板,平白多了十几分钟动作。正确的做法是,同一条线的所有工装,接口全部标准化,定位基准的位置、夹紧点的位置全部统一,不管换什么产品,都是同一个步骤,不用换转接板,工人上手也快,出错率也低。
改造落地:别盲目砸钱上全自动,适合才是最好的
不过话说回来,很多工厂一说起快速换产改造,开口就要全自动快换,几百万砸进去,结果一年换不了十次产,回本要十几年,完全没必要。
我做改造从来不会上来就推全自动,先看客户的换产频率:如果你的换产频率每月不超过4次,单批次产量都在万件以上,其实没必要做大改造,只要把内外换产分开,优化一下流程,把手动换产的动作理清楚,就能省不少时间,成本几万块就能搞定,投入产出比最高。
如果换产频率每周2~5次,单批次产量在1000~10000件之间,优先上标准化手动快换机构,改完换产时间一般能从几小时降到1小时以内,成本几十万,一两年就能回本。
只有换产频率每周超过5次,单批次产量不到1000件,属于多品种小批量生产,全自动快换才划算。我之前做过一个新能源钣金加工线的改造,客户原来每天换产2次,每次2小时,每天4小时产能浪费在换产上,改完全自动快换,换产一次15分钟,每天多产3小时,不到半年就收回了一百多万的改造投资,爽得不行。
还有一个容易忽略的点,快速换产改造不是只改硬件,还要改作业标准,把每一步换产动作都标准化,哪个步骤先做哪个后做,工具放在哪里,都规定清楚,不然工人还是按原来的习惯来,省下来的时间又被浪费了。
做了十几年工程,我越来越觉得,快速换产不是什么高大上的黑科技,就是抠细节,把每一秒不必要的停机时间都抠出来,砍掉冗余,选对方案,就能拿到想要的结果。
