摘要:本文以某汽车零部件供应商1600吨冲压产线迭代优化项目为例,分享从瓶颈分析到落地改造的实际经验,避开砸钱全换设备的常见误区,给出符合国家行业标准的低成本改造方案,给中小制造工厂的产线升级提供可复制的思路。
去年接了东南某主机厂配套冲压件供应商的旧产线改造项目。甲方老板找到我的时候,脸皱得像泡了水的牛皮纸。原来的产线做多品种小批量订单,换一次模要四十多分钟,一天换个三四次,两个小时产能直接没了。良率还稳不住,换模后前二三十件几乎都要返修,算下来单位成本比同行高了快两成,再不改就要丢订单了。
别上来就换设备,先算清楚产线迭代的账
很多工厂老板一提到产线迭代,第一反应就是把旧设备全卖了,换新的自动化线。开口就是“我要全自动化”。说实话,大部分中小厂的旧产线,核心瓶颈根本不是主机本身的问题。
我们进场第一件事,就是连续一周记录产线的所有运行数据,算OEE(设备综合效率)。公式很明确,OEE = 时间开动率×性能开动率×合格率,这是行业通用的算法。算完结果出来,这条产线的OEE只有41%,远低于行业平均的60%。拆解完损失占比:
时间开动率只有62%,其中67%的损失来自换模等待,12%来自设备故障。性能开动率88%,合格率92%。再拆主机精度,我们打了1600吨冲压床的主轴径向跳动,只有0.02mm,完全符合GB/T 13914-2013冲压设备精度的公差要求。
主机还能打,换它干嘛?
要是上来就换个新冲压床加机械手,没有两百万下不来,甲方预算才八十万。根本打不住。我们最后定的方案就是,只动瓶颈,不动主机,把钱花在刀刃上。
卡准核心痛点改:几个低成本迭代的落地细节
核心痛点两个:换模慢,定位偏。我们就对着这两个点下刀子。
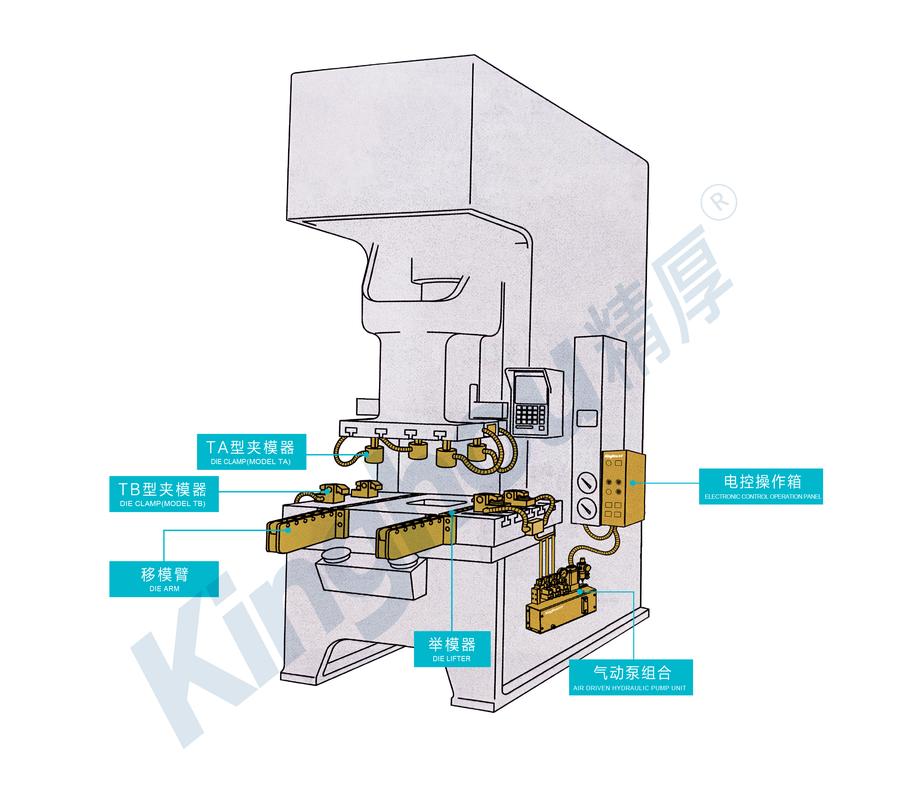
第一个改的就是换模系统,把原来的手动压板夹紧,改成快换液压夹紧模座。原来换一套模要拆8块压板,拧32个M16的螺栓,每个螺栓拧下来再装回去,平均一分半钟,光拧螺栓就要四十八分钟。现在改成液压联动夹紧,一键压紧松开,整个夹紧过程不到两分钟。配合模座的预定位定位销,换模整体时间从原来的42分钟降到12分钟。
这里踩过一个坑。刚开始第一次安装,我们把夹紧模块放得离凹模太近,冲压的时候冲击力直接传到模块上,用了半个月,密封件震坏了,液压油漏得满地都是。后来把安装整体外移120mm,加了一块15mm厚的45号钢衬板吸震,用到现在两年多,没出过问题。
第二个改的是线边料架。原来用的是通用铁框,操作工拿料要弯腰翻,还经常拿错不同零件的料片,每次上料要两分半,错料率1.2%。我们改成分层定位对中料架,每个料位对应一个零件,带扫码错峰报警,拿错直接亮红灯,上料时间直接降到四十秒,错料率直接清零。
不过话说回来,很多人改快换,只改模座,忘了调料架定位,等于白改。模换好了,料对不准,还要调十分钟,那不还是慢。
第三个就是模具的微小迭代。原来的模具用了五年,导柱导套磨损了,间隙比设计值大了0.08mm,所以每次换模后孔位偏,良率上不去。我们没有重新开新模,只是把旧导套拆了,重新镶了淬过火的新导套,把间隙调整到0.015~0.02mm,完全符合GB/T 16748-1996冲压模具的间隙要求。这一下,良率直接从92%涨到98.6%。整个活下来才花了两万八千块,比开新模具省了二十多万。
迭代后的验证,别改完就拍屁股走人
很多改造项目,改完试生产一次合格就验收交差,回去不出半个月就出问题。我们改完之后,要求连续跑七天满负荷生产,所有参数每两小时记录一次。
跑了三天就发现问题了:连续换模三次之后,液压站油温升到了55度,超过了液压油额定工作温度45度,油温上去之后油黏度下降,夹紧力掉了10%,差点出批量报废。原来我们选冷却器的时候,按静态换模算的,没考虑夏天车间温度三十多度,连续换模的产热。后来换了一个大1/3规格的板式冷却器,问题解决,才花了八千块。
产线迭代不是一锤子买卖。我们当时给甲方留了余量,产线边线留了1.2米的空位,地基提前做了预埋,以后订单涨了,要加自动上料机械手,直接装就行,不用砸了重新挖地基。这点小钱,花得绝对值。
最后算总账,整个项目下来花了七十六万,比甲方的八十万预算还省了四万。OEE从原来的41%涨到63%,单位产品生产成本降了15%,产能提了22%。验收那天甲方老板高兴,拉着我们去吃了黄河边的现捞大鲤鱼,味道真的不错。
很多人觉得产线迭代就要大动干戈,就要上最先进的设备,就要搞无人车间。其实大部分中小工厂的产线,还有大把的潜力可以挖,把钱花在真正产生瓶颈的地方,小改也能出大效果。别为了凑“智能化”的热闹,花了冤枉钱,最后赚的钱还不够填设备的折旧。
