国内多数制造工厂的智能产线运维,还在往坑里跳。砸了大几百万上系统,最后还是变成了高级在线报警,该停线还是停线,该亏的钱一分没少。下面说的都是我跑了三十多家工厂攒出来的真实经验,给同行提个醒。
为什么花了钱,智能运维还是不好用
去年去佛山给一家做新能源电池结构件的工厂做运维优化。他们12条挤压产线,刚花四百万上了一套带AI预测的智能运维系统,吹得神乎其神,结果每个月还是要非计划停线两三次,每次停线损失小二十万。
问题出在哪?打开系统后台一看,每天推上百条预警,95%都是误报。工人天天看狼来了,真出问题的时候预警直接被淹没,谁都没当回事。
老板要智能化,供应商就疯狂堆料。每个电机每个轴承都装传感器,数据存了好几个T,用到模型里的还不到10%。说白了,从项目立项开始就走偏了。
很多人觉得,智能产线运维就是装传感器、上云、训AI。不对。它的根还是运维,是服务于生产的工具,不是拿来给老板看的政绩。
核心不是堆设备,是抓故障的根因逻辑
智能产线运维的核心目标,是预测性维护,是在故障扩大之前找到隐患,安排计划停机,避免非计划停线损失。要做到这一点,前提是你得清楚:这条产线哪些位置出问题会致命?出问题之前有什么可观测的征兆?
举个例子,汽车焊接产线的伺服焊枪,最容易出问题的两个点:气缸密封泄漏、主轴磨损。密封泄漏最早的征兆是系统压力波动,不是振动也不是温度。主轴磨损最早的异常,是振动频谱上的边频带峰值升高,不是温度变化。很多供应商上来不管三七二十一,每个点都装温度传感器,你说预测能准吗?
按照ISO 13373-1:2002的滚动轴承振动监测规范,加速度传感器必须安装在轴承座的刚性区域,不能隔着油漆、垫片,安装扭矩必须符合厂家要求,误差不能超过10%。就这么简单的要求,我跑过的工厂里,一半都做不到。
去年在苏州一家汽配厂,工人图方便,用双面胶把传感器粘在1mm厚的油漆层上。厚油漆相当于低通滤波器,直接把故障频率滤掉了,模型训练出来准确率不到60%,折腾了大半年找不到问题。最后把油漆刮掉,用螺栓刚性固定,准确率直接升到92%。
就这么点小事。坑了大半年,亏了上百万。
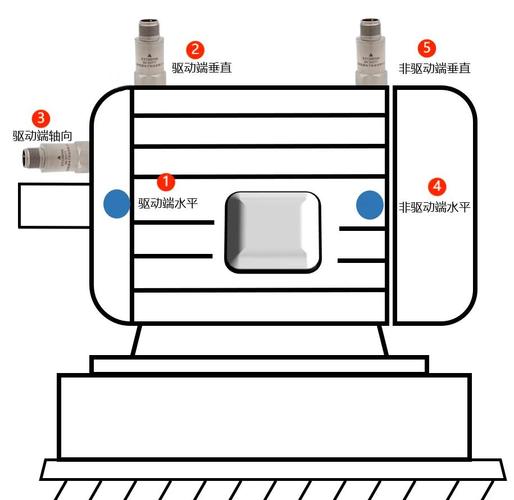
选型也有讲究。转速低于1000rpm的重载轴承,用速度传感器比加速度传感器好用,低频信号采集更准,这个规律很多供应商不会告诉你,他们只会给你推最贵的型号。
落地必须做的三个权衡,新手最容易踩坑
第一个权衡:边缘计算还是云端计算?很多工厂老板上来就要全数据上云,做大屏看可视化。真不行。关键故障的预警,比如主电机过热、主轴异常振动,必须做边缘侧本地推理,响应延迟不能超过100ms,不然传云端绕一圈,慢个三五秒,主轴已经烧了。非关键数据,比如OEE统计、能耗分析,放云端做长期分析就行,省带宽也省成本。
第二个权衡:要不要全产线全覆盖?说实话,没必要。一条产线80%的停线损失,来自20%的核心设备和核心点位。把这20%搞定,就能拿到80%的收益。全产线装传感器,成本翻三四倍不说,数据里的噪声多好几倍,模型准确率反而降了。赚不到钱的智能化,最后就是放在那边吃灰。
第三个权衡:数据不够怎么办?很多人说我产线跑了十年,有一堆运行数据,肯定能训出好模型。不对。绝大多数正常生产的工厂,十年都出不了几次重大故障,故障样本不平衡是绕不开的坑。全是正常数据,没几个故障样本,模型学不到东西,当然容易误报。
真要做,不如先找同类型产线的公开故障数据集做预训练,再用自己工厂的少量故障数据微调,效果比你自己攒三五年数据好太多。我上周刚给浙江一家工具厂做的方案,就是这么干的,三个月就上线了,准确率能到88%,比他们自己攒数据做了一年的效果好太多。
现在圈子里吹智能产线运维吹得太凶,好像装上系统就能一劳永逸,就能完全替代人。其实不是,它就是个工具,是给现场运维工程师减负的,帮你从每天瞎跑救火,变成提前排计划消隐患。找对核心点位,选对合适的设备,一步步来,比啥都强。
