本文基于三次深度参与改造的某主机厂车门焊装产线,聊聊产线配置迭代过程中常见的踩坑、选型权衡和可落地的优化逻辑,给同行摆上现成的经验教训。
第一代配置:为赶产能堆出来的堆料方案
2018年接的项目,甲方要抢新款SUV的产能节点,要求半年内焊装线量产,目标节拍12JPH。那时候整个项目组都在赶,没人敢在配置上省,就怕卡节拍担责任。
伺服焊枪选了最大负载100kg的规格,实际我们焊车门最大的焊点也只需要65kg负载。滑台行程比实际换型需要多留了200mm,就怕以后改车型不够用。每个工位都额外加了一个缓存位,说要防前道异常停线。
最后算BOM成本,直接比初始预算超了18个点。上线之后测能耗,比同节拍的成熟产线高12%。那些额外加的缓存位,从上线到第一次改造,三年时间里用上的次数不超过五次。
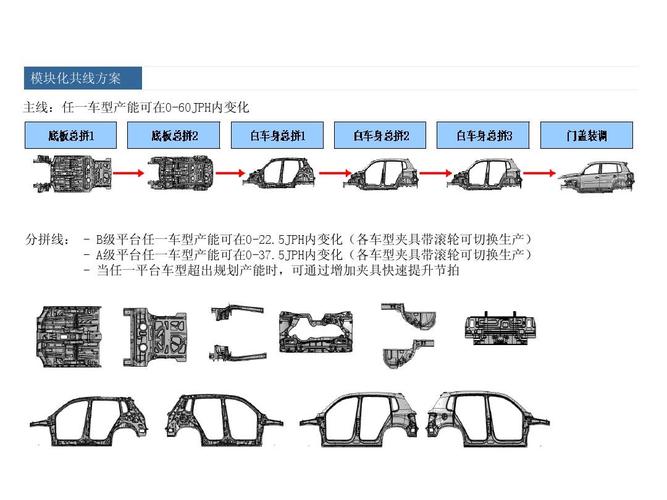
那时候总觉得,产线配置一次到位,多留余量总没错。现在回头看,纯粹是经验不足,把未来迭代的空间直接用钱填上了,还填错了地方。那两个闲置缓存位,花了小一百万,至今在车间角落落灰。说起来都牙疼。
第二次迭代:为降本硬砍出来的削足适履
2021年,主机厂喊降本,给我们抛了指标:整条线BOM成本砍15%,不改不行,改完达不到就扣回款。
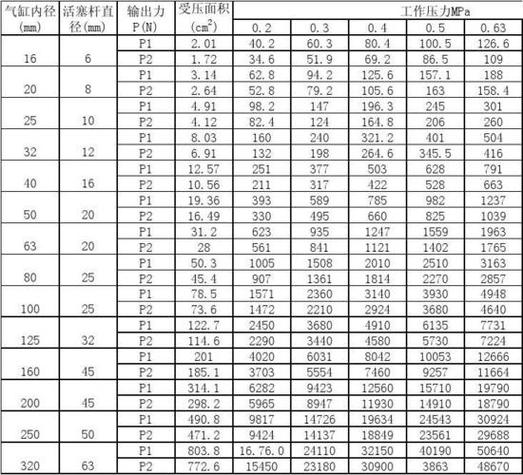
那时候整个项目组都在凑数字,能砍就砍。双伺服焊枪改成单伺服,缓存位从三个砍成一个,原来Φ32缸径的定位气缸,直接改成Φ25。说实话,按GB/T 2348-2018的标准算出力,理论上刚好够,我们当时算的没错啊。
成本砍完了,降了16个点,指标完成了,所有人都松了一口气。结果上线三个月,出问题了。批量车门定位偏差,偏差值就在0.1到0.2毫米之间,刚好超出主机厂的精度要求。
蹲现场半个月才找到原因:换车型的时候,定位销每天要启停十几次,Φ25气缸的出力余量只有3%,气压稍微波动一点,就顶不到位。缓存砍了之后,前道只要停十分钟,后道全断,OEE直接从原来的92%掉到81%。那段时间天天住在主机厂车间,吃了半个月门口的黄焖鸡,现在想到都腻。
不过话说回来,这次踩坑也不是完全没收获。至少我们弄明白了,产线配置迭代不是一刀切,砍成本不能砍核心可靠性,对吧?
第三次迭代:按动态负荷分配的弹性配置逻辑
2022年底,主机厂要换纯电车型平台,干脆给我们全权重新做配置迭代。这次不堆料也不硬砍,我们核心就做一件事:把产线所有工位按动态负荷率分成三类,不同类别配不同的配置余量。
第一类是恒定负荷工位,比如车门折边工位,从早到晚基本满节拍跑,没有空的时候。这类工位,我们按设计要求留8%到12%的安全余量,选型足额配置,一分都不省,核心精度不能动。
第二类是波动负荷工位,比如人工上料工位,节拍跟着工人走,有时候快有时候慢,偶尔会有异常堆积。这类工位我们不做死配置,用可扩展的模块化缓存,一开始只留一个位置,预留了扩展接口,真要是后面产能提上来,加一块滑台三天就能装好,不用一开始就多花钱占地方。
第三类是峰值负荷工位,比如换型定位机构,只有换车型的时候才会动,平时就是锁紧状态不动。这类工位我们不用每个定位都配独立气缸驱动,改成共用驱动快换模块,换型的时候把驱动移过去,平时驱动闲置的时候还能给其他工位用,成本直接降了40%,出力余量还留到了15%,精度稳得很。
这次改完,总成本比第一代配置降了12%,比第二次改完只涨了2%,OEE稳定在94%,能耗比第一代降了10%,到现在跑了快两年,没出过批量精度问题。所有选型我们都按GB/T 4877-2009的标准计算出力,余量卡在8%到12%之间,既不冗余也不留险。
结论
产线配置迭代,从来不是越先进越好,也不是越便宜越好。它跟着你的业务需求变,一开始堆料,是怕产能不够,后来硬砍,是为了降本指标,最后找平衡,才明白配置迭代的核心是留有余地。你把未来的空间提前占满,或者把当下的余量砍得干干净净,最后都是给自己挖坑。
这些坑我们踩过了,同行看到,能绕就绕过去吧。
