我在国内中小机械加工车间泡了快十五年,见过太多漂亮的排产方案,一落地就全崩。月月追产能喊缺人缺设备,盘点下来却有三成设备每周闲两三天。问题从来不是出在排产软件不够贵,大多是生产资源调配的底层逻辑错了。
别盯着产能总表算 先理清楚流动瓶颈
去年帮浙江金华一家做商用车半轴的工厂梳理产能,他们给我看的Excel总产能表写得清清楚楚:10台粗车床,月产1200根坯料,热处理线月产1100根,精磨线月产1150根,按月出1000根完全没问题。实际连续三个月,最多出到920根。急单插不进,闲的时候没事干。
我跟着转了一天车间就找到问题了。
他们的热处理是间歇式箱式炉,每炉固定装8根半轴,粗车工班为了少换刀,一次把同规格的50根坯全部车完,50根拉到热处理门口,一下子堆了六个多小时的量,前一炉没烧完,后道精磨工序没活干,等烧完了,一下子出8根,精磨又赶不及堆在那里。
很多人做调配,第一件事就是把所有设备产能加总,减去损耗,得出能接多少单。这是典型的办公室算法。离散加工的瓶颈从来不是固定的。换一个大尺寸批次,粗车换模调机时间翻三倍,本来闲得发慌的粗车,立刻就变成新瓶颈。如果赶货让工人连轴转,一不小心出了个不合格品,检验工序又会堵成死结。
我刚入行做调配的时候,就犯过这个错,拿着算好的计划表给生产经理,被骂得抬不起头。你算的每台设备85%负荷,工人要吃饭,要换刀,机床要5S点检,这些时间你都算进去了吗?
核心资源的刚性约束:得卡准工艺和规范红线
很多人对生产资源的理解,就停留在设备上。实际上,工装、计量器具、特种作业人员,全都是不可替代的核心资源。卡在这里的坑,我踩过不止一次。
前年给一批出口风电法兰做排产,下料、铣面、钻孔都按节点走完了,临到最终UT探伤,才发现车间里唯一持厚工件UT探伤证的师傅,提前请假陪老婆去外地生孩子了。外请有资质的师傅要等三天,船期不等人,最后赔了两万多的空仓费。找谁说理去?
行业通用的《JB/T 5061-2019 机械制造加工资源配置要求》里,明确要求关键工序的资源冗余度不低于12%,很多工厂看见这句话都当耳旁风。为了多接订单,把核心设备排到100%甚至110%的负荷,一点缓冲都不留。随便一台机床出点小故障,整线停摆,亏的钱比多接一个单赚的还多。
说实话,我见过太多老板,算成本只算设备闲置的浪费,不算停线等待的浪费。一件货拖了交期,赔的钱,丢的客户,哪一样不比让核心设备闲两个小时贵?
还有容易被忽略的,工装刀具资源。进口涂层铣刀,交期往往要两周以上,你排了下个月的五十套模具订单,才想起刀具没下单,那不就是等着停线?调配的时候,这些软性资源比设备产能重要多了。
没有昂贵MES也能做动态生产资源调配
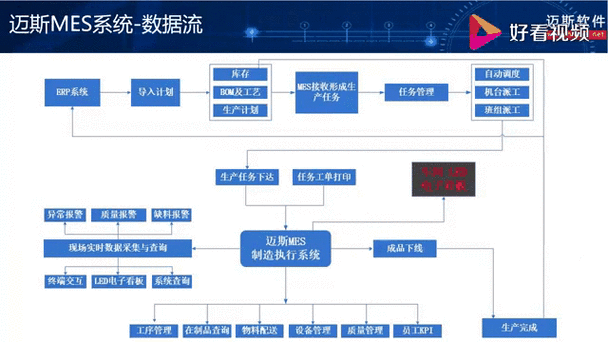
很多中级工程师待在中小工厂,没钱上几十万一套的MES系统,就觉得做不了精细化调配?不对。我见过很多小厂,用Excel加一个共享文档,做得比大厂的自动化系统还顺。
核心思路很简单,反过来排:先锁瓶颈资源,再排非瓶颈,不要先排订单再找资源。每天下班花十五分钟更新一遍资源池,每台设备的剩余负荷、工装的占用状态、关键人员的未来七天排班,全都标清楚。排新单的时候,先看瓶颈资源有没有空,锁好了再排前后工序。
别把同型号设备都当成可互换的。同样是CA6140车床,用了十年的老设备,导轨磨过三次,间隙比新设备大三个丝,只能干粗车,你把半精车的活派过去,尺寸公差肯定不合格。我见过刚上来的工程师犯这个错,排完产还纳闷,为什么同样的刀同样的参数,就是做不出合格活?
插单也不是洪水猛兽。只要你留足12%的冗余,急单来了,把非瓶颈工序上不着急出货的单往后挪一天,根本不会影响全局。最怕的就是为了插急单,打乱所有的资源安排,结果急单也没赶出来,原来的单也拖了。
生产资源调配,说穿了就是帮生产理顺流动的顺序。你坐在办公室对着总产能表算得再漂亮,不如去车间转三趟,摸清楚每台设备的毛病,每个工序的脾气,那些藏在表格下面的隐性约束,才是决定成败的关键。
