摘要:产线版本管理不是IT部门的配置管理换个名字。它要同时管住机械图纸、工装夹具、PLC程序、机器人程序、拧紧枪配方、MES配方和物料批次。核心就三件事:唯一标识、基线冻结、变更可追溯。做不好,停线是小事,批量返工才要命。
一条产线到底藏着多少个版本?
很多同事第一反应:版本?不就是图纸的A、B、C版吗。说实话,我一开始也这么想。后来在总装线做了一次版本盘点,光一个左前门工位就拉出37个版本号。机械侧:夹具总图G-2345-A/B,定位销单元G-2345-03-A/B,气缸型号从SMC CDQ2B32-50DZ换到CDQ2B32-50DMZ。电气侧:PLC程序FW3.4.2,HMI画面H2.1,机器人程序R05,视觉相机配方V7。工艺侧:拧紧枪程序P07,扭矩45 N·m,角度监控90°±15°。MES侧:Recipe V12。物料侧:门锁扣供应商从A换到B,尺寸公差没变,但表面处理变了。
这些东西谁管?机械工程师管图,电气工程师管程序,工艺管参数,IT管MES。各管一段。问题就出在段与段之间。举个例子:夹具定位销磨损了,机修换了备件。备件图号是G-2345-03-B,但产线BOM里写的是A版。这在系统里算“无变更换件”还是“版本升级”?没人知道。等到追溯时,MES里记录的还是A版,实际装的是B版。客户审核一问,傻眼。

所以,先别急着上工具。拿张纸,把工位按机械、电气、工艺、物料四个维度列出来。每个维度至少找出:当前版本号、生效日期、责任人、存放位置。这一步很土,但比直接买PLM省钱。
变更不是改图纸,是改整个系统状态
ISO 10007:2017 把技术状态管理分成四块:标识、控制、状态记实、审核。翻译成人话:给每个东西起唯一名字,改之前评估影响,改完记录谁在什么时候改了什么,最后还要查。IATF 16949 8.5.6.1 也要求对更改进行控制。标准写得很清楚,落地时最容易漏掉“影响分析”。
我见过一次典型翻车。焊装线PLC程序从FW3.4.2升到FW3.5.0,升级说明只写了“优化节拍”。电气工程师刷完程序,机器人动作正常,但HMI报警页面全乱了。为什么?FW3.5.0把报警变量起始地址往后挪了2个字节。HMI画面还是按旧地址解析。结果屏幕上显示“工位99故障”,实际是工位12。操作工跑到线尾找故障,找了20分钟。停线37分钟。直接损失?按每小时60台产能算,少产37台。这还没算返修。
变更影响分析至少要看五层:机械接口、电气接口、软件接口、工艺参数、物料批次。接口版本必须冻结。比如PLC与HMI的变量表,可以定义一个接口版本号,像IF-V3.5。PLC升级后,HMI必须匹配IF-V3.5。不匹配就拒绝启动。这比事后写检讨有用。

再说版本号规则。别用“最终版”“最终版2”“最终版真的最终”。建议语义化:产品版本A.03,工艺版本P2.1,PLC固件3.4.2,机器人程序R05,MES配方V12。每个版本号对应一个基线。基线一旦冻结,改任何东西都要走ECN(工程变更通知)。ECN里写清楚:变更原因、影响范围、验证方案、切换日期、回滚方案。没有回滚方案的ECN,我不签。
上线切换那晚,最容易翻车的三件事
切换窗口通常安排在周末夜班。人困,灯暗,电话响。三件事最容易出。
第一,把备份当版本。 备份是文件副本,版本是受控状态。备份可能覆盖,可能丢,可能带着临时调试参数。上线前必须确认:当前产线运行的PLC程序、机器人程序、拧紧枪程序、MES配方,全部有对应版本号,且能从版本库还原。还原时间要实测。别等到回滚时发现还原要45分钟,产线等不起。
第二,工装物理版本没换。 软件切了,夹具还是旧版。比如新程序要求定位销直径φ12h7,旧夹具是φ12g6。差0.01毫米,机器人抓件就偏。重复定位精度要求≤0.05 mm,旧夹具磨损后可能到0.08 mm。Cpk公式摆在那:Cpk = min[(USL-μ)/(3σ), (μ-LSL)/(3σ)]。目标≥1.33。旧夹具一上,Cpk直接掉到0.9。怎么办?首件三件,连续30件关键尺寸SPC。不过关,不许放行。
第三,MES配方没同步。 拧紧枪程序P08扭矩48 N·m,MES配方还是45 N·m。枪按48拧,MES按45判。全线合格件被标不合格。或者反过来,枪按45拧,MES按48判,漏拧。这个坑,我踩过。后来学乖了:上线切换清单里,MES配方版本必须和PLC、机器人、拧紧枪版本一起会签。少一个签名,切换指挥不放行。
再说一句,试生产别只做3件。3件看不出趋势。至少300件,覆盖换班、换料、换工装。关键特性100%追溯。数据存MES,保留15年。汽车行业审核时,这是硬要求。
追溯与数据:二维码、MES、工装寿命
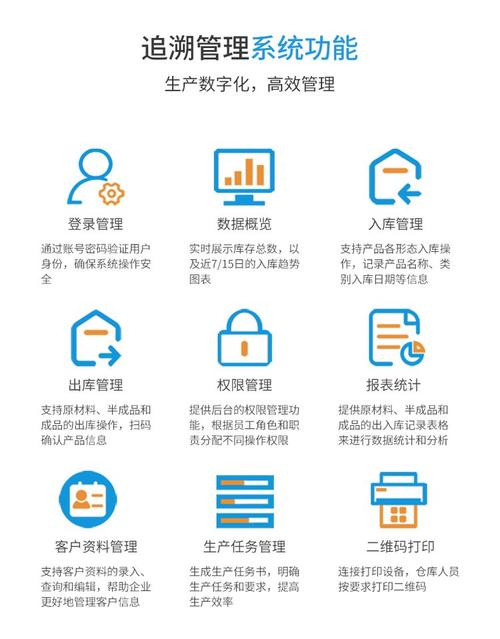
每台产品过线,扫二维码。二维码里绑什么?VIN、产品版本、工艺版本、PLC程序校验和、机器人程序名、拧紧枪序列号、夹具ID、操作员、时间戳。MES实时写库。ISO 9001:2015 7.5.3 要求成文信息控制,IATF 16949 更狠,要求追溯件批次到具体工位。别嫌烦。真出质量事故,能10分钟锁定范围,比赔钱强。
工装寿命也要进版本管理。定位销、气缸、伺服电机、拧紧枪扭矩传感器,都有寿命计数。比如气缸动作次数到200万次,必须保养。定位销累计磨损量到0.03 mm,必须更换。这些阈值写在工装版本卡上。MES每完成一件,给工装计数器加1。到阈值前1000次,弹预警。换件时,新件版本号写回MES。否则追溯链断了。
还有一个细节:版本兼容矩阵。行是产品版本A/B/C,列是PLC FW3.4.2/3.5.0、机器人R05/R06、MES Recipe V12/V13、夹具G-2345-A/B。打勾的绿色通道,打叉的红色禁区。矩阵由工艺、电气、机械、IT四方会签。改任何一格,重新评审。别信口头确认。口头确认在停线面前,一文不值。
结论:先有纪律,再谈工具

产线版本管理不是买一套PLM就能解决。PLM能管图纸,管不了拧紧枪里的配方;Git能管PLC源码,管不了夹具定位销的磨损。工具是放大器,不是救世主。先把唯一标识、基线冻结、ECN、兼容矩阵、追溯链这五件事做扎实。再考虑上系统。否则,系统只会把混乱自动化。
最后一句:下次有人把PLC程序命名成“最终版2_真的最终_别改”,你就把这篇文章甩给他。停线不等人。
