摘要:本文针对工业场景下机器视觉尺寸测量的实际应用问题,结合多个落地项目经验,梳理选型、调试阶段的核心要点,避开新手常见的误区,适合有一定基础的中级工程师参考。
工业现场测量的核心:精度从来不是唯一指标
去年接了一个汽车冲压钣金的孔径测量项目。客户要求测量精度控制在±0.01mm以内。
一开始团队里的新手拍胸脯,说上2000万像素的面阵相机,肯定搞定。结果拿样件回实验室测,偏差确实在范围内,拉到现场装完机,一开冲床,数据直接飘了。
谁懂啊。现场车间连个独立的稳地基都没有。冲压机一开,整个工位抖得跟筛子似的。环境温度夏天能从早上的26度窜到下午39度。工件表面还有冲压残留的油污反光。
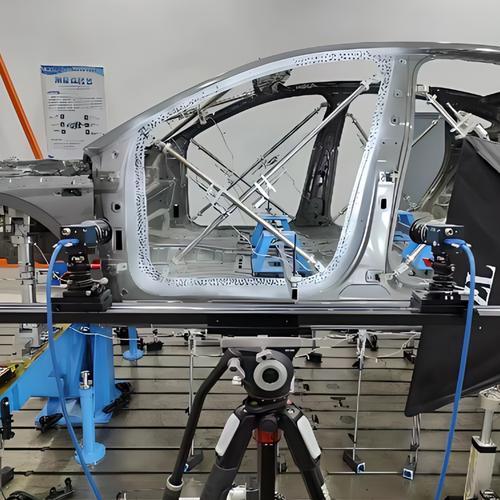
最后我们换了方案,把2000万的普通镜头换成了500万像素的物方远心镜头,反而把精度稳在了0.008mm以内。
很多人入行的第一认知就是像素越高,测量越准,这纯纯是被卖硬件的营销忽悠了。按照行业通用的GB/T 24750-2009 机器视觉检测精度评定规范,最终测量的扩展不确定度由三部分组成:设备重复性误差、校准误差、环境引入误差。前两项靠硬件堆能解决,最后一项,跟像素半毛钱关系没有,全看你对现场的适配。
选型权衡:几个容易被跳过的关键参数
说实话,大部分工程师选型,只会看像素、焦距、工作距离这几个参数,有两个参数十有八九会忽略。
第一个就是远心镜头的景深。很多人选远心,就是冲它没有透视误差,但是忘了远心的景深天生就浅。比如你工件有1mm的厚度公差,选了景深只有0.8mm的远心镜头,工件稍微凸一点,边缘直接虚成一团,算法根本识别不准。我见过一个做3C塑胶外壳测量的项目,就是踩了这个坑,最后换了大景深远心,才解决问题,耽误了整整两周工期。
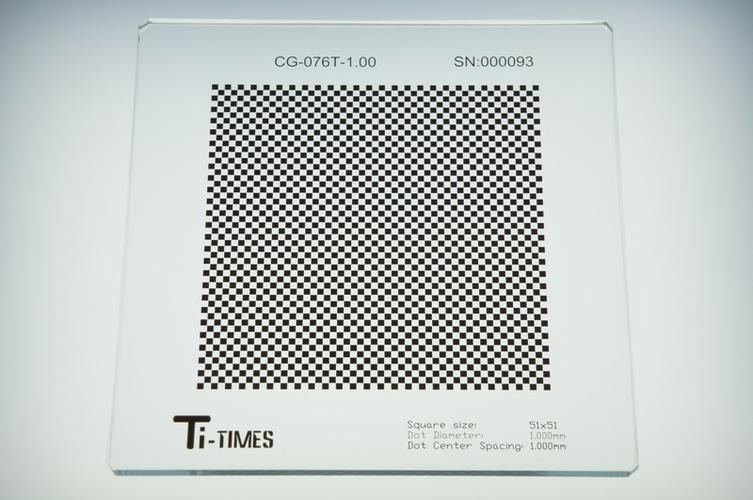
第二个就是标定精度。很多人拿个几块钱的打印棋盘格,标定完就直接用,能准才怪了。平面尺寸测量,要达到0.01mm级的精度,必须用玻璃材质的标定板,公差要控制在±0.001mm以内,还要做亚像素级的畸变修正。去年我们做塑胶件翘曲测量,一开始用普通标定,边缘识别误差差了0.1mm,死活找不到原因,重新做了亚像素标定,误差直接降到0.01mm以内。
打光我就不多说了,多少项目死在打光上。测透明工件用背打,测反光金属用漫射环形打,测低对比度边缘用同轴平行光,这些都是踩坑踩出来的经验,没什么捷径。
现场调试:那些藏在细节里的坑
装完机调完参数,不是万事大吉了。现场的坑,才是真的能让你项目黄了的元凶。
第一个坑,温度漂移。去年夏天做一个五金轴的直径测量项目,早上测出来偏差0.005mm,到了下午车间温度升了十几度,偏差直接到0.025mm,刚好超了客户的公差要求。拆下来检查了半天,才发现是镜头的金属安装座热胀冷缩,带得整个相机的基准位置偏了。最后给安装座加了个半导体制冷的温控模块,把温度控制在±0.5度以内,问题直接解决了。
第二个坑,透视误差的残留。很多客户为了省成本,要求取消定位治具,让视觉直接做测量,说你们算法不是能矫正吗?说实话,算法矫正不了大的倾斜。一个100mm长的工件,歪1度,投影误差就有0.15mm,什么概念?刚好超大部分工业件的公差要求。该加的定位销该加,不要听客户瞎忽悠,最后擦屁股的还是你。
第三个坑,校准溯源。我刚做这行的时候,图省事,用自己机加工的钢板做校准块,结果三个月过去,钢板锈了,尺寸变了,连续出了几十批不合格品,项目款直接被扣了一半,现在想想都懊恼。所以校准块一定要用经过计量溯源的量块,每隔三个月就要重新校准一次,别嫌麻烦。
做机器视觉尺寸测量这么多年,最大的感悟就是,这从来不是一个比谁硬件贵、比谁算法先进的活儿。你愿意蹲在车间待三天,摸清楚现场的震动、温度、工件的各种公差,比你在办公室对着参数调三个月有用多了。
