2026-09-27 15:49:52 分类:机械设计
上周带毕业班去校企合作的加工厂见习,撞见了个有意思的事儿。一台用了六年的开式冲床,标称节拍12次/分钟,连着三个月完不成生产定额,车间主任愁得掉头发,找了好几拨人来看,都说是模具老化,要不就是工人偷懒,建议换模具换操作工,再不济添台新设备。
课堂上永远讲不出来的卡点
我让跟着去的学生分组找问题,不出所料,所有人都围着设备算OEE,查模具间隙,算出来的结果都和之前那帮人差不多,就是设备实际利用率不够,要投钱改。
我让他们蹲在操作工旁边,看整整一个小时,别说话,就数动作。
十分钟不到,就有学生发现不对。操作工每次放料,都要把胳膊抬得比正常高一点,因为原机的定位挡块突出工作台面,刚好卡在小臂摆动的路径上,每次放料都要躲一下,就这一下,多花快两秒。
一天干八个小时,这两秒攒起来是多少?差出快一千件的产量。
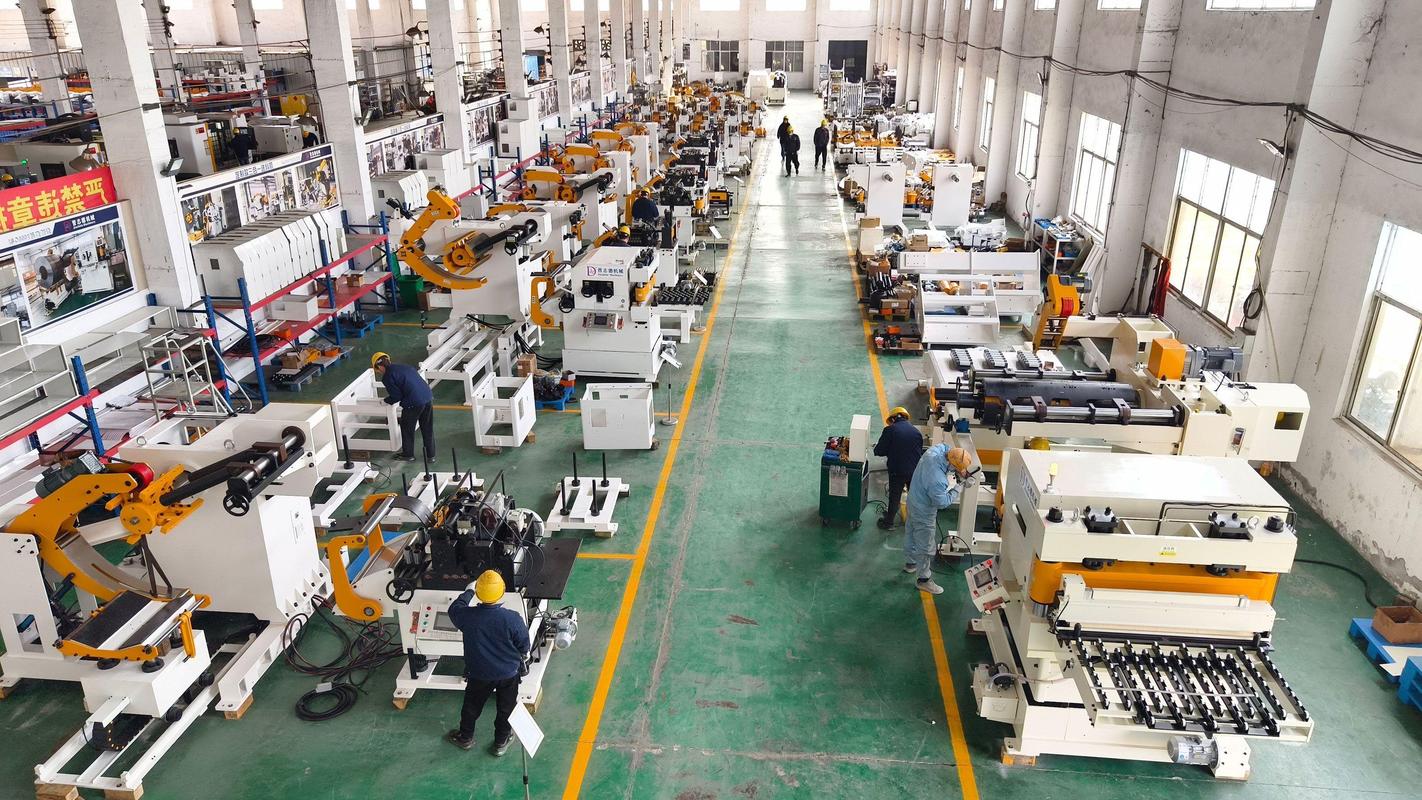 小型机械冲床操作工上下料操作空间实拍
说实话,看到这儿我也挺感慨的。我们在课堂上讲工厂产能释放,翻来覆去都是生产线平衡、自动化改造、系统优化,全是宏大的框架,谁能想到,最容易挖的产能潜力,藏在人机交互的几厘米里?
去年有个毕设小组,上来就给这个车间做自动化换模改造方案,预算报了十几万,说能提20%产能。现在看完这个,所有人都没话了。几百块就能解决的问题,搞那么复杂干嘛。
设计取舍里的糊涂账
学生最容易犯的错,就是把设计参数当成金科玉律,不敢动一丝一毫。当时就有学生问,挡块是原设计的定位基准,挪了改了,定位精度出问题怎么办?出了问题谁担责?
问得没错,符合我们课堂教出来的思维惯性。可实际算一下就明白,这个冲床现在只加工一种厚度10mm的汽车支架零件,公差要求±1mm,把挡块靠里切15mm,改成斜角,让出小臂空间,定位误差才0.12mm,远在公差范围内,根本不影响质量。
改完当天试产,节拍直接从8次升到10次,产能提了25%,连材料带加工,花了180块。
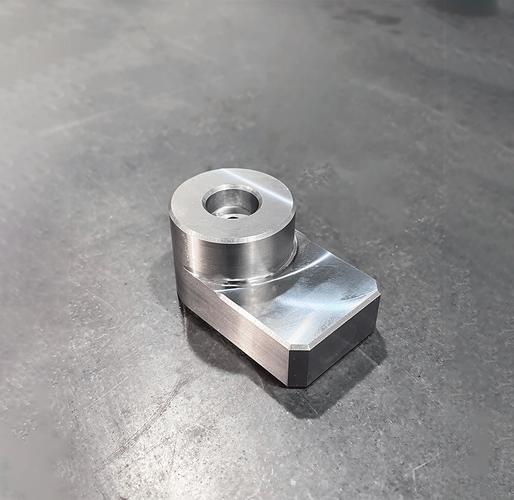 冲床改装后斜切式定位挡块实拍
我跟学生说,你们学机械设计,学的不是守着原来的图纸做应声虫,是要会算不一样的账。原设计的挡块尺寸是给全系列几十个品种留的,人家现在只做这一个品种,多余的设计裕量,不是安全,是浪费。多余的设计裕量,就是产能的陷阱。
不过话说回来,这不怪学生。我们原来的教材,从来没教过这种“拿正常设计余量换产能”的取舍,所有的题目都是给好参数,算出来一个标准答案,哪有这种开放式的现场问题?
教研里改出来的新习惯
 教研里改出来的新习惯
从工厂回来,我就把这学期“产能设计与优化”这一章的内容全改了。删掉了三分之一的理论计算,加了一个必修的现场环节。要求每个学生必须选一个工位,蹲满三个小时,把操作工的每一个多余动作记下来,算清楚一个动作多花一秒,一年影响多少产量,能赚多少钱,改要花多少钱。
第一次上新课的时候,很多学生不习惯,说我们是学机械设计,又不是学工业工程,蹲那看工人干活算怎么回事?
我没跟他们辩论,等他们见习完回来,绝大多数人回来第一句话都是,原来真的藏着这么多东西。
有个学生在组装工位发现,工人拧完螺栓要转身三米拿配件,一天转几百次,改了个工具架放在伸手就能拿到的地方,一次省五秒,一天省出来四十多分钟,等于多干两个小时的活。
我们总说工厂产能释放要靠技术升级,要靠设备更新,这话没错,但绝大多数中小工厂,根本不需要一上来就搞大动作。你把那些让人不舒服的小地方改了,把多余的设计砍掉,把路径捋顺了,产能自然就出来了,而且是零成本或者低成本的。
我有个毕业五年的学生,现在在浙江的汽配厂做工艺,前段时间跟我聊天,说他去年给车间改了十台铣床的手柄位置,就挪了八公分,换了个简单的连接支架,花了不到四千块,产能提了快八个点,一年下来多赚几十万。
这件事我现在每次上课都会讲。不是说自动化不好,是太多刚入行的设计师,一提到提产能就想到买新设备上新项目,忘了低头看看脚下,那些没人在意的小地方,藏着最划算的产能。
教了十几年书,我现在越来越觉得,好的机械设计,从来不是画在图纸上的完美作品,是能帮工厂赚到钱的实在方案。你愿意蹲下来看现场,愿意站在天天摸设备的人的角度想问题,就能找到别人找不到的产能空间。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从课堂的旧冲床,聊工厂产能释放的真实卡点
文章链接:https://yqhljx.com/list_9/3448.html
