摘要:很多中小机加工车间上了MES系统,却始终啃不下生产调度这块硬骨头——排出来的计划赶不上设备故障、来料缺件的突发变化,要么催死一线工人,要么闲死核心机床。本文结合我在珠三角汽配加工项目的落地经验,聊聊智能生产调度落地的核心要点和常见踩坑,给正在折腾这块的同行做个参考。
别拿理论框架忽悠人:车间调度的真实痛点
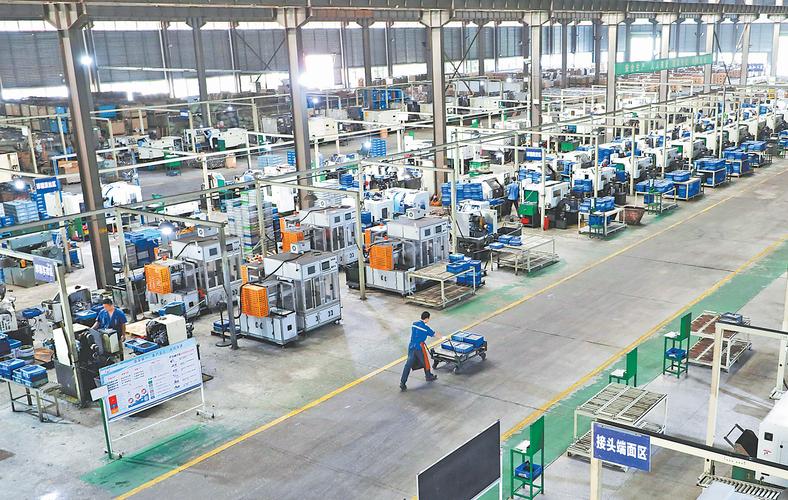
去年蹲点东莞那家汽配厂,做转向机配套零件,12台数控车床,4台外圆磨,3台可控气氛热处理炉。之前上的知名厂商MES,自带调度模块,上线大半年,车间还是乱的。
啥情况?经常是热处理炉空烧等三个小时,前面车床的坯件赶不出来;要么就是车床赶完一整批,热处理炉排满了,半成品堆在消防通道上,安全员查一次罚一次。有次赶主机厂的紧急订单,调度排错了热处理批次,整批工件硬度不达标,赔了二十多万。
老板拍桌子骂:花几百万上系统,连个排班都排不明白?
说实话,我见过不下十个类似的项目,厂商宣讲的时候把遗传算法、粒子群算法吹得天花乱坠,说能做到全局最优,到现场一跑,连”某台设备每周三下午固定保养”这种最基础的规则都加不进去。
问题出在哪?大部分智能调度的坑,从需求阶段就歪了。拿实验室里理想模型套满是变量的工业现场,那能顺吗?
能落地的智能生产调度,核心是贴合现场约束
我一直觉得,智能调度不是上来就堆大模型堆复杂算法,先把现场的约束理清楚,比什么都重要。我给这家厂梳理下来,所有约束分三类,每一类都不能错。
第一类是硬约束,就是绝对碰不得的红线。比如热处理炉最大装炉量1.2吨,符合GB/T 12603-2005金属热处理工艺分类及规范要求,装超了炉温均匀性不达标,工件合格率直接掉一半,这个必须卡死。还有设备额定负荷、保养计划、工装适配性,这些都是硬约束,错一个点整个计划全废。
第二类是软约束,就是尽量满足的优化项。比如同一个客户的同规格订单尽量连续排,能省不少换刀换工装的时间;交期越近权重越高,优先排。这些参数不是拍脑袋设的,得拿历史数据算。
第三类是动态约束,这是90%静态调度模型死翘翘的根源。昨天深夜铣床烧了主轴,今天早上供应商说缺两个规格的坯件,你头天排的满打满算的计划,直接就废纸一张。
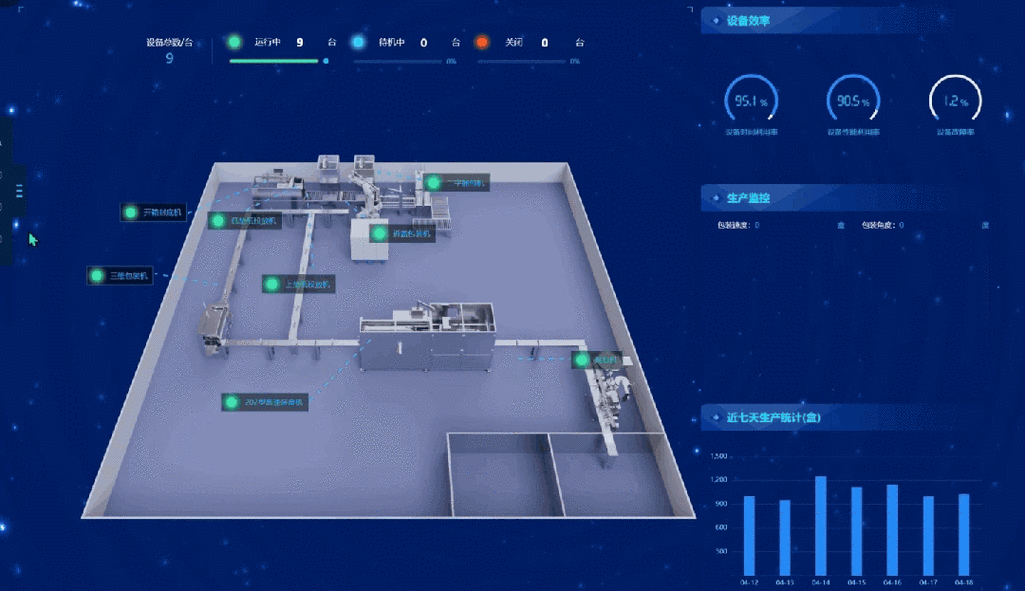
我们给这家厂做的是15分钟滚动调度,不是一天排一次就完事。系统每15分钟同步一次现场的设备状态、完工数据、来料情况,自动调整后续排程。上个月有台车床主轴故障报修,系统不到两分钟就把待加工工件分配给了两台空闲车床,只调整了后续磨床的开工时间,没影响那批订单的交付。放以前,调度员得拿着白板算两个小时,早误了交期了。
不过话说回来,权重参数怎么调?很多刚接触的人喜欢自己瞎设,我习惯拿过去三个月的真实生产数据喂,让模型先学工人原来的排产习惯,再一点点优化。工人说换一次工装要四十分钟,那我就把”同工装连续排产”的权重拉到0.8,比我拍脑袋设0.5靠谱多了。
三个踩过的致命坑,给同行提个醒
第一个坑:追求理论上的全局最优,忽略人机协同的实际。之前我刚接触这块的时候,试过一套算法,排出来计划理论设备利用率能到92%,结果工人直接骂娘。为啥?今天让你在三号机床干一个活,明天去七号,后天又回三号,光换工装换了四次,路上转运输花了快俩小时,实际效率反而掉了15%。算法只算设备的空闲时间,没算工人换产、工件运输的隐形成本。后来加了区域约束,同类型活尽量排在同一个区域的机床上,一下子顺了。
第二个坑:不做数据清洗就上来建模。这家厂原来的MES里存的历史工时数据,一半是工人瞎填的,实际干四个小时,为了下班填成两个小时,模型跑出来的结果完全不对。我们花了整整一周,跟着工人后面一个个录数据,每个工序的实际加工时间、换刀时间、等待检验时间,全记下来,才把基础数据捋顺。没有准的基础数据,再牛的智能调度都是空中楼阁。
第三个坑:上线就踢开调度员,全让系统说了算。很多工厂老板觉得上了智能调度,原来的老调度员就可以不用了,直接全听系统的。结果呢,老调度都知道那批A料硬度偏高,加工得慢十分钟,系统不知道,死卡着时间排,最后完不成计划,还出了好几个废品。现在我们做项目,都会给调度员留足修改权限,系统排完,调度员可以根据经验调,调完的数据再回喂给模型,模型越学越准,这不比上来就否定人的经验强?
智能生产调度,说破了天也不是什么玄乎的黑科技。它就是给经验丰富的老调度配了个二十四小时不休息的高速计算器,帮你把几十上百台设备的约束都算清楚,突发情况来了快速给你几个可行选项,最后拍板还是得靠熟悉现场的人。这家厂上线半年,设备利用率从原来的62%涨到81%,在制品占用资金降了32%,交付准时率从78%涨到96%,实实在在的降本增效,这不就够了吗?
