学生卡在哪了?
我翻他的三维模型,所有公差标的严丝合缝,料厚那一栏明明白白写着1.5mm。问他,你知道市面上卖的1.5mm冷轧板实际厚度是多少?他愣了,说国标给的偏差就是±0.05啊,我按上限留的间隙,怎么会错?
说实话,我刚当老师那会也觉得,学生按国标画图总没错吧?直到跟厂子里的师傅干活才知道,贸易商批发生板,为了控成本,1.5的板基本都走下公差,大部分在1.42到1.47之间。就差这不到0.1毫米,累积到定位面上,直接偏了3个丝,夹具就废了。
这个学生的问题,不是不会算公差,是他从上学开始,画的所有图,用的所有参数,都是老师给好、库里下好的「理想值」。没人教他,要顺着你用的每个零件,往回找它的生产轨迹。
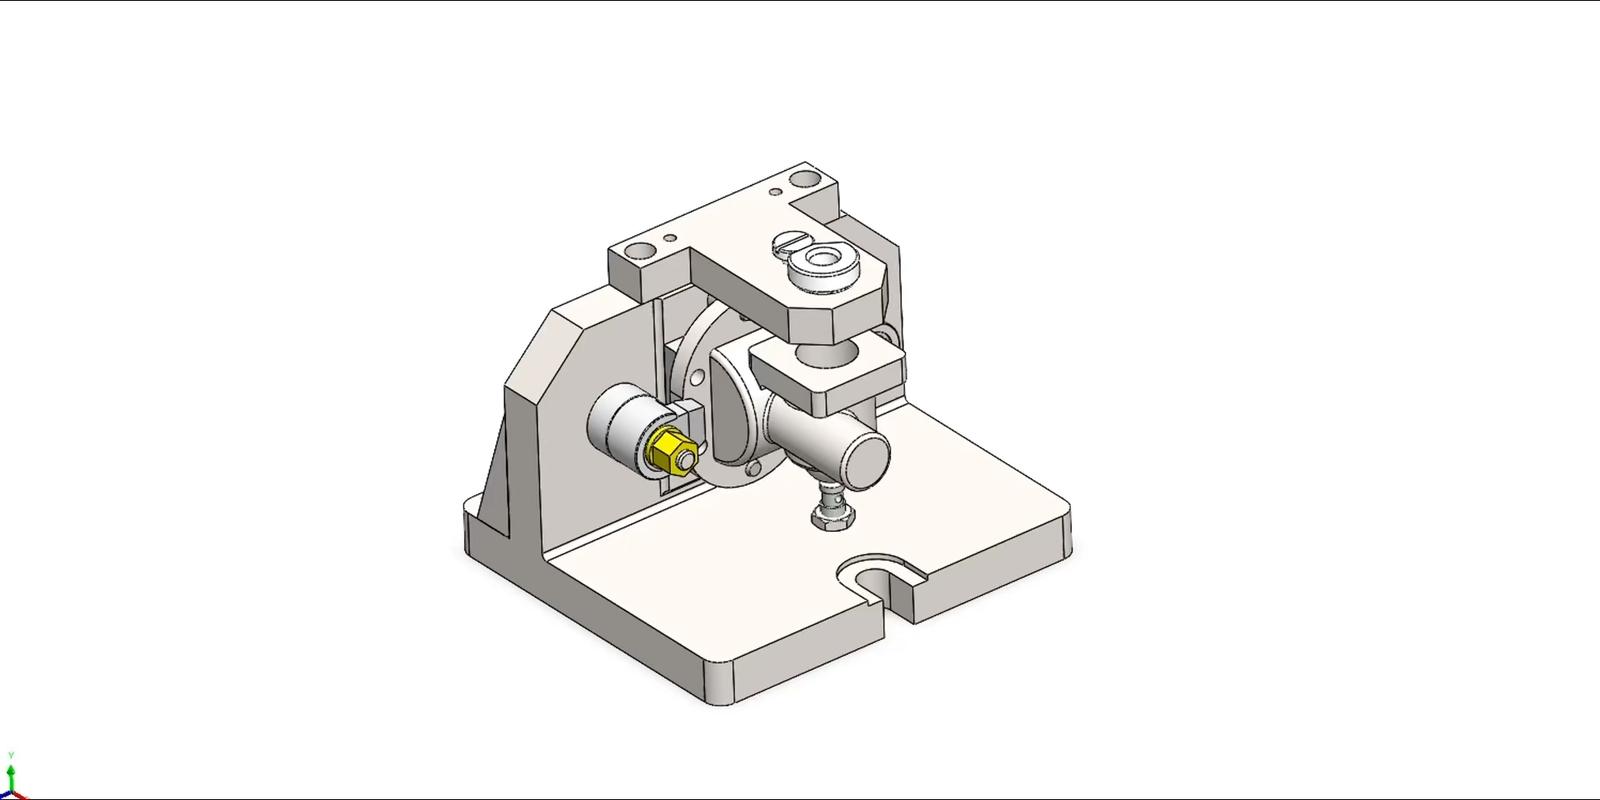
所有出图的问题,追根溯源,都是没搞清楚这个零件从哪来,经历了什么。
学生习惯了拿现成模型堆图,选型材直接拖标准库,标尺寸直接复制教材案例,从来没想过,标准库的数值是理论值,实际生产每一步都有取舍,有妥协,有行业默认的规则。这些东西,不溯源,你永远碰不到。
怎么把溯源揉进日常教学?
我改了大三机械设计课程设计的要求,原来只要画完装配图、算出强度就行,现在加了一条:每个标注的尺寸,都必须往上倒至少一级生产环节。
你用的方钢管,是冷拔还是热轧?供应商给的实际公差是多少?你选的齿轮毛坯,是自由锻还是模锻?锻后的余量留了多少?焊接件的坡口,加工厂常用的是哪一种?要不要给焊后变形留调整量?
刚开始改要求的时候,学生怨声载道,说本来就赶作业,还要额外查这么多东西,纯纯折腾人。
过了一个月,有个做小型升降机支架的小组来找我,说原来选的50×50×3方管,设计的时候留了0.5mm的插接间隙,查供应商料单才发现,常规3壁厚方管的对角线公差能到0.8mm,要是按原来的设计做,根本插不进去,提前改了间隙,省了好多事。
上个月还有个竞赛组,做完设计溯源,删掉了两个不必要的铣削工序,直接把加工成本砍了近三成,回来跟我炫耀了整节课。
其实根本不需要把整门制造工艺课塞进设计课里。我们要做的,就是帮学生打破「图纸就是凭空生成」的幻觉,让他们知道,你画的每一根线,都对应着生产线上的一道工序,每一个尺寸,都有它的来历。
最该调整的其实是老师的惯性
说出来惭愧,我自己教了快十年书,才想到要加这个内容。
以前我上课,都是按教材走,给好所有参数,学生只要算强度、画图纸就行。我自己也默认了很多东西,比如铝型材的圆角就是R2,轴承的游隙就是选组0,从来没想过要告诉学生,为什么是这个数。
后来我自己溯源才发现,大部分常用铝型材的圆角是R2,根本不是什么理论优化的结果,就是开挤出模的时候,厂家通用模仁就是带R2圆角,省得重新开模,降成本而已。
我们当老师的,太习惯把整理好的「正确结论」喂给学生,把生产过程中那些活生生的妥协、取舍、经验都磨平了,变成了干巴巴的数字。学生拿到的都是结果,不知道结果是怎么来的,一出车间就抓瞎。
不过话说回来,改了之后才发现,学生其实比我们想象的愿意接受这种玩法。原来上课都是我讲学生记,现在每次讲完一个新结构,我就抛一句:这个尺寸谁能说说它从哪来?
刚开始全班沉默,现在抢着说,上次讲箱体设计,有个学生说他爸开小加工厂,铸箱体的时候,转角必须做大R,不然容易有缩孔,比教材讲的还具体。
很多人说,现在AI都能自动出图了,还要学这种脏活累活干嘛?
我就一句话,AI出的图,都是训练集里的理想值,真到生产现场,出了问题,AI能顺着环节给你找根在哪吗?不能。还得人自己来,溯源就是练你找根的本事。
这大半年改教学,最大的感受就是,学生出去实习,回来跟我反馈最多的,就是上课留的那个溯源作业,刚去厂子,跟着师傅查问题,别人都懵,就他能顺着零件往回捋,很快就找到问题在哪。
就这一点,比我讲十个强度公式,都有用。对吧?
