摘要:本文结合多个量产项目的实际经验,梳理自动化装配单元设计过程中选型、误差补偿、换型设计等核心环节的落地要点,分享常见的踩坑经验,供有一定基础的机械工程师参考。
核心功能模块的选型权衡
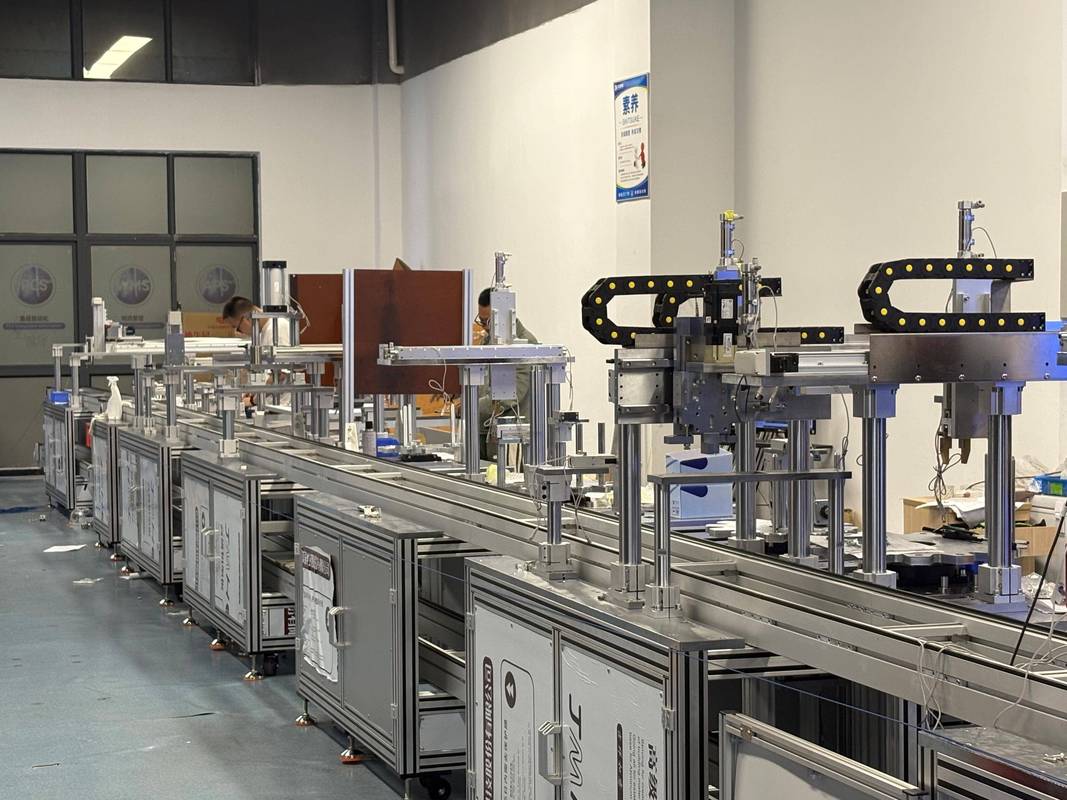
去年做一个十万级年产的汽车安全带锁扣装配项目,刚接的时候甲方给的预算卡得死,还要求能兼容三种不同规格的锁换型。一开始组里的小伙子上来就画倍速链工装板方案,说同行都是这么做的,档次够。算下来光线体就要二十多万,直接超预算快八万。
说实话,很多刚接触自动化装配的工程师都有这个毛病,什么贵选什么,什么先进上什么,完全不看项目实际需求。小批量多品种、单工位节拍要求低于10秒的装配场景,皮带输送加阻挡定位缸完全够用。我当时改了方案,用1mm厚的防静电皮带,侧面加两根直线导轨做导向,定位挡块头部装聚氨酯缓冲,重复定位精度能稳定在0.05mm以内,满足锁扣插销装配要求,整个线体做下来才九万多,还给甲方多留了两台CCD检测的预算。
精度选型也是重灾区。很多人张口就要0.001mm级的定位,你装个塑料卡扣要这么高精度干嘛?GB/T 19069-2016《自动化装配生产线 通用技术条件》里写得明明白白,一般装配任务的重复定位精度只要不大于装配间隙的1/3就合格。大部分民用零部件装配,0.1mm的重复精度足够,要求高的电子装配也就0.02mm,盲目提精度只会把成本堆上天,完全没有必要。
误差补偿的实际工程做法
前几年做USB Type-C接口的自动装配项目,踩过一个至今印象深刻的坑。一开始设计的时候所有机械精度都达标,机械手定位误差不到0.02mm,结果装外壳的时候合格率只有81%,十件里面就有两件卡不住。我们拆了二十多件不合格品量尺寸,发现不是机械手的问题,是注塑外壳的口部尺寸公差散差就有0.12mm,夹爪夹紧之后工件本身就偏了,机械精度再高也补不上这个误差。
愁了整三天,试了改夹爪、增加工定位台阶都没用,最后花三千多块加了一套二维视觉定位补偿,就是在出料夹爪上方装个百万像素的工业相机,工件夹紧后拍一张,算出来中心偏移量直接发给机械手,机械手走补偿坐标再装配。你猜怎么着?合格率直接拉到99.7%,剩下那0.3%还是料本身缺胶的问题。
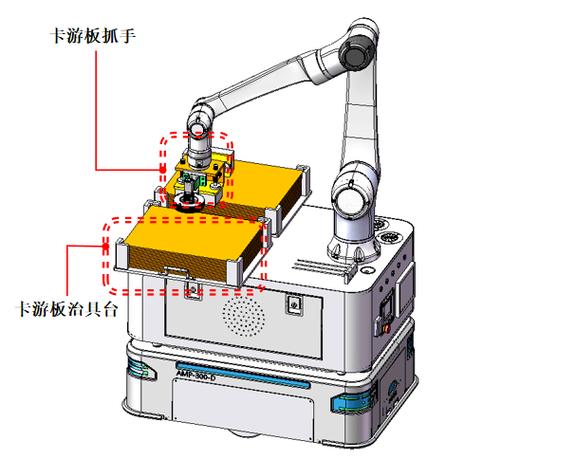
很多人一提到误差补偿就想到要上3D视觉、六轴全闭环,说实话,大部分平面装配场景,二维补偿就够了。成本低,调试快,就算出问题换配件也方便。不要堆没用的配置,能解决问题的方案就是好方案。对了,这里还要提一句,做电子零件装配的时候,千万别忘了防静电,所有金属结构要接保护地,输送皮带要用防静电型,体积电阻控制在10^6Ω~10^9Ω之间,符合GB 12158-2008的要求,不然批量打坏芯片,哭都来不及。我见过一个新项目刚投产就赔了几十万,就是忘了做防静电设计。
换型设计的隐藏细节
现在甲方都提柔性化要求,要能换型生产多种产品,很多工程师设计的时候只记得做快换夹具,忘了藏在细节里的坑。之前有个同行做的新能源接线端子装配单元,设计了快换夹头,说十分钟就能换型,结果现场换的时候,光拆气管、信号接头就拆了八个,还要重新调三个限位开关的位置,折腾四十多分钟才搞定,甲方现场主管脸都黑了。
其实解决这个问题很简单,把所有夹具的气路、信号接口都集成在一块标准化快换连接板上,夹具定位用两个圆锥销做基准,换夹具的时候只要拔开连接板的总接头,拔出销钉,换上新夹具再插好就完事,所有接口都是预集成的,不需要一个个接。按照ISO 9409-1的标准做机械手法兰接口,不同夹具的基准统一,换完根本不需要重新调精度,整个过程八分钟就能搞定。
还有个容易忽略的点,换型的时候需要调整的工位,不要把调节螺栓藏在机架里面,要露在外面,最好加刻度,操作人员一眼就能看懂。做设计不是画完图交差就完了,要想想现场的人怎么用,对吧?
做自动化装配单元,本质就是在成本、精度、柔性三个维度找平衡。没有放之四海而皆准的方案,只有适合当前项目的选择。多去现场看操作人员怎么干活,多踩几次坑,比啃十本设计手册都有用。
