上个月帮商用车底盘厂解决一起批量板弹簧断裂的投诉。翻来覆去查了三遍,成分对,热处理硬度对,装配应力也没问题。最后切开看应力分布,哦——本该出现在表面的残余压应力几乎看不见。
原来车间为了赶产能,把喷丸工序换成了喷砂,还说都是”用砂子打一遍”,能差到哪去。最后这批货全部返工重新喷丸,整改成本换回来寿命提升六倍。你说离谱不离谱。
摘要
多数有基础的机械工程师都听过喷丸,但多数只把它当成表面清理工序,忽略了它作为核心表面改性手段对零件疲劳寿命、耐蚀性的决定性影响。本文结合十余起实际工程案例,梳理喷丸应用中的核心误区、参数选型规范和常见踩坑点,适合需要做核心动载荷零件设计的工程师参考。
别把喷丸当喷砂——核心逻辑天差地别
不止一个新手过来问我,喷丸和喷砂不都是高速粒子打表面吗?有啥好分的。真不是。
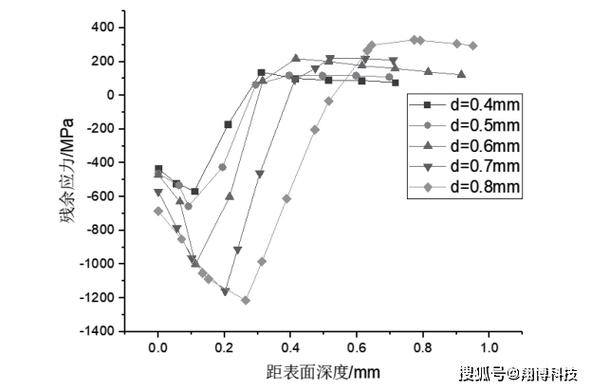
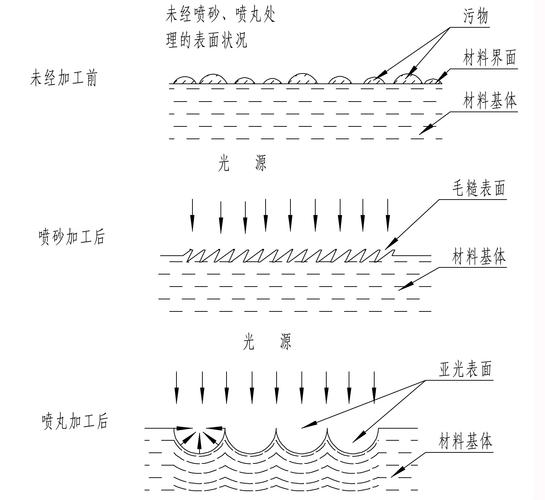
喷砂的核心目的是清理:除氧化皮、除锈、除涂层,用的是棱角形的砂粒,靠棱角切削表面,打完之后表面拉应力占主导,只会降疲劳寿命,完全达不到强化效果。喷丸刚好反过来,用的是球形弹丸,高速撞击表面让表层发生塑性变形,不仅获得合适的粗糙度,更关键的是在表层引入稳定的残余压应力——交变载荷下,百分之八十的疲劳裂纹都是从表面起裂,残余压应力能抵消大部分拉应力,直接把寿命提几倍甚至上十倍。
现在行业里很多小加工厂,为了省电费省弹丸成本,拿喷砂顶替喷丸,出了问题全怪材料不好。我碰到的类似案例没有十起也有八起,说多了都是叹气。
喷丸核心参数的选型坑,踩一个废一批
喷丸的核心参数就两个:喷丸强度、覆盖率。跟着标准走不会错,但很多人喜欢拍脑袋改参数。
目前行业通用的规范,航空航天用SAE AMS-S-13165,国内通用的是GB/T 21011-2007《金属材料 喷丸硬化处理》,参数的测试方法都写得明明白白。很多人不看,觉得强度越高,强化效果越好。
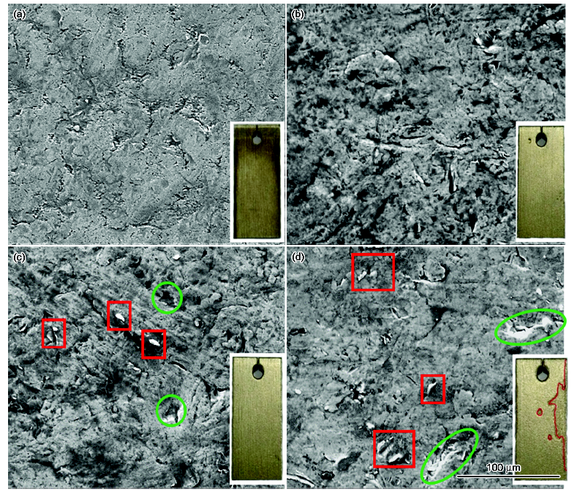
前两年接了一个高铁转向架弹簧的案子,工程师为了追求更高的疲劳寿命,把喷丸强度从要求的0.25mmA提到了0.4mmA,结果样品疲劳测试反而提前30万次断裂。拆开看,表面过度塑性变形,晶粒碎化到一定程度反而变脆,微裂纹直接从过硬化层起裂。
正常的选型范围给你们列在这里,省得你们瞎调:一般汽车板弹簧、螺旋弹簧这类碳素弹簧钢,喷丸强度选0.15~0.3mmA;铝合金结构件强化选0.1~0.2mmA;航空发动机叶片这种钛合金零件,也不要超过0.35mmA,过犹不及。
再说覆盖率。很多规格要求100%~200%覆盖率,很多人觉得200%不如300%,覆盖率越高越保险。不对,覆盖率超过300%之后,反复撞击会让已经形成的表层残余压应力逐渐松弛,还会增加表面粗糙度,甚至引入弹丸碎屑嵌入,反而给腐蚀留了通道。
弹丸选型也有坑。奥氏体不锈钢零件喷丸,绝对不能用普通铸钢丸。之前有个做化工压力容器的客户,用铸钢丸喷奥氏体不锈钢封头,完工之后放了三个月,表面到处都是点蚀,找过来的时候整个人都蔫了。铸钢丸碎了之后的铁颗粒嵌在不锈钢表面,时间长了发生活化腐蚀,好好的封头直接报废,返工花了小一百万。正确的选法是,不锈钢、钛合金零件,要么用陶瓷丸,要么用不锈钢丸,不会引入铁污染,从根源上避免点蚀。
喷丸顺序错了,整道工序白做
说实话,参数对了,很多人还是栽在工艺顺序上。很多工厂的流程是:热处理完了粗加工,然后喷丸,最后精加工磨削。这个顺序错了!
喷丸引入的残余压应力层深度,通常只有0.1~0.5mm,如果你喷完之后磨削量超过0.2mm,一大半强化层都被磨掉了,残余压应力剩不下多少,喷丸等于白做,钱花了,没拿到效果。
正确的顺序应该是:粗加工→热处理→精加工磨削→最后喷丸。这样才能保证完整的强化层留在零件表面,发挥作用。当然,如果零件要求的精度非常高,喷丸之后变形量超差怎么办?可以预留0.05~0.1mm的磨削余量,喷完之后轻轻抛一遍,去掉变形,不会动到核心的强化层。
还有一个细节,喷完之后的清理。很多零件带盲孔、环形槽,喷完之后里面卡了很多弹丸碎屑,不清理干净,用不了一年,碎屑锈蚀膨胀,直接把孔撑变形,还会从缝隙里腐蚀本体。我现在做技术审核,一定会拆一个零件看内部,十次有三次能掏出碎弹丸,这个细节真的没人在意,但真的会出大事。
不过话说回来,最近两年激光喷丸炒得很热,很多人上来就要换激光喷丸。好是真的好,激光喷丸的残余压应力深度能到1~2mm,比传统喷丸深两三倍,疲劳寿命能再提百分之三十以上,但成本是传统喷丸的十倍还多,普通汽车、工程机械的零件完全没必要,别盲目堆参数堆工艺,适合的才是对的。
结论
喷丸这道工序,门槛低,水极深。很多项目出了问题,翻来覆去查材料、查热处理,最后才发现就是喷丸这里出了错。多盯着点这个不起眼的工序,能帮你省掉几百万的整改成本,也能让你的零件寿命高出一个档次。
