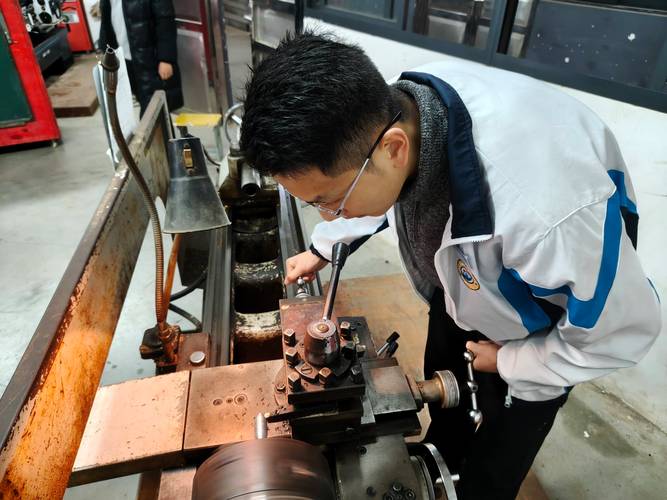
上周三的金工实训课,我刚走到牛头刨床的工位区,就看见大三的林同学举着刚刨完的斜铁皱着眉,边用游标卡量边吐槽——”这玩意儿慢得要死,现在谁还拿这个做加工啊,有这时间CNC都刨完十件了。”
实训台边的认知错位
这种话我这学期听了不下十次。很多学生从接触机械设计开始,接收到的信息就是”高精度、高效率、自动化”,但凡看到传统机床,第一反应就是”落后””淘汰””凑课时的环节”。
别不信。上次有个男生直接把防护面罩推到额头上,跟我说与其在这等刨床走刀,不如去隔壁数控铣工位多练两次对刀,以后找工作都能多写个技能点。
我当时没直接反驳他。等他走完三趟刀,把工件拿下来测平面度的时候,我才把之前教研室接的那个非标工装的检测报告递给他——1.5米长的铸铁导轨基准面,单件加工,刨完之后的平面度是0.018mm/米,外协报的龙门铣加工价格,是刨削工时的3.2倍。
他当时盯着报告愣了半天,嘴张了张没说出话。
被教材漏掉的设计取舍
说实话,我刚入行做设计的时候,也犯过一模一样的错。只要是图纸上的平面,不管批量多少、尺寸多大,默认就标”精铣””磨削”,总觉得用最先进的加工方式,设计的水平就高。
直到那次项目预算超支被总工骂了一顿才明白——机械设计的核心从来不是选最贵的加工方式,是在满足精度要求的前提下,找到成本、效率、可靠性的平衡点。
而刨削,就是这个天平上最容易被年轻人忽略的那个砝码。
你想啊,当你要加工一个单件的、长度超过1.5米的长平面,你要是选铣削,得上龙门设备,光开机的工时费就够刨床做十次的;刨削的刀具是单刃的,没有铣刀的断续切削冲击,加工那种薄壁的、易变形的铸铁件,反而不容易让工件产生让刀变形,最后出来的平面度稳定性,比小直径铣刀反复走刀还要好。
之前有个学生做课程设计,要做一个300mm宽的燕尾槽配合面,直接在图纸上标了”精铣,Ra1.6″。我问他如果这个零件只做一件,用刨削开粗之后刮研,能不能达到要求?他翻了十分钟教材,没答上来。
这就是现在教学里的问题——我们把刨削的知识点拆成了”主运动是往复直线运动””进给量是多少”这种干巴巴的考点,却从来没告诉学生,这些知识点是用来做设计判断的,不是用来考试填选择题的。

实训环节的调整记录
这学期我们教研组把刨削模块的内容全改了。之前的流程是先讲半小时机床结构,再让学生照着图纸刨个标准方块,最后量尺寸打分。现在第一节课根本不提机床结构,直接给三个加工报价单:
第一个是批量1000件的100mm见方的小凸台,要求平面度0.05mm;
第二个是单件2米长的铸铁平台,要求平面度0.02mm/米;
第三个是带T型槽的夹具底座,只做2件,配合面要求Ra3.2。
让学生自己选加工方式,算成本,选完再上机床操作,操作的时候要自己根据材料硬度调进给量,自己找刀补,最后测出来的平面度达不到要求,得自己复盘是进给量太大,还是刀杆伸太长产生了颤振。
效果比之前好太多。
之前吐槽刨削慢的那个林同学,算完第二个零件的报价之后,突然拍了下脑袋——原来他之前做的那个课程设计里,有个1.8米长的安装板,他之前标了精铣,要是真做出来,光加工费就得两千多,换刨削的话,两百块都不到。
当然也有翻车的。上周有个女生调进给量的时候没注意,把粗刨的进给量调到了1.2mm,第一趟走刀下来,铁屑”啪”的打在防护板上,最后工件表面留了个0.3mm深的刀痕,半块45号钢的坯料直接废了。她蹲在台边磨了十多分钟的坯料边角,后来跟我说,之前在教材上看”粗刨进给量推荐0.3-0.6mm”,总觉得是老师编出来限制学生的,现在才知道,进给量超了,机床抖,工件废,半下午的时间就没了。
不过话说回来,我们也从来没说刨削是万能的。批量大的小零件,用刨削做就是纯浪费时间,这点常识大家都懂。
只是别一提到刨削,就觉得是过时的老古董。你作为设计的人,得摸得清每种加工方式的脾气——知道什么场景下该用什么,比你会背多少加工工艺的定义,有用多了。
