2026-11-07 21:31:14 分类:机械设计
上周帮佛山一家汽配厂改连续模,改到第三天凌晨,车间师傅把刚崩掉的凸模扔我脚边——碎茬子沾着冲压油,亮得扎眼。那套模之前是按教材上的间隙公式算的,冲1.2mm的SPCC冷轧板,取了料厚的12%,结果连5000次都撑不到。
很多中级工程师做冲压模具设计时,习惯照搬教材公式和国标数值,却忽略了车间设备状态、加工精度、生产节奏这些实际变量,往往导致模具寿命短、停机频繁、零件质量超差。下面聊几个一线实战里摸出来的核心细节。
间隙取值从来不是套公式的死数
GB/T 16743-2018《冲裁间隙》规定的中等间隙值,是实验室理想工况下的参考值,从来不是生产现场的固定取值。教材上写的12%料厚的间隙,是用全新精密磨床加工的凸凹模、无振动的高精度冲床测出来的,冲出来的断面毛刺高度能稳定控制在料厚的10%以内。
你车间那台冲床导轨间隙都快超0.08mm了,照搬数值,不崩你崩谁?
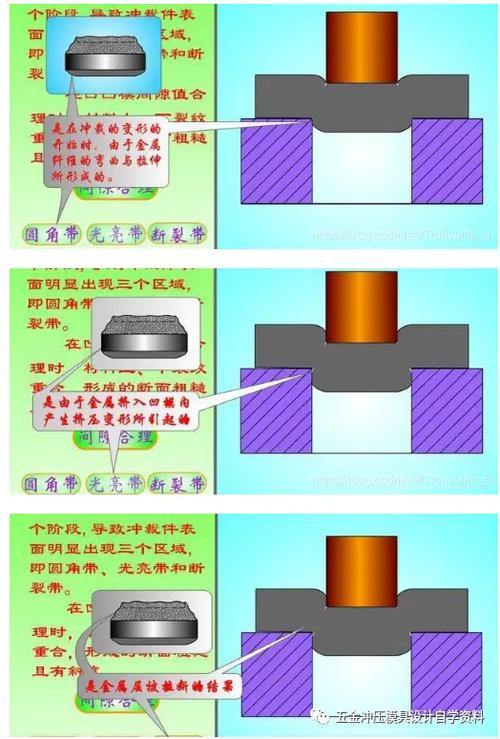
我上次那个汽配厂的项目,一开始按表取12%的间隙,冲出来的断面毛刺刚达标,但后续的翻边工序裂纹率能到18%——因为间隙太小,材料冲裁时的撕裂带占比太高,残余应力集中在断面边缘,一翻边就裂。后来把间隙调到料厚的16%,毛刺刚到允许值的临界线,翻边裂纹直接降到0.2%,连模具的冲裁力都降了12%。
 SPCC板冲裁断面间隙对应毛刺高度实测图
别死背表。
0.8mm厚的65Mn弹簧钢片,弹性变形量大,回弹应力高,间隙取到料厚的18%,比取10%间隙的模具寿命高3倍都不止。之前有个刚转岗的设计工程师,冲0.5mm厚的304不锈钢,照搬SPCC的间隙取了8%,结果冲出来的零件断面全是不规则撕裂带,送去做48小时盐雾测试,3天就出现了点蚀锈斑——撕裂带的晶界因为冲裁应力已经开裂,防锈镀层根本挂不住。
凸模固定方式的隐性成本
小直径冲头的固定结构,从来不是越省加工费越好。很多人设计时图省事,把直径小于5mm的凸模直接用过盈配合压进固定板,觉得少做顶丝孔、少做衬套,加工费能省几十块。
上次那套连续模上,工位的3mm直径小凸模,冲1mm厚的5052铝件,采用H7/m6的过盈压配结构,结果冲了2万次,凸模偏移了0.12mm,冲出来的安装孔位置度直接超差。拆下来检查才发现,固定板的安装孔在反复冲击下被挤得永久变形,根本撑不住凸模的位置精度。
冲裁力小于5kN的小凸模,别用压配结构,直接换快换顶丝固定结构。拆的时候不用拆整副模具,从固定板背面拧个顶丝就能把凸模顶出来,车间师傅换模的时间能从40分钟缩到8分钟。
 3mm小直径冲头快换顶丝固定结构剖面图
当然,快换结构的加工成本比压配高30%,但算笔账就知道值——车间冲床停机一小时的损失是2000块,你省那几十块的加工费,换一次模停两小时,账算得过来吗?
账要算全。
之前有个做家电配件的厂,所有小凸模都用压配结构,每个月换模的停机时间累计能到32小时,光损失就6万多。后来把所有模具的小凸模都改成快换结构,总共花了不到2万的改模费,第一个月就把成本收回来了。
排样时别光盯着材料利用率
 排样时别光盯着材料利用率
排样的第一优先级是生产稳定性,其次才是材料利用率。很多年轻设计师排样时,把材料利用率算到92%就觉得自己技术牛,完全不管后续生产会不会出问题。
我去年在珠三角见个设计师,为了把条料的材料利用率从85%提到91%,把侧边搭边值从2mm降到1.1mm,结果生产的时候,条料的边料翘起来卡进导料板,一上午卡了7次。每次卡模都要拆模具、清废料、重新对刀,大半天就没了。
GB/T 28304-2012《冲压件排样设计指南》里明确写了,料厚1-2mm的冷轧板,侧边搭边最小值不能小于1.2倍料厚。他倒好,直接砍到1.1倍料厚,不卡才怪。
实际生产里,搭边值的下限从来不是固定数,要结合你买的卷料质量调。如果是大厂纵剪出来的卷料,断面垂直度能到90°±1°,搭边可以取指南里的下限;如果是小厂剪床剪的条料,断面斜度能到3°,那搭边值必须再加0.5mm,不然送料的时候条料斜着卡进模具,神仙都救不了。
去年给新能源厂做的电池软连接紫铜片冲裁模,一开始排样的材料利用率是88%,后来车间反馈说采购的纵剪卷料有波浪弯,我们直接把搭边值加了0.3mm,利用率降到85%,结果连续生产30万次没卡过一次料。算下来省的停机时间,多出来的材料成本早就赚回来了。
哦对,还有个没人提的细节:冲薄板的时候,凸模进入凹模的深度别取太大。很多教材里写的入模量是1mm,实际冲0.5mm以下的薄板,入模量取0.3mm就够了。入模量太大,凸模和凹模的侧面摩擦就大,连续冲裁的温度能升到200℃以上,模具钢的硬度掉得快,自然容易崩刃。我上次改模把入模量从1mm调到0.3mm,凸模的寿命直接从5万次涨到18万次,车间师傅一开始还不信,说从来没见过入模量这么小的,结果跑了一个礼拜,模具一点事没有,现在他们车间所有薄板冲裁模都按这个值调。
干冲压这行,从来没有放之四海而皆准的设计参数。你对着教材抄出来的模具,装到车间的冲床上,能跑顺才是怪事。多去车间蹲,多摸一摸冲完的零件断面,多听师傅吐槽的卡模、崩刃、换模慢的破事,比你在办公室算三天理论公式有用得多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压模具落地设计:从间隙取值到崩刃返修的实战细节
文章链接:https://yqhljx.com/list_9/5494.html
