上周去车间转,碰到刚转钣金设计的小周对着一摞报废的板料发呆——他画的3mm冷轧钢板机箱,所有折弯内R直接标了0,师傅在160吨的数控折弯机上试了三次,每次压出来的角都带着刮痕,角度差了快15度,半平米的板料直接废了。很多人觉得折弯是最没技术含量的钣金工序,真不是。你图上标的每一个尺寸、每一个公差,最后都会变成师傅手里的活,变成实打实的成本。
展开系数从来不是查表套公式
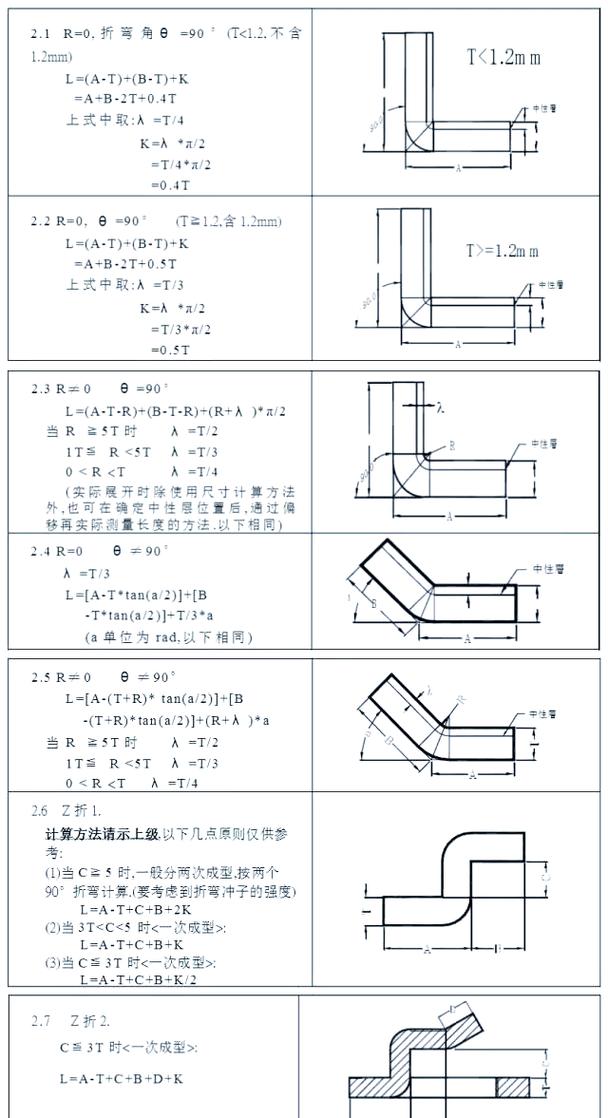
翻开任何一本钣金设计的教材,都会给你列个表格,不同板厚、不同材质对应的折弯扣除、中性层系数,照着套就行。我刚做设计那会也这么干。直到那次做1.5mm的SPCC面板,算出来的展开尺寸怎么都不对,压出来的安装孔每次都偏0.2mm,反复改了三次图,车间的王师傅最后扔给我一个封皮都磨破的笔记本,上面记着他干了20年攒的实际加工系数——比手册上的参考值准太多。
当板厚超过2mm的时候,哪怕同一块料,下模V槽选大一号,展开尺寸就会差0.2到0.4mm。教材上的参考值,是基于V槽宽度为板厚6倍的理想状态测的,实际车间里,为了减少压痕,师傅经常会选8倍板厚的V槽,这时候中性层的位置会往板料外侧偏移,原来的折弯扣除值根本不准。很多人图省事,把三维软件里的参数固定成一套,不管什么料都往上套,上次碰到个项目,用的是库存放了一年的旧SPCC板,氧化层厚了,同个尺寸的件,压出来的展开长度比新料短了0.3mm,连续做了50件才发现问题,最后整批返工,亏了快两万块。

别让你的折弯顺序,把简单的事搞复杂
很多设计画图的时候,只盯着三维模型的尺寸对不对,根本不思考这个件拿到折弯机上,师傅是从哪个边开始压的。最常见的坑就是相邻折边的干涉——当相邻两个折弯边的高度小于折弯上模的避空高度时,后折的那个边会直接撞到已经折好的立边上,压出来的件要么变形,要么留个难看的压痕。
所有需要折弯的钣金件,设计阶段就要同步模拟折弯顺序,优先折短边、避空边,最后折需要大操作空间的长边。去年接的个2mm厚的不锈钢设备护罩项目,之前的设计团队画的图,四个折边全是15mm高,相邻边的内R挤在一起,师傅试了三次,每次压完角上都裂个小口子。我们拿到图之后,把其中一个边的折弯内R从1.0改成1.5,调整了折弯顺序:先折两个对边,再把剩下两个边转到合适的角度压,一次就成型,连调试时间都省了一半。
说真的,我见过太多完美的三维模型,导成工程图之后根本没法加工——折边的位置刚好在模具的避空盲区,师傅得拿着角磨机修半天干涉的地方,最后装上去缝大到能塞进去一个手指。
那些藏在细节里的成本账
很多人设计的时候,总想着把结构做的越紧凑越好,把折弯边的高度卡到最低理论值,根本没算过后面的加工成本。比如1.5mm的板,用标准V9的下模,最小折边高度是V/2 + 内R,算下来得5.5mm,结果有人直接把折边标到4mm,师傅就得换更薄的V6槽,不仅压出来的角度软,还容易刮伤板料表面,加工费直接涨30%。
折弯边的最小高度,永远要比下模半槽宽大1.5mm以上,别为了凑几毫米的尺寸,把加工难度拉满。还有表面要求的问题,如果是做镜面不锈钢的可视面板,直接用普通钢上模压,压出来的亮痕在灯光下特别明显,客户验收的时候直接打回来。这时候如果设计阶段就把折弯线往非可视面挪20mm,压痕藏到安装槽的位置,根本不用额外花钱买带聚氨酯套的软模,光模具费就能省大几千。
对了,还有那个总被忽略的回弹问题。3mm厚的304不锈钢,压90度的时候实际回弹能到2到3度,很多人设计的时候直接标角度公差±0.2度,师傅干了30年都没把握每次都卡到这个精度——不是做不到,是每做一件就得调三次机,一天下来腰都直不直。把公差放宽到±1度,既不影响实际装配,又能让加工效率翻一倍,何乐而不为?
其实折弯工艺哪有那么多玄乎的理论。你画的每一根线,最后都要落到车间的折弯机上,落到师傅手里的扳手上。别总坐在办公室里对着手册抠参数,多去车间转两圈,听听师傅的吐槽,比翻十本教材都有用。
