不讲空泛的展成原理,只讲我在车间摸了12年滚齿工艺攒下的实操细节,从刀具选型到现场调机的踩坑经验,都是能直接落地用的东西。上周帮苏州一家做新能源减速器的客户救场,他们那批M2.5的新能源齿轮,滚出来的齿形误差全超了GB/T 10095.1的7级要求,整批200多件差点报废,老板急得在车间抽烟抽得烟蒂堆了半簸箕。
别死背展成公式,先搞懂运动匹配的细节
很多刚入行的工程师,对着教材上的展成运动方程背得滚瓜烂熟,一到车间就懵。就说最常见的轴向进给量,教科书上给的经验范围是0.5-1.2mm/r,对吧?但加工渗碳钢毛坯、留0.2mm磨量的粗滚工序,你敢直接取1.2?我去年就踩过这个坑,当时为了赶产能,把进给从0.6调到1.1,结果第三件就崩了两个刀齿,换一次刀耽误40分钟,得不偿失。
其实按GB/T 6084里高速钢滚刀的切削参数要求,加工硬度220-260HB的渗碳毛坯,进给量是要跟着模数走的:M2及以下最多取0.8mm/r,M3-M4可以放到1.2,超过M5的重载齿轮,粗滚进给甚至要降到0.4mm/r,不然切削力太大,轻则崩刀,重则打坏机床的进给丝杆。
还有个没人主动提的点:滚刀的安装径向跳动。上次那个苏州客户的问题,最后查下来就是滚刀装上去之后,径向跳动测出来0.03mm,远超要求的0.01mm以内。为什么?刀杆端面沾了个没清干净的铁屑,装刀的时候垫的薄铜片歪了半毫米,就差这0.02mm的跳动,滚出来的齿形就出现了周期性波纹,齿形仪一测,误差全在0.03mm以上,刚好卡着7级精度的上限,超了。你说冤不冤?就擦个刀杆的事,差点搞砸一批货。
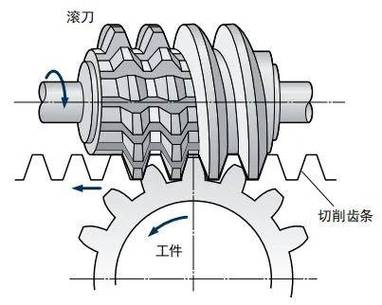
刀具选型的权衡:贵的不一定是对的
很多人一上来就选进口涂层硬质合金滚刀,觉得单价高的肯定耐用、精度好,其实完全不对。比如批量小的军工配套件,一年也就做200件12模数的42CrMo重载齿轮,硬度280HB,一开始客户非要买两万多的进口硬质合金滚刀,我劝他换国产的高速钢TiN涂层款,一把才三千多,最后加工出来的齿面粗糙度稳定在Ra6.3,留的磨量均匀,用了大半年还没重磨过,算下来成本省了80%。
选型的时候最容易忽略的,是滚刀的容屑槽数量。很多人觉得槽越多越好,排屑快,其实错了。如果加工铝合金齿轮,槽太窄反而容易粘屑——铝的延展性好,切下来的碎屑挤在窄槽里出不来,最后粘在齿面上,滚出来的齿面全是拉痕。我之前做新能源铝合金齿轮的项目,一开始用的是4槽的M3滚刀,滚出来的齿面粗糙度全是Ra12.5,后来换成2槽的,容屑槽宽了一倍,铝屑直接被离心力甩出去,粗糙度直接降到Ra3.2,当时车间的老师傅都愣了,说干了十几年从来没注意过这个细节。

还有个小细节:滚刀的螺旋升角修正。很多人装滚刀的时候,直接按手册上的公式算出来的角度拧锁紧螺母,其实不对。比如加工螺旋角15度的斜齿轮,公式算出来的安装角是15度减去滚刀的螺旋升角,但实际装的时候,要多拧0.02-0.03度——因为老机床的工作台蜗轮副有间隙,实际转动的时候会丢一点角度,最后滚出来的齿向误差就会超差。
那些手册里不会写的现场微调技巧

滚齿调机最磨人的,就是对中。很多人对中就是把滚刀的齿顶对准工件的中心刻度,其实根本不准。对中偏了0.1mm,滚出来的齿两侧的留磨量就会差0.1mm,后面磨齿的时候根本没法把两侧余量磨均匀,最后齿轮啮合的时候噪音大得要死,还容易断齿。去年有个客户的减速器噪音超标,查了三个月,最后发现就是滚齿的时候对中偏了,齿的两侧留磨量差了0.08mm,磨完之后齿根的根切量不对,啮合的时候产生了冲击噪音,换了一批重新滚的零件,噪音直接降了12分贝,你说这坑踩得值不值?
还有个补偿技巧:老机床比如Y3150E,用了十几年的,轴向进给的丝杆间隙大概有0.02mm,加工长齿轮的时候,走到行程末端的齿向误差就会偏大,这时候不用拆机床修丝杆,只要在滚刀走到行程末端前10mm的位置,把轴向进给量手动降0.05mm/r,就能把误差补回来。这个方法是我之前赶订单的时候试出来的,当时机床的丝杆间隙修不好,又赶交期,试了三次才摸出这个补偿量,最后加工出来的齿向误差刚好卡在GB/T 10095.1的7级要求以内。
别总觉得滚齿是个粗加工工序,随便调调参数就行。真到了要做高精度齿轮、要控制噪音、要提升寿命的时候,那些藏在细节里的小偏差,才是决定零件合不合格的关键。多擦两次刀杆,多测三次跳动,多调半度的安装角,比背十遍展成公式有用得多。
