2026-11-08 07:34:10 分类:机械设计
上次给航空航天客户做碳化硅陶瓷的型孔加工,之前用硬质合金钻头打,崩刀崩到整个工位的废料盒里全是碎刀头,良率卡在32%上不去,换超声加工方案之后,良率直接干到94%,车间主任当时拍着我肩膀说,这设备的钱花得比买茅台值。
别上来就谈原理,先搞懂你手里的超声设备到底能加工啥
很多人聊超声加工,上来就翻教材念定义:利用换能器把工频电信号转成高频机械振动,通过磨粒的冲击作用去除材料。没错,但实际选型的时候,你得先把适用边界卡明白,不然钱花了还落一肚子气。
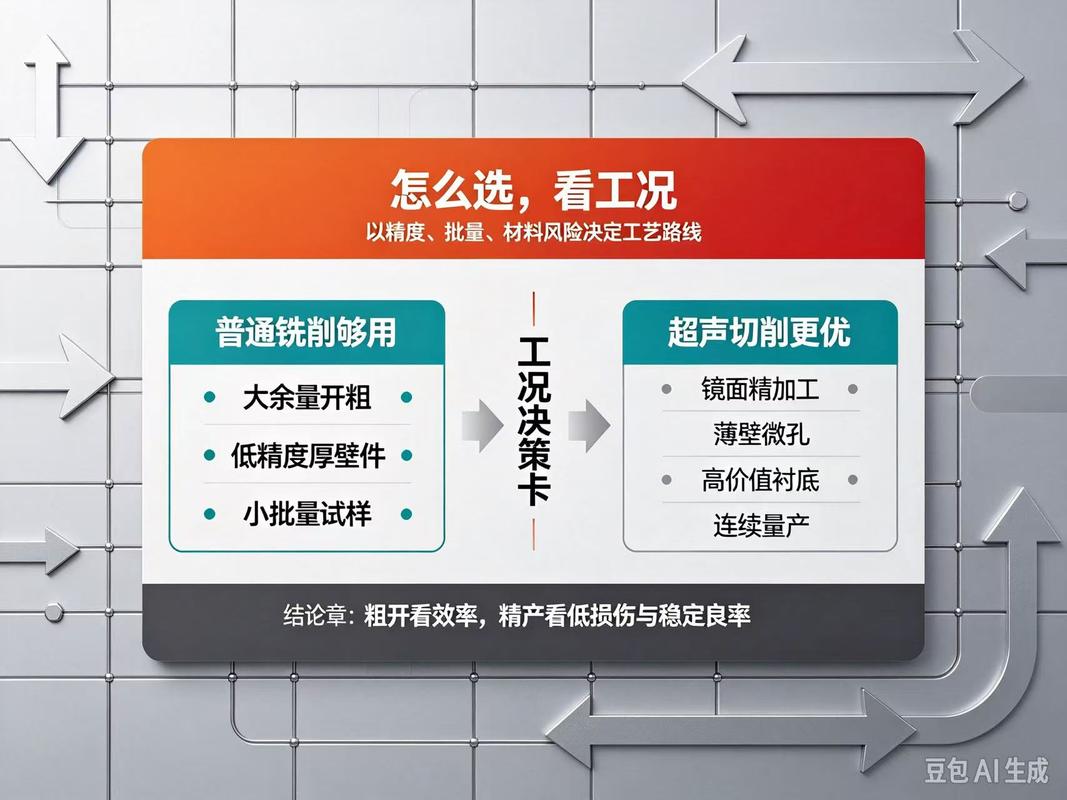
硬脆材料的去除效率是普通铣削的5-10倍,但对塑性金属的加工增益甚至可能是负的。举个真实的例子,去年有个做304不锈钢密封槽的项目,同事上来就给配了超声加工主轴,结果跑了三天才发现,高频振动反而把切屑牢牢粘在刀齿上,加工出来的表面粗糙度比普通精铣还差0.8μm,光清理粘刀的时间就占了整线节拍的40%,最后换回普通电主轴,设备采购成本直接砍了三分之二。
别抬杠。
真抬杠你就算算振动带来的附加能耗——30%以上的功率都耗在空振上,换谁不心疼。别信销售吹的“全材料适配”,实际工况里,超声加工的适用边界卡得很死:碳化硅、氧化铝、光学玻璃、压电陶瓷这些莫氏硬度7以上的材料,用对了就是降本神器;要是加工铝合金、低碳钢这类塑性好的材料,除非是加工直径小于0.2mm的微深孔,否则真没必要上这套设备。
 超声加工硬脆材料与普通铣削加工表面形貌对比图
那些手册上不会写的参数权衡,全是踩坑踩出来的
教材上给的超声加工参考范围很宽:频率16-40kHz,振幅10-20μm,看起来照着选就行,可实际跑工艺的时候,你会发现照着手册抄的参数,加工出来的工件永远有振刀纹,良率上不去。
之前做光学玻璃的1.2mm通孔加工,一开始严格照着手册选20kHz频率,15μm振幅,结果孔壁的振纹深度达到1.2μm,后续抛光要多花2小时,良率掉得厉害。在车间守了三天反复调参数才摸出规律:加工脆性材料的时候,振幅要往推荐区间的上限靠,频率要比手册推荐值低15%左右——也就是17kHz上下,振幅拉到22μm,配W10粒度的碳化硼磨粒,加工出来的孔壁粗糙度直接到Ra0.4,连后续精抛的工序都省了。
很多人怕振幅太大把工件振裂,其实刚好搞反了。硬脆材料的断裂韧性低,振幅小了,磨粒的冲击动能不够,磨粒直接在工件表面打滑,反而会把表面压出看不见的微裂纹,后续用个半年就会从裂纹处崩碎。
还有个容易被忽略的成本项:工具头的磨损。很多人算加工成本的时候,只算了电费和刀具的采购钱,忘了超声加工的工具头是要跟着高频振动持续产生磨损的——比如加工碳化硅陶瓷的时候,淬硬钢质工具头的损耗率是每加工100mm深的孔,头端就会均匀磨掉0.12mm,要是你没提前把这个磨损量折算成进给补偿量,最后成品的孔深差能到0.2mm,配合件直接卡不上。我之前就吃过这个亏,给客户做的光学陶瓷安装座,12个安装孔深度差超差,全返厂重新修,光返工费就花了8000多,现在想起来都肉疼。
 超声加工不同振幅下碳化硅孔壁加工质量对比图
别迷信“高精尖”,普通车间也能把超声加工用出花
很多人觉得超声加工必须配几十万的进口专用设备,其实不然。我之前在老车间改造的时候,把一台用了12年的普通立式铣床,花2200块装了个外置的超声辅助振动头,加工氧化铝陶瓷的研磨盘,加工效率一点不比六轴联动的进口超声加工中心差。
当然改装也有坑。第一次装振动头的时候,我图省事没仔细找正,同轴度差了0.05mm,结果加工出来的孔圆度超差0.08mm,拆下来重新打表找正花了整整一下午。后来查了下安装要求,振动头的安装同轴度必须控制在0.02mm以内,不然振动产生的径向跳动会把圆孔加工成椭圆,后续根本没法修。
还有个冷却液的选型误区,很多人直接把普通铣削用的乳化液拿过来用,结果发现加工效率掉了一半。其实超声加工要的就是振动产生的空化效应把磨粒冲到加工面,必须选粘度小于10mm²/s的低粘度合成切削液——粘度太高的话,空化效应会被液体的粘滞阻力抵消,磨粒根本冲不动工件,白搭振动的功率。按照《机械制造工艺设计规范》里的要求,超声加工硬脆材料的进给压力要控制在0.05-0.2MPa之间,压力太大,工件边缘容易崩碎,压力太小,加工效率上不去。之前做手机盖板玻璃的倒角,一开始把进给压力设成0.3MPa,边缘崩边率直接到18%,调到0.1MPa之后,崩边率降到0.2%,车间角落堆的废品直接少了半筐。
哦对,还有装夹的坑。很多人怕振动把工件振松,就把夹具拧得特别紧,结果硬脆材料被夹出内应力,加工到一半直接裂成两半。上次做单晶硅的加工件,夹具拧紧的扭矩比手册要求大了3N·m,一批20件的硅片,裂了7件,当时供应商的采购站在车间门口脸都绿了。后来把夹具的扭矩降到0.8N·m,接触面垫一层2mm厚的聚氨酯缓冲垫,再也没出现过夹裂的情况。
说实话,干机械这行,哪有那么多玄乎的技术。很多时候你照着手册抄参数,不如在车间里多站两小时,摸清楚手里材料的脾气,把每一个参数的影响掰碎了算。毕竟设备是死的,人是活的。
哦对,上次那个改了超声头的老铣床,现在还在车间转,上个月给隔壁厂加工压电陶瓷的电极孔,收的加工费比当初买改造件的钱翻了十倍。想想就爽。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:超声加工:别死啃手册,一线攒的工艺选型与避坑实录
文章链接:https://yqhljx.com/list_9/5512.html
