摘要:很多机械设计中,喷涂往往放在图纸角落,只标一句“表面喷防锈漆”,连工艺要求都懒得写。本文结合十多年工程落地踩过的坑,拆解喷涂工艺中影响零件寿命的核心细节,给中级工程师做落地参考。
别拿喷涂当”表面功夫”
说实话,刚入行那两年我也觉得,喷涂就是最后走个流程。不就是给零件穿件“衣服”,只要颜色对,摸上去不掉粉,交差就行了。
哪想到第一个批量项目就栽了。给某工地做的120根回转支承销轴,设计寿命要求5年,结果才三个月,工地就退回来了。
拆开看。大半销轴的漆面已经鼓泡脱落,销轴表面锈得坑坑洼洼,有三根直接锈穿了配合面。
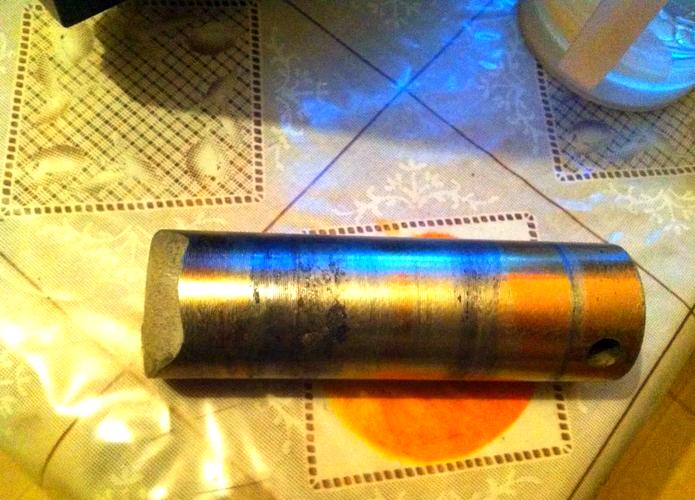
查原因。图纸上我只标了“环氧底漆+聚氨酯面漆”,没提前处理要求,没提粗糙度要求,外协按最便宜的工艺做,除锈只拿钢丝刷打了一遍,漆厚只喷了20μm,能撑三个月已经不错了。
那次返工花了快二十万,我记到现在。原来喷涂真不是表面功夫,它直接决定零件的耐腐蚀寿命,甚至影响整台设备的可靠性。
尤其是户外工况、沿海工况,氯离子渗透率高,差一点工艺,寿命能差十几倍。
喷涂前处理的选型坑,我踩了不止一次
喷涂好不好,七分在前处理。这句话行内人都懂,但真落地的时候,十个项目有六个在这偷工减料。
常见的前处理无非几种:喷砂、喷丸、磷化、钝化,不同基材选不对,再好的漆也粘不住。
比如热轧碳钢零件,做防腐喷涂,按GB/T 8923-2011的要求,必须达到Sa2.5级除锈,也就是肉眼看完全没有可见的油脂、污垢、氧化皮、铁锈和油漆涂层,任何残留的痕迹只能是点状或条纹状的轻微色斑。很多厂图快,给你做Sa2级,就差那么一点,漆膜附着力直接降40%,不出两年肯定掉。
除了除锈等级,粗糙度也卡命。很多人忽略这个参数。碳钢防腐喷涂,要求粗糙度Ra40-80μm,太低,漆膜附着力不够,容易整块脱落;太高,峰顶容易露出漆膜,很快就从峰顶开始锈蚀。
不过话说回来,很多小厂根本没有粗糙度仪,全靠师傅手摸,误差能差一倍。你要是做重要项目,一定要盯着测,别嫌麻烦。我之前有个沿海项目,要求Ra60μm,外协喷丸用了旧钢丸,打出来Ra才15μm,进厂检测发现了,直接返工整修,不然现在估计已经锈穿了。
磷化处理一般用在冷轧钢板或者小件,好处是成本低,附着力稳定,但磷化膜本身含重金属,环保要求越来越严,现在很多项目都换成硅烷处理了,膜厚控制在0.5-2μm就够,性能不比磷化差,还环保。
喷涂工艺参数的隐形权衡
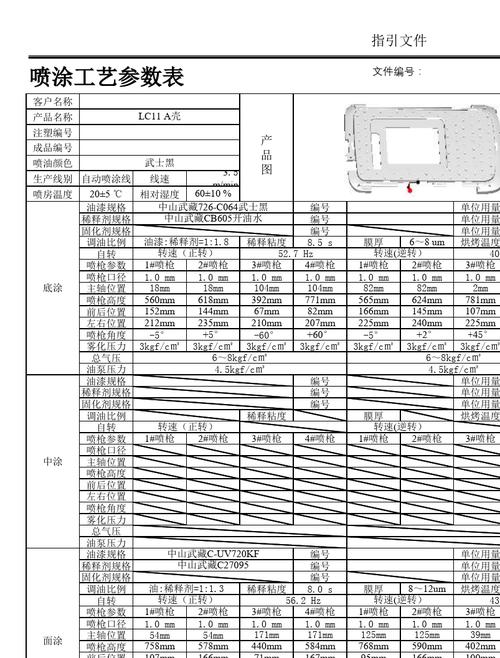
前处理做好了,就到喷涂本身。很多新手觉得,漆喷得越厚越好,其实完全不是这么回事。
普通环氧防锈底漆,干膜厚度控制在40-80μm就足够,超过120μm,漆膜内部应力太大,冷却之后很容易起皱开裂,反而降低防护性能。户外用的氟碳面漆,干膜50-60μm就够,太厚不出三年就会开裂掉块。
当然也有例外,汽车底盘的抗石击喷涂,用PVC塑溶胶,干膜厚度要求150-300μm,那是功能要求,不一样。
现在用得最多的是静电喷涂,省漆,膜厚均匀,适合批量生产,但很多人调不对参数。静电电压一般控制在60-90kV就好,很多新手觉得电压越高,吸附力越强,其实电压超过100kV,很容易击穿漆膜,产生针孔,水汽直接从针孔渗进去,照样锈。喷枪和工件的距离也要控制,15-25cm最合适,太远吸附率低,太近容易打火,太危险。
还有最容易被忽略的环境参数。环境湿度超过85%,绝对不能开工。我之前在南方梅雨季节赶交付,领导催得急,硬着头皮喷,结果喷完三天,漆膜全部发白起泡,全部返工,耽误了更久,还亏了钱。环境温度最好控制在15-30℃,太低漆干不了,太高溶剂挥发太快,容易出针孔。
选型也要权衡。小批量异形件,用空气喷涂就行,设备便宜,换色方便,就是漆利用率低一点,才30%左右。大批量的结构件、钣金件,直接上静电喷涂,漆利用率能到60%-70%,省下来的漆钱,两年就能收回设备成本。无气喷涂适合厚浆型涂料,喷大构件效率高,就是膜厚控制难一点,新手容易喷不均匀。
做了十几年设计,越老越觉得,越是看起来简单的工艺,越容易出问题。图纸上多标两行参数,现场多盯一次检测,能帮你省掉后期几百万的保修费用。喷涂这事儿,没什么玄乎的,就是把每个细节做到位而已。
