上周带大三做钣金焊接课程设计,一半组的第一次试焊全废了。
翻讲义,参数都是按表选的,一点没错。就是出问题。
第一卡:功率和间隙的匹配
大部分教材给激光焊参数,都是基于理想对接间隙说的。零间隙,0.8mm不锈钢,给1200W,走速1m/min,完美。
问题是,实训台用数控切出来的板,谁能做到零间隙?加工误差摆在这里,0.1mm已经是精度不错的水平了。就差这0.1mm,按讲义给的参数焊,直接要么焊穿,要么熔不透。
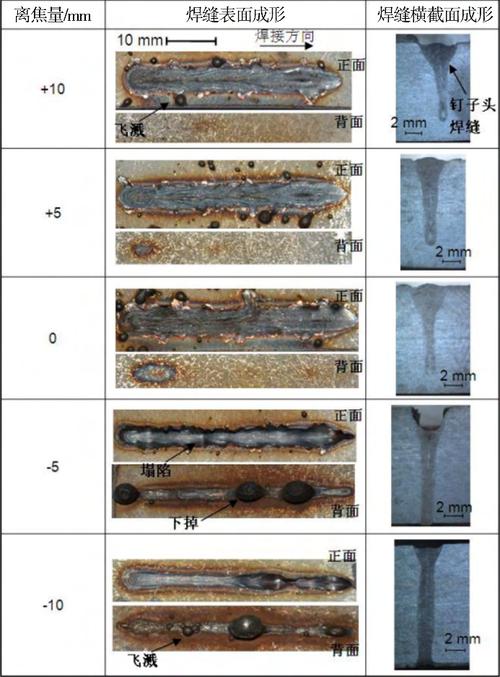
之前有个学生拿着焊穿的板来找我,一脸懵,说我完全按给的参数调的,怎么就成这样了?我拿卡尺量间隙,0.2mm,比理想工况差了快两个等级,功率没跟着提,热输入不够?不对,他怕焊不透还多加了200W,间隙大了热扩散快,他加的功率全撒在间隙上,直接把边烧穿了。
说实话,原来我也怪学生不上心,不会自己调参数。后来才想明白,不是学生的问题,是我们没把前提说清楚。
我们整个教研组泡在实训台试了三天,攒出来一个不成文的经验:对接间隙每增加0.05mm,功率对应提高100-150W,走速降5-10cm/min。这个经验上不了大手册,但是对刚入门的学生太有用了。
现在讲义改了,把这个经验放最前面,原来的参数表挪去当附录。最近这两届学生,第一次试焊的合格率直接翻了一倍还多。
被漏掉的保护气布局
谁都知道激光焊要开保护气,防氧化防飞溅。对吧?但是百分之九十的刚入门的学生,都觉得保护气只要开够流量,接头没氧化就行,位置方向什么的,根本没人在意。
我之前也不在意。直到前年有个组做3C铝外壳的焊接课题,焊缝满是气孔,参数改了三天,试板用了小二十块,SEM拍了一堆,就是找不出原因。铝导热快,功率低了不熔,高了炸,所有人都围着功率转,谁能想到保护气?
后来找合作工厂的师傅过来看看,师傅过来拿个扳手,把喷嘴转了5度,重新焊了一块,气孔直接少了八成。原来原来的角度不对,气流直接把激光产生的等离子云吹到了焊缝上,挡住了激光,能量不稳,可不就出气孔嘛。
不过话说回来,这事也不能全怪学生。我们之前的课件,保护气那部分就两句话,讲完作用就完了,根本没提气流方向的影响。
现在我们上课,这部分留十五分钟,让每个组调三种不同的喷嘴角度,焊完自己磨开看焊缝内部。不用我讲,学生自己就能看出差别。比说一百句都管用。
设计阶段就得给激光焊让位
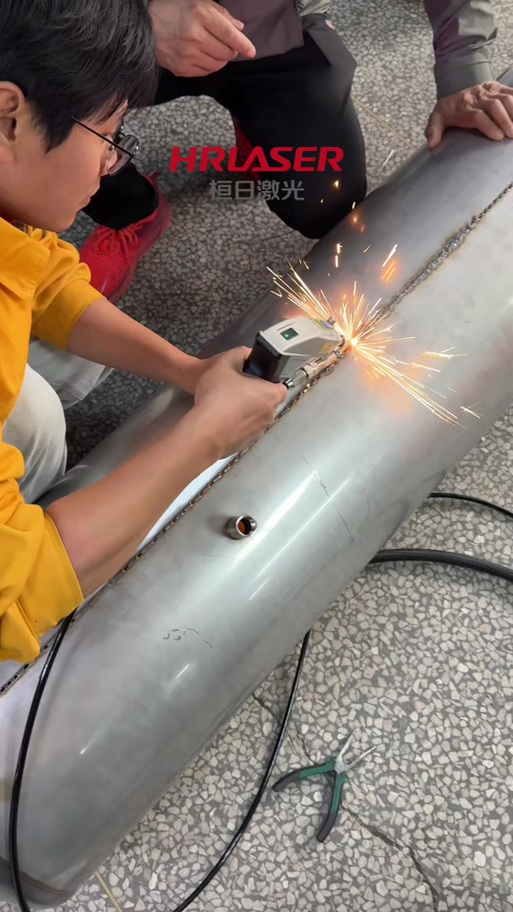
我们是机械设计专业,不是焊接专业,教激光焊不是为了培养焊工,是为了让学生做设计的时候,知道怎么用这个工艺,对吧?
最常见的坑就是,学生画完整个结构,强度减重都算好了,最后才想到焊接,把焊缝设计在激光头根本够不到的地方。
前年有个学生做折叠无人机机臂,为了减一克重量,把对接焊缝设计在内腔的拐角里。我们实训用的光纤激光焊,聚焦头直径就有30mm,根本伸不进去,哪怕加长焦距也够不着。最后只能推翻整个结构重画,耽误了整整一周的进度,学生那阵子天天泡在实训台改图,饭都顾不上吃。
出了这个事之后,我们就改了课程要求:学生画完第一版三维图,第一步不是算强度,是把激光焊头模型导入装配体做干涉检查。焊缝能不能焊到,激光头会不会和工装撞,先把这些问题解决了再往下走。
很多人说学校教的东西脱离工业实际,其实就是我们总把设计和工艺分开教,设计老师讲完尺寸强度就完了,工艺老师讲完参数就完了,学生自己根本拼不起来。
现在我上课,总跟学生说,你画的每一条线,都要想着怎么能做出来。激光焊有激光焊的规矩,你不顺着它的规矩来,再漂亮的图纸都是废纸。
做技术就是这样,那些写在大手册上的都是基础,真正坑人的,都是那些没写进去的隐形经验。踩过一遍,记住了,就会长进。
