摘要:本文针对有一定焊接基础的机械工程师,跳过钎焊入门定义,直接分享工程落地阶段容易踩的设计、工艺坑点,结合实际项目案例和通用国标参数,帮你把钎焊合格率提上来。
别拿熔化焊逻辑套钎焊,核心差异差在这
我刚入行做换热设备的时候,踩过一个至今难忘的坑。那时候给一个管翅式换热器做试样,天然把熔化焊的设计逻辑搬了过来,间隙随便留了0.3mm,出来打压,12个接头漏了8个。
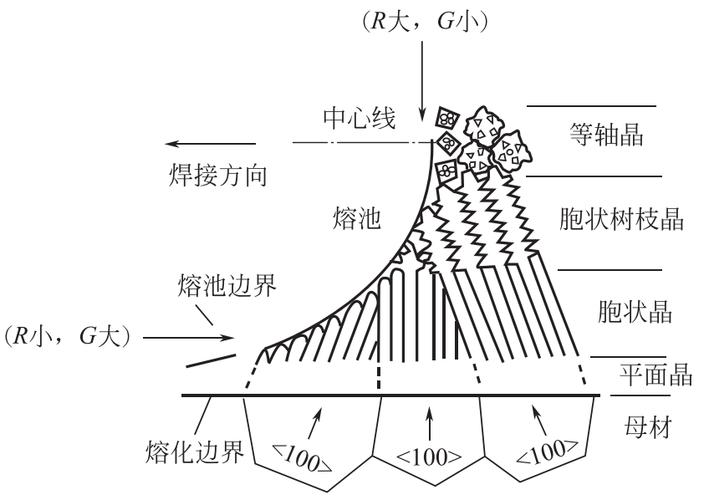
那时候才反应过来,钎焊和熔化焊根本不是一回事。熔化焊靠母材熔化形成熔池,冷却后连为一体,钎焊呢?母材自始至终不熔化,只有钎料熔化,靠毛细作用填进接头间隙,靠原子扩散形成接头。
这个核心差异,决定了所有设计和工艺的逻辑都得变。最核心的就是接头间隙,很多新手栽就栽在这。根据GB/T 19807-2005 《焊接工艺评定 钎焊》的通用要求,硬钎焊的间隙通常控制在0.02mm~0.15mm,软钎焊放宽到0.1mm~0.5mm。
间隙太大,毛细作用拉不住熔化的钎料,填不满。间隙太小,钎料流不进去,全是空洞。上次审图看到一个刚毕业的工程师画空调冷凝器,管板间隙直接留1mm,这不纯纯给工艺挖坑吗?
接头设计才是钎焊合格率的核心,不是工艺
我接触过的项目里,至少七成钎焊不合格,锅不在工艺,在接头设计错了。
前年有个客户找过来,他们做的不锈钢海水换热器,钎焊接头合格率一直卡在30%上下,换了三个焊工,调了十次加热工艺都没用。我过去一看图纸,原来他们把接头做成了对接开坡口,跟熔化焊一模一样。
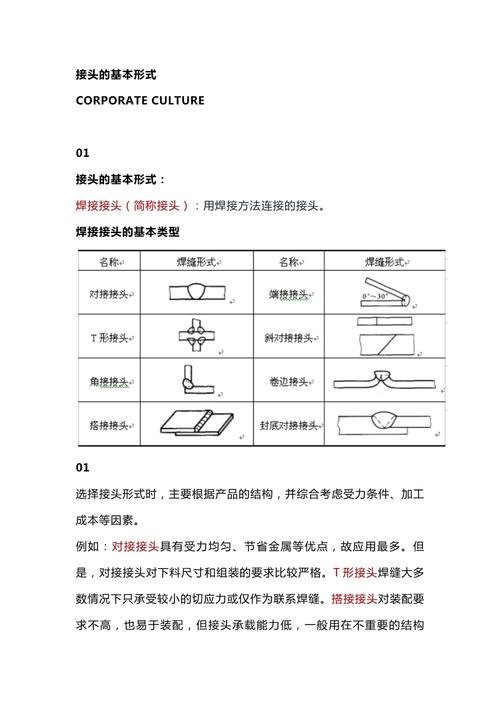
改,改成搭接接头,搭接长度取管壁厚度的3倍,调整间隙到0.08mm,回去一做,合格率直接干到98%。
为什么?钎焊本身的强度就靠钎料和母材的接触面积,搭接比对接能提供大得多的接触面积,还能给毛细钎料流提供稳定连续的流道,排气也更容易。如果是承受动载荷的接头,做个阶梯搭接,比平搭接的强度能高30%以上,亲测有效。
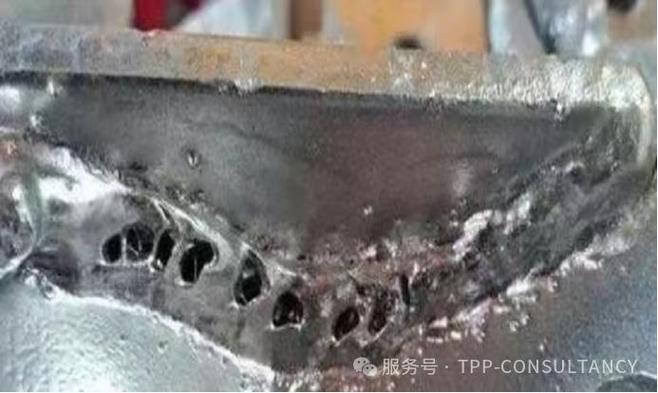
还有两个坑,90%的人都踩过。第一个,封闭接头没留排气孔。钎料流进去,空气排不出来,憋在里面就是大空洞,出厂打压可能蒙混过关,用个一年半载,空洞在腐蚀介质里慢慢扩展,直接漏。之前见过一个军工项目的仪表接头,就因为这个问题,整批返修,损失几十万。
第二个,钎料和母材的相容性不对。很多人选钎料只看价格,拿铜钎料焊不锈钢放海水里用,铜和不锈钢的电极电位差超过0.3V,不到一年就发生电偶腐蚀,整个接头烂穿,换镍基钎料,哪怕薄一点,用五年都没事。当然镍基贵,常温低压的工况用银基就够,这个就是权衡,看工况来。
钎焊工艺里,藏着很多老手也踩的坑
设计对了,工艺也不能乱。说几个我踩过、见过的坑。
第一个,表面清理。很多人觉得不就是磨掉锈吗,糊弄一下就行。我刚工作那会,赶工期,一批不锈钢管接头只打磨了表面浮锈,没酸洗去除内部氧化皮,结果三分之一的接头钎料不润湿,根本粘不上,整批报废,耽误半个月工期,扣了半个月奖金。那滋味,现在想起来都不舒服。
说实话,钎焊对表面清洁度的要求比熔化焊高太多,任何油污、氧化皮都会破坏钎料的润湿,毛细作用直接失效。铝钎焊更不用说,表面的氧化膜熔点2050℃,普通钎剂根本破不了,必须用专门的含氟铝钎剂,或者先碱洗去膜,别拿普通松香凑,凑了就是废。
第二个,加热顺序。很多人焊的时候,哪里有接头加热哪里,局部猛烧。结果呢,异种材料钎焊的时候,两边膨胀系数不一样,热应力不均匀,冷却直接裂。尤其是陶瓷和金属钎焊,膨胀系数差好几倍,必须整体预热,梯度升温,慢一点,比什么都强。
真空钎焊还有个坑,很多厂图省电,真空度抽到1e-2Pa就开工,根本达不到要求。对于含钛、含铬的母材,真空度不够就会氧化,钎料根本不润湿,合格率直接掉一半,那点电费省下来,不够赔废品钱的。
小结
钎焊看起来就是熔个钎料粘起来,实则处处都是细节。别总怪工艺不行,先看看自己的间隙留对了吗,接头设计合理吗。把基础的设计点做对,合格率自然就上去了。
