本文分享了重工领域埋弧焊工艺的核心优势、选型避坑经验,结合实际工程案例梳理了工艺参数匹配、材料选型的要点,给中级工程师做工艺选型提供可落地的参考。
埋弧焊的核心优势,只讲能用的场景
很多年轻工程师现在接触最多的是二保焊、MIG焊,对埋弧焊的印象还停留在「老掉牙的大设备」。其实不是。埋弧焊是电弧埋在颗粒状焊剂下面燃烧完成焊接,整个过程看不到弧光——这也是名字的由来。
它的熔深是普通熔化焊比不了的。单丝埋弧焊不开坡口,一次就能焊透20mm厚的钢板。多丝窄间隙埋弧焊,一次焊透100mm以上的厚板都不是问题。焊缝成型均匀平整,没有飞溅,后续打磨量能省一半。劳动强度也低,只要调好参数,机器走直线就行,对焊工技能要求比手工焊低太多。
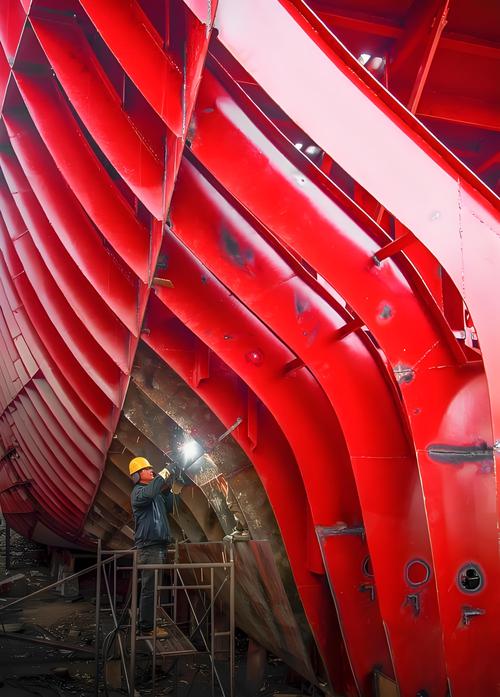
当然,缺点也很明显。只能焊平位置或者可以变位到平焊位置的焊缝,对工件尺寸要求高,小构件短焊缝根本玩不转。很多人一竿子打翻一船人,说埋弧焊效率低,那是用错了地方。给你几十米长的箱梁纵缝,厚板,你试试二保焊,一天焊几米,埋弧焊一天能焊完一整根。谁快谁慢?对吧。
实际生产里最容易踩的那些坑
先说焊剂和焊丝的选型。这是最容易省钱踩坑的地方。很多小厂为了降本,焊剂反复回收用,不加新焊剂,或者直接用不对牌号的焊剂。按照GB/T 5293-2018《埋弧焊用碳钢焊丝和焊剂》的要求,回收焊剂必须过筛去除熔渣和粉尘,每次添加的新焊剂比例不能低于30%。这个比例卡死,别乱改。
我去年帮一个桥梁构件厂处理返工,他们焊Q355B的箱梁,全用最便宜的H08A焊丝配普通高锰硅焊剂,结果拉伸试验出来,焊缝屈服强度离要求差了20多MPa,两百多吨构件全部返工,损失上百万。其实只要换成H08MnA焊丝,就啥事没有。就是省了几块钱一公斤的焊丝钱,亏了上百万。说实话,这种错误真的不该犯。
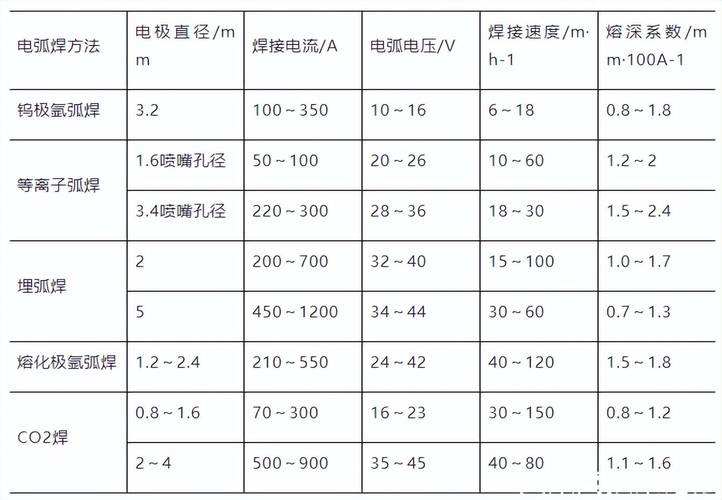
再讲参数匹配。90%的新手调机只会调电流,不管电压。记住这个核心:电流决定熔深,电压决定熔宽。大体的匹配规律是,电流(A)除以10就是大概的电压(V)范围,比如400A电流,电压就在38-40V之间,差太多一定会出问题。
电压太高,焊缝变宽余高变低,边缘容易咬边出气孔。电压太低,焊缝窄高,容易夹渣甚至未熔合。焊接速度也不能乱调,速度太快,焊剂覆盖跟不上,保护不好出气孔。速度太慢,热输入堆太高,焊缝晶粒粗大,冲击韧性直接掉档,对高强钢来说这就是致命问题。
厚板焊接里,埋弧焊还有存在的必要吗
现在到处都在推窄间隙MAG焊、激光复合焊,很多人说埋弧焊该淘汰了。不过话说回来,真到了厚板大批量生产的场景,埋弧焊的性价比真的没几个能打。就说100mm厚的压力容器筒节纵缝,用窄间隙埋弧焊,一次成型,探伤合格率能到98%以上,单位焊缝的成本只有窄间隙MAG焊的三分之一不到。你说换你选哪个?
当然,不是所有场景都适合。焊缝长度不到1米,厚薄于20mm,位置又变来变去,那肯定选二保焊或者MIG,别折腾埋弧焊。还有不锈钢和高强钢的焊接,很多人说埋弧焊不能焊,其实是没找对方法。不锈钢焊要配烧结型氟碱焊剂,能减少铬元素的烧损,保证耐腐蚀性。淬硬倾向大的高强钢,预热温度比普通电弧焊提高50-100℃,焊后及时消氢,根本不会出冷裂纹。
我之前见过一个盾构机刀座生产厂,就是偷懒没提高预热温度,焊完放了三天,焊缝突然裂了,整个刀座报废,几十万没了。这种教训,真的记一辈子。
埋弧焊从发明到现在快一百年了,能活到现在,自然有它不可替代的地方。做工艺选型,别盲目追新,也别看不起老工艺。把每个工艺的脾气摸透,用对地方,就能省大钱,少出问题。
