2026-09-19 06:41:52 分类:机械设计
上周实训课结项,翻了翻学生的焊接试样,一半都因为气孔不合格。我回去蹲在实训台边,自己焊了一下午,发现之前的讲法错得离谱。
学生第一个跨不过去的坎:气体流量调不对
说实话,之前我也按教材念,把参数往黑板一写就让学生自己试。结果呢?一半人把流量开到25,说焊的时候怕进空气,越大越安全。
我试过之后才发现,这个想当然的错得离谱。流量越大,保护效果越差。当流量超过20L/min之后,喷出的气流会从层流变成紊流,直接把周围的空气卷进熔池,气孔比小流量还多。
之前我总说8-15L/min是合理范围,学生根本没概念。现在我改了讲法,不给参数,先让他们做一件事:把焊枪拿稳,出气,用手背对着焊嘴感受气流。能感受到平稳的风吹在手背上,不刮得皮肤晃,这个流量就对了。如果吹得手背发疼,直接往小了调。
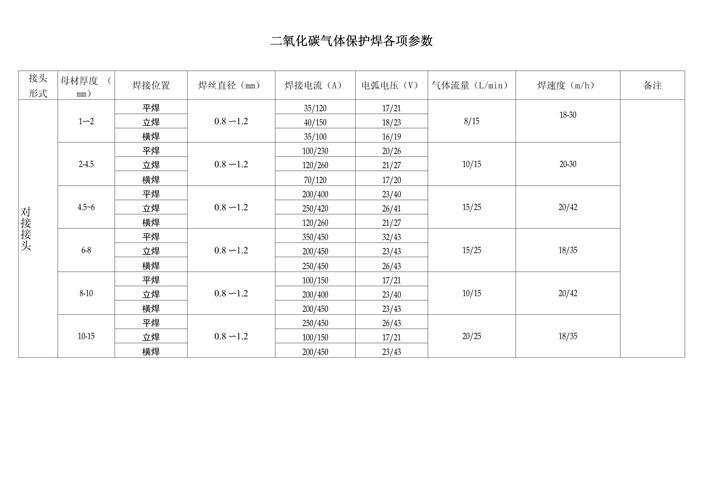 气体保护焊不同流量气流形态对比图
上次有个男生,之前焊的试样五个有四个带气孔,试了这个方法,调完流量直接一次焊出合格焊缝,自己站在实训台边愣了半天。
不过话说回来,参数本来就没有标准答案。室外实训有风,流量加两三个升,无风的车间焊薄板,10L就够。死记硬背教材上的数字,本来就是错的。
为什么学生总烧穿薄钢板?不是电流的锅
我见过太多学生,一烧穿薄板就忙着降电流,降完送丝速度跟不上,焊缝断得乱七八糟,还是不合格。
其实问题根本不在电流。我接过学生的焊枪试两次就能找到原因,十有八九是起弧前的提前送气时间没调对。很多学校实训用的都是服役五六年以上的旧焊机,出厂默认的提前送气是0,学生直接开焊,起弧瞬间焊丝已经烧红,保护气还没出来,熔池直接氧化,粘度不对,热量堆在一点,可不就烧穿了?
还有个常见问题,焊枪角度不对。学生总觉得垂直焊最准,把焊丝死死抵在钢板上,所有热量都集中在一个小点,一毫米的钢板,两秒就烧出洞。正确的倾角应该是15到20度,焊丝离钢板留一点点间隙,让热量散开。
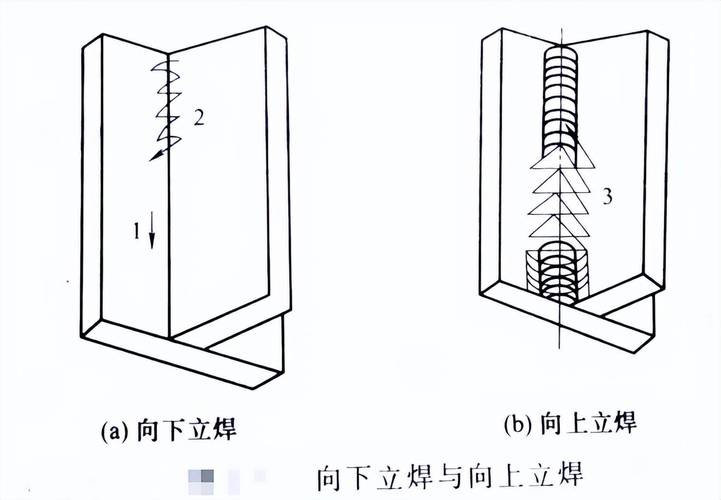 气体保护焊1mm薄板焊接正确焊枪姿势图
现在我上课,第一节课不教焊,先教调焊机的隐藏参数:提前送气调0.2秒,滞后停气调0.5秒。就改这两个数字,整个班的焊接合格率直接涨了三成。
旧焊机的参数早就飘了,你按新焊机的表格调,根本不对。让学生多试两次错,比抄十页笔记有用。
我把教材删掉的“脏活”加回了实训
 我把教材删掉的“脏活”加回了实训
翻现在的焊接教材,通篇都是操作原理、参数范围,写得干干净净,连一句“焊前要清喷嘴飞溅”都找不到。仿佛所有学生都用全新焊机,焊出来没有一点飞溅。
实际呢?实训台的旧焊枪,用不了半小时,喷嘴就被飞溅堵得只剩一个小孔,气出不来,保护全废,学生焊出一堆气孔,还在那怪自己技术不好。
我现在上课,第一个要求就是:每焊三道,停下来清一次飞溅。就算涂了防溅膏,也得抠。手上蹭得黑糊糊怎么了?干焊接哪有干净手。
还有焊丝,开头那段打卷变形的,必须扯掉,不能嫌麻烦直接用。很多学生省那十几厘米焊丝,结果焊的时候送丝卡,焊缝歪歪扭扭,整段废掉,得不偿失。
这些碎活脏活,教材懒得写,我得教。不然学生毕业出去进厂,第一天被师傅骂,说连喷嘴都不会清,那不是我教学的失职吗?
上个月有个毕业半年的学生回来看我,说进厂第一天,师傅让新人们清理焊枪飞溅,同去的几个新人都嫌脏嫌麻烦,应付两下就完事,只有他习惯了每半小时清一次,还会用专用钩子抠干净喷嘴缝里的渣,直接被组长挑去做底盘焊接的核心工位,工资比同批新人高了快一千。
你看,气体保护焊,核心从来不是“焊”,是“保护”两个字。气护好了,熔池稳了,焊缝自然合格。那些看起来不重要的碎活,恰恰是保护的关键。
教了五年焊接,我现在才慢慢明白,教机械加工,从来不是教学生背参数考证书,是教他们手感,教他们盯别人看不到的细节。很多道理说穿了不值钱,得蹲在实训车间,沾一身焊渣才能悟出来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在实训车间蹲了三天,我重新讲明白了气体保护焊
文章链接:https://yqhljx.com/list_9/3036.html
