摘要:本文基于近十年十余个激光沉积项目的工程经验,梳理了激光沉积的核心应用场景、量产中的常见问题,以及参数选型的实用权衡,给有基础的中级工程师提供可落地的经验参考,少走弯路。
激光沉积到底解决了什么传统工艺搞不定的问题
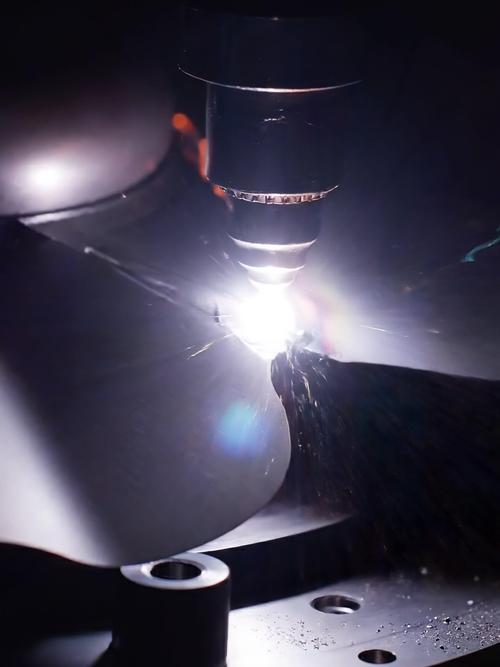
三年前我接了一个航天院所的活,修复某型发动机的涡轮叶片前缘损伤。一片叶片成品价格几十万,传统氩弧堆焊热输入太大,焊完叶片变形量超了0.12mm,远远超过允许的0.03mm公差,直接报废。那心疼劲儿,现在想起来都肝颤。
这就是激光沉积最核心的优势场景——低热输入的局部修复和复杂形状近净成型。按照GB/T 39253-2020《增材制造 激光定向能量沉积 术语》中的定义,激光沉积是将金属粉末通过送粉系统送入激光熔池,逐层堆积形成实体的工艺。和传统铸造、堆焊比,它的线能量密度可以控制在5~50J/mm²,远低于电弧堆焊的100J/mm²以上,热变形只有传统工艺的1/10不到。
不光是修复,现在很多梯度功能材料构件,比如刃具的刃口用高速钢,基体用普通碳钢,直接激光沉积一次成型,不用后续焊接,强度还比焊接高20%以上。这种活儿,传统工艺想都不要想。
量产落地最容易踩的三个隐形坑
说实话,很多高校文献上的参数拿到工厂根本用不了,环境变一点结果就天差地别。我见过好几个刚上手的项目,栽在不起眼的细节上。
第一个坑,基板预热温度。我们最早做42CrMo大型轴的表面强化,按某篇核心文献给的150℃预热,结果沉积两层就裂了。整批八根轴,全部废了。后来我们改工艺,碳当量每提高0.1%,预热温度提高50℃,42CrMo的碳当量大概在0.6%左右,预热到300℃再做,裂纹率直接降到0。不过话说回来,预热也不是越高越好,温度超过400℃,沉积层晶粒明显长大,抗拉强度会掉10%左右,得权衡。
第二个坑,保护气流量。很多人觉得保护气只要能挡住空气,不氧化就行,流量开越大越安全。错。我们做TC4钛合金沉积的时候试过,流量从15L/min升到25L/min,孔隙率直接从0.8%升到2.2%,远超航空件要求的1%上限。流量太大,高速气流会直接带走熔池的热量,导致粉末没完全熔化,孔隙率直接上去。我们现在一般控制在12~20L/min,根据零件大小调整,足够用了。
第三个坑,扫描路径。很多人默认用往复扫描,省事。但是大尺寸薄壁件,往复扫描的残余应力会让零件焊完直接弯掉。我们做过1200mm长的航天薄壁梁,对比过螺旋分层扫描和往复扫描,螺旋扫描的残余应力比往复低整整30%,变形量控制在公差范围内。
设备选型和工艺参数的实用权衡
很多刚上激光沉积项目的公司,一选设备就追求高功率、大台面,其实完全没必要,纯粹交智商税。
激光器选型,做黑色金属、钛合金的常规修复和增材,选1064nm光纤激光器就行,金属吸收率比CO2激光器高30%左右,效率高成本低。要是做陶瓷基复合材或者玻璃沉积,那才需要选CO2激光器。功率的话,做日常零件修复,1000W~2000W足够,做半米以上的大型构件增材,再上4000W~6000W的功率。我见过一个小加工厂,买了6000W的设备,天天用来做几厘米的小模具修复,设备成本比同配置2000W的贵了一倍,大部分功率都浪费了。
送粉系统,同轴送粉精度高,适合复杂形状的增材,沉积层厚度公差可以控制在0.1mm以内,但是价格比侧向送粉贵一倍。侧向送粉沉积效率高,适合大面积的轴类修复和表面强化,要是你的活儿大多是这个类型,选侧向送粉完全够。
工艺参数最核心的就是控制稀释率在5%~10%,稀释率的计算公式是行业通用的:η = h/(H+h) × 100%,其中h是基材熔深,H是沉积层高度。稀释率太高,基材成分混入沉积层,性能达不到要求;太低,沉积层和基材结合力不够,用着用着就掉了。一般来说,激光功率升高,稀释率升高;送粉量升高,稀释率降低,调个两三次试块就能摸出规律。
激光沉积不是什么黑科技,也不是万能工艺。它就是一个解决传统工艺解决不了的问题的工具。把这些细节摸透,少试错几次,省下的成本就是实打实的利润。
