很多做机械加工的朋友,提起等离子加工第一反应就是钢板下料的粗活儿,登不上大雅之堂。我干工艺工程师快十八年,见过把等离子用出花的高端项目,也见过因为选型错了亏几十万的坑。今天就给圈内同行掏点实打实的干货,不说虚头巴脑的理论。
别拿切割不当精密加工:核心逻辑你真的吃透了吗
很多人入行接触的第一台等离子就是车间下料用的老设备,自然留下了“粗糙”的印象。没错,最早的等离子切割就是为了解决氧乙炔切不动不锈钢、铝合金的痛点诞生的。但现在呢?精细等离子的加工精度已经能稳定控制在±0.1mm以内,赶上不少低要求的铣削工序了。
说穿了,等离子就是把气体加热电离到等离子态,温度拉到10000℃以上,高速喷出熔化吹走待加工材料。很多教材会堆一堆焓值、电离度的公式,刚入行的时候背得头大,到现场根本用不上。
对工艺工程师来说,只要记住两个核心影响参数就够干活了。弧压、气体流量。
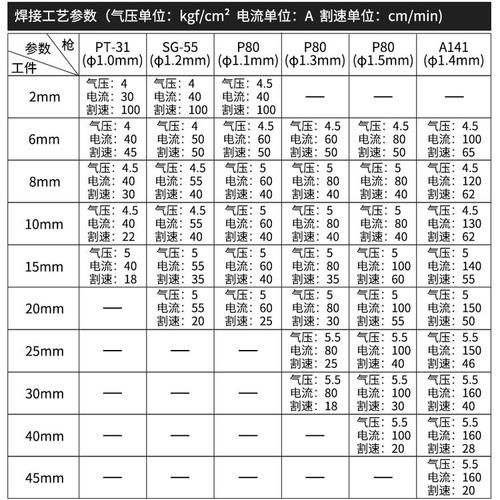
弧压直接决定切割深度,很多新手想切厚板就一个劲往上拉电流,结果切口面糟得一塌糊涂。其实应该同步调弧压。按照GB/T 19413-2003《等离子切割机 技术条件》里的规范,10mm不锈钢切割,弧压稳定控制在120V~140V之间,电流只要100A就够了。你非要把电流拉到150A,弧压上不去,热量散不开,切口侧面就会挂硬渣,后面打磨都要多花半小时。
气体选择也藏大坑。我之前给一个做钛合金航天结构件的项目做工艺,一开始图车间现成的,用普通压缩空气切割,切完第二天零件表面就出了细密麻点——钛合金高温氧化了啊!差点赔了几十万的材料费。后来换成规定的氩氢混合气,啥事没有。贵是贵点,对特殊材料真不能省。
选型和现场操作最容易踩的致命坑
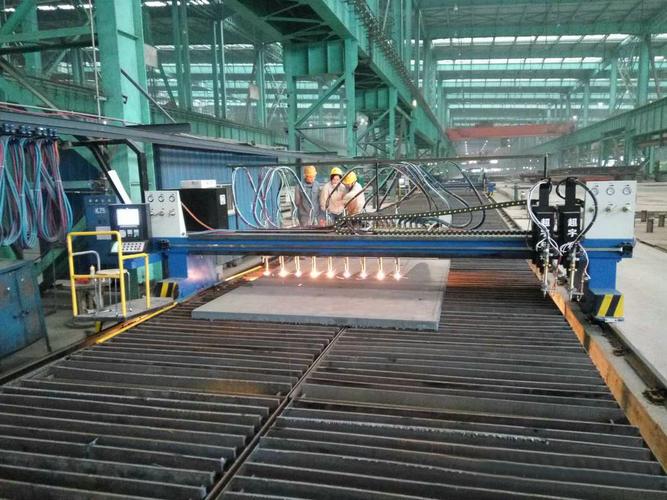
说实话,选型真不是看厂家参数表堆配置,是看你自己手里的活儿是什么。我见过太多工厂老板贪大贪便宜,买了大流量机器放车间,一年电费多花十几万,还占地方。也见过买小了,切厚板每次都留尾巴,工人天天骂。
比如说,你做散单钣金加工,大部分活儿是12mm以下的碳钢不锈钢,那买一台30A的精细等离子搭数控龙门就足够了,对吧?非要买120A的,除了费钱没别的好处。不过话说回来,如果你要加工陶瓷基复合材料、碳化硅这类硬脆非金属,那必须选带脉冲调制功能的等离子刻蚀设备,普通恒流等离子根本干不了。这种材料对热影响区敏感度极高,脉冲等离子可以把热输入控制在极小范围内,基本不会崩边。
还有最容易被忽略的电极喷嘴选型。我之前去一个工厂做技术支持,他们说新买的机器质量差,三个月换了三批喷嘴还不好用。拆下来一看,他们拿普通空气喷嘴切铝合金,铝合金熔化温度低但粘性大,普通喷嘴孔径大,气流不够集中,熔化的铝吹不出去,两次就堵了喷嘴出口。换成专门的铝合金切割喷嘴,孔径小0.2mm,气流速度上去,问题直接解决,一套喷嘴能用一个月。
防护的坑我自己踩过,真疼。刚入行的时候夏天干活嫌闷,不戴全防护面罩,只戴了普通墨镜,烤了一个多小时,第二天脸就肿了,脱了三层皮,疼了整整一个礼拜。到现在我眼角还有紫外线残留的色素沉淀。等离子的弧光辐射比氩弧焊强三倍都不止,紫外线强度是太阳的几十倍,这个真的不能大意啊。
现在的等离子加工,早不是你印象里那样了
现在单独用等离子做粗切割的项目,越来越少了。大部分高端场景都是走复合加工路线。比如激光等离子复合切割,激光先在材料表面打一个预孔,然后等离子再切入,厚板的起弧成功率直接从70%升到98%,还能减少起弧处的挂渣。我去年做一个25mm厚的船用钢板切割项目,原来单独用等离子切,十件有三件起弧失败,报废率很高。改成复合工艺之后,报废率直接降到零,切割速度还提了20%。
还有等离子辅助铣削,加工硬质合金这类难加工材料的时候,先用等离子把加工区域的材料表层软化,然后铣刀再切,刀具寿命能提高一倍多,综合成本直接降了三成。哦对,现在金属3D打印行业很火,打印出来的零件去除支撑、做表面光整,用等离子抛光比化学抛光快三倍,还环保,没有危险废液排放,很多工厂都换了这个工艺。
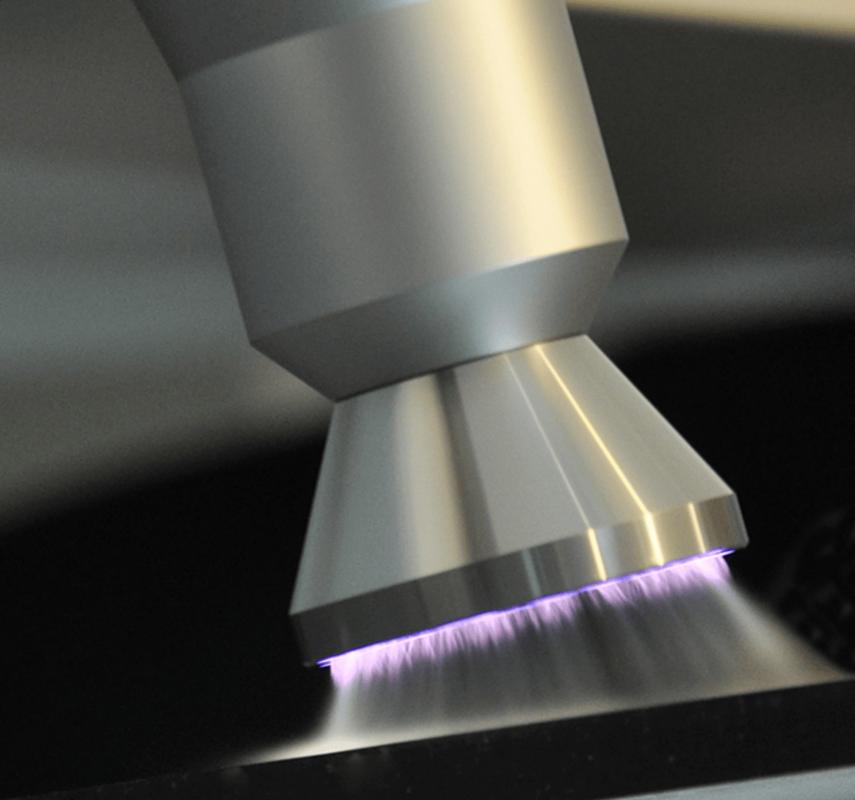
很多人说等离子是老技术,没什么可挖的。其实真不是。现在针对氮化镓这类第三代半导体材料的等离子刻蚀,加工精度都到纳米级了,你能说它还是原来的下料粗加工吗?
干工艺这么多年,最大的体会就是,没有落后的工艺,只有用不对地方的工艺。等离子加工从粗下料到纳米级刻蚀,覆盖的范围比你想象的大得多。多去现场摸摸机器,多试两次参数,比对着参数表猜有用多了。很多人担心热影响区会改变材料性能,其实现在精细等离子的热影响区厚度能控制在0.2mm以内,大部分零件切掉加工余量之后,根本不影响性能,不用瞎担心。
