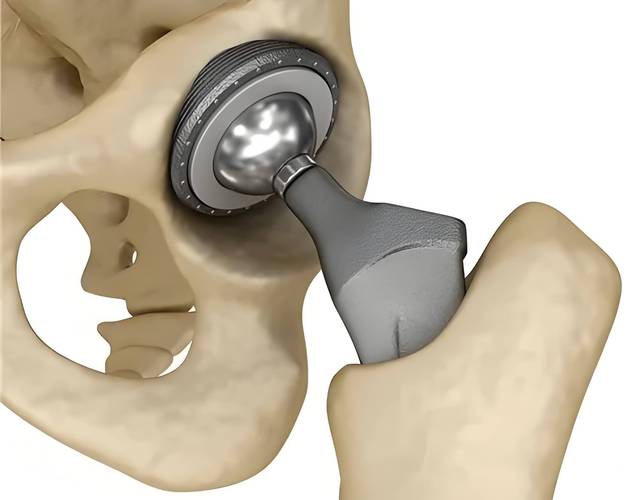
上个月跟国内某骨科器械厂合作开发多孔钛合金髋关节假体,光是调整成型参数就花了三周,前两次样品的多孔区域坍塌率超过15%。问题根源不是工艺,是设计。很多有增材经验的工程师,刚碰EBM都会犯这个错——把SLM的设计逻辑直接套过来。
踩过几次坑,烧过几十万的材料钱,才摸清楚EBM的脾气。今天就把这些没写进教科书的经验掏出来。
EBM的核心逻辑:别拿它当高温版SLM
很多人知道EBM是电子束熔融,属于粉末床增材制造的一种。但很少有人真的搞懂它和SLM(选择性激光熔融)的本质区别。EBM全程在
这个特性带来最大的好处就是残余应力极低。同样尺寸的钛合金承力结构,EBM成型后的残余应力普遍低于150MPa,SLM做到800MPa都算工艺好的。对航空大尺寸结构、骨科植入物来说,这太重要了——残余应力高,放半年就变形,谁都扛不住。
但优点背后就是设计限制。预热温度高,粉末接近半熔融状态,表面张力和常温粉末床完全不一样。细锐结构、超薄壁厚很容易在加工过程中坍塌。我见过不少刚入门的工程师,照着SLM的经验做1mm壁厚的钛合金支架,EBM打出来,脱模的时候直接碎一半。
按照ASTM F2924-14标准对工业级EBM加工的公差要求,尺寸小于50mm的工件,线性公差是±0.13mm,比SLM的±0.08mm宽松不少。不要拿SLM的精度要求卡EBM,没必要,也做不到。
面向EBM的设计:标准没写的那些潜规则
说几个实际设计里直接能用的经验,都是踩坑踩出来的。
第一个,最小壁厚。量产稳定加工的EBM纯钛最小壁厚是1.5mm,钛合金是1.8mm。网上说能做到1mm,那是实验室里做单次样品,批量生产良率不到30%,做十个废七个,成本直接上天。真要做细结构,不如换SLM。
第二个,悬空结构与支撑。很多人说EBM不用支撑,瞎扯。角度小于20°的悬空面,必须做支撑。但EBM的支撑间距可以放到2~3mm,比SLM的0.8~1.5mm宽很多——一来省材料,二来预热温度高,变形小,密支撑没用。清支撑的时候也省劲,对吧?
第三个,表面粗糙度。别信厂家宣传的一次成型直接使用。工业级EBM成型后的表面粗糙度Ra一般在20~40μm,就算做了后处理喷丸,也只能降到Ra10μm左右。做承重面、配合面,必须留0.2~0.5mm的余量,后期走磨削或者精铣。之前有家客户做无人机减重连接臂,不听劝,直接用成型面做配合,飞了三次接头就断了,找过来改设计,白白耽误了两个月进度。
做可控多孔结构的朋友要注意,EBM的孔隙率控制精度比SLM高,能稳定做到5%~50%的孔隙率,误差控制在±3%以内,非常适合做骨科植入物的骨长入多孔层。只要把多孔单元的直径控制在0.5mm以上,就能稳定成型,小于0.3mm就别试了,大概率堵孔。
选型权衡:什么时候该用EBM,什么时候别碰
说实话,EBM不是什么增材制造的万能王牌,它就是给特定场景准备的工艺。我一般遇到这几种情况会推荐选EBM:
第一,加工大尺寸钛合金、镍基合金或者难熔金属承力构件。尺寸超过200mm的钛合金结构,EBM的残余应力优势太明显,成本比大尺寸SLM还低10%~20%。去年做某航的钛合金舱门支架,320mm×180mm的尺寸,减重要求40%,EBM做出来残余应力只有90MPa,良率92%,比SLM方案省了十几万。
第二,做需要可控孔隙的骨科植入物。EBM的高温加工出来的钛合金弹性模量更接近人体骨,能减少应力遮挡,这一点是SLM比不了的,业内现在做髋关节、脊柱假体,基本都用EBM。
第三,加工钨、钼、钽这类难熔金属。SLM的激光能量不够,熔不透,EBM的电子束能量密度够,能稳定成型。
不过话说回来,有些情况真的别碰EBM。比如工件尺寸小于10mm,公差要求比±0.1mm还严,或者要做表面质量要求高的外观件,老老实实选CNC或者SLM,硬上EBM就是烧钱。
EBM出来也几十年了,最近几年航空和骨科领域用的越来越多,但很多设计端的经验还是掌握在少数老工程师手里,公开资料里大多讲原理,不说踩坑的事。搞工程的,就是把别人踩过的坑记下来,自己少走弯路而已。
