
等静压成型:那些图纸上不会写的工艺坑
上周在车间蹲了整整三天,盯着冷等静压的出料口,就为了查那批氧化铝衬块掉粉的问题。 最先被忽略的“传压时差” 一开始我们把所有问题都归到粉料的颗粒级配、粘结剂掺量、甚至混料的时间上,连做了12组平行样,测出来的坯体强度始终上不去,边缘一拿就掉...
上周在车间蹲了整整三天,盯着冷等静压的出料口,就为了查那批氧化铝衬块掉粉的问题。 最先被忽略的“传压时差” 一开始我们把所有问题都归到粉料的颗粒级配、粘结剂掺量、甚至混料的时间上,连做了12组平行样,测出来的坯体强度始终上不去,边缘一拿就掉...
上个月帮东莞长安一家做95瓷绝缘件的工厂救急,120万的全自动干压线跑了4个月,良率死死卡在58%——他们之前花18万请的行业顾问,一口咬定问题出在造粒粉的流动性,换了2批球形度92%的氧化铝造粒粉,每吨多花1200块,良率连涨1个点都没有...

上周在长三角某汽车零部件代工厂蹲了三天试模。从凌晨两点熬到早上八点,最后把调模师傅熬得蹲在车间门口抽烟骂娘——就为了一个PC/ABS混料的车门饰条,飞边压不住,缩水又消不掉。 模温表显示的数值,骗了多少人 刚到现场的时候,所有人都围着工艺卡...

去年在宜兴接的氧化锆结构件项目,客户从某985实验室拉回来的凝胶注模样件,实验室测的坯体平整度0.02mm,烧结后实测翘曲0.8mm——比同批次冷等静压样件的翘曲量高了整整16倍,算下来废品率比干压工艺还高32%。 谁能想到,被论文吹成&#...
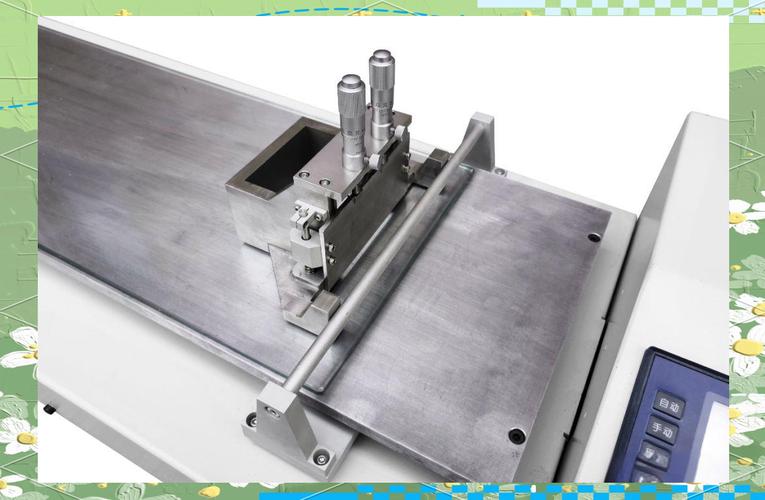
上个月在东莞松山湖的一条氧化铝流延线蹲了整整七天,就为了搞定生坯表面那几道消不掉的竖痕。 刮刀上的0.02毫米误差 一开始以为是浆料里有结块的团聚粉,过了三遍400目筛还是没用。换了新的聚酯离型膜,没用。调了浆料粘度,从1200mPa·s降...
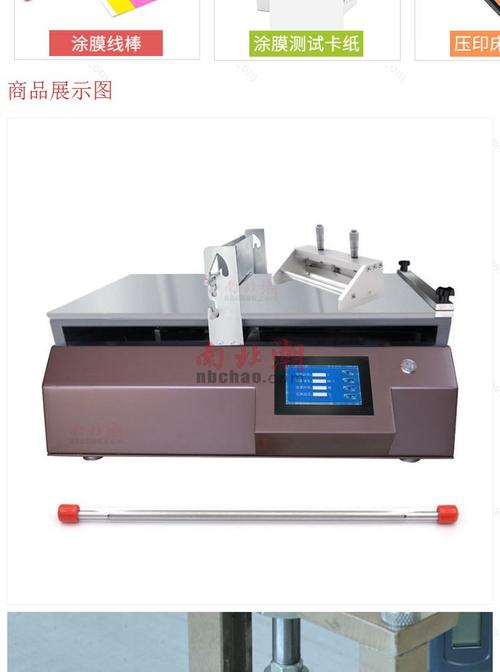
上个月东莞那个做消费类锂电的客户,拉了1200平的钴酸锂极片上刮涂机,走速18米/分钟,浆料固含量75%,按之前的参数调的刮刀间隙120微米。下线测面密度,整批CV值12.3%。 废了。 直接报废,82万的料钱,连烘干的电费都算进去,快90...

上周三蹲在旋涂机旁边守了4个小时,就为了调一层200nm的氧化硅钝化膜。 刚毕业的时候我也以为旋涂是个没技术含量的活,不就是把胶滴到基片上,按个启动键,等转完拿出来烘就行。直到第一次做钝化膜的时候,连续七片都出现了边缘放射状条纹,才蹲在旋涂...
上个月苏州一家做汽车压力传感器的代工厂,120万的货整批退回来——所有元件的浸渍涂覆层一蹭就掉粉,盐雾测试24小时就出红锈。不是配方错了,是他们嫌原来的2mm/s提拉速度太慢,偷偷改成8mm/s抢产能,觉得反正都是泡进去,提快点能多跑30%...

上周在东莞某家电结构件产线蹲了整四天,就为了查一批冷轧板支架的涂层附着力波动。 没人信。 一开始所有人都拍胸脯说前处理线刚换的新磷化液,参数全在工艺范围内,肯定是粉末批次出了问题。直到我把静电发生器的输出电压从90kV往下拧到65kV,之前...
上个月接了个江苏的客户,2023年砸210万上了条小型立式电纺线,说要做N95级别的驻极体滤膜,量产第一天跑了120米,整卷膜的过滤效率从实验室的99.7%掉到82%,一测阻力,居然比普通熔喷布还高12Pa。 别不信。 我当天坐高铁过去拆了...