上周在中试线的无尘服更衣室换鞋的时候,兜里的工牌夹掉出来一叠照片——是前一周拆解的失效软包电池的锂负极片。我蹲在地上捡的时候,旁边的工艺师傅凑过来看了一眼,撇撇嘴说,又是实验室吹得天花乱坠的样品,到了产线就现原形。
扣电里的“乖孩子”,到了软包就露馅
之前在实验室做的改性锂金属负极,CR2032扣电里循环100圈,容量保持率能稳在88%,界面阻抗涨了不到5Ω。当时组里的师弟还说,这性能拿出去发个顶会都够了。
结果拿2Ah的软包做验证,第三次充电就触发了电压异常报警,拆解出来的极片,根本不是扣电里那种银亮致密的锂金属层——表面是密密麻麻的针状凸起,局部还出现了像被虫蛀过的蜂窝状凹坑。

当时我盯着拆解的照片愣了十分钟。
差在哪?
翻遍了实验室的记录,才发现是辊压环节的参数没跟上。实验室里做扣电样品,辊压锂带的时候,每次都会先测来料的实际厚度,把辊压间隙调到刚好压出1.4g/cm³的密度。到了中试线,班组为了赶试生产的进度,直接把辊压间隙固定在85μm的档位,根本没逐卷测锂带的来料厚度——我们用的锂带来料厚度公差是±5μm,遇到偏厚的来料,压出来的锂层密度直接飙到1.6g/cm³,内应力大到在辊压出口就出现了微裂纹。
来料厚度公差带来的辊压密度波动,是实验室到产线最容易被漏掉的变量。很多人总把锂金属循环失效的原因一股脑归给锂枝晶的刺穿,却忽略了从实验室毫克级的小样品,到中试线百克级的连续涂布,中间每一个工艺环节的微小波动,都会被放大成足以让整个电池失效的缺陷。
SEI不是刷上去的漆
说到抑制枝晶,绕不开SEI层。很多人对SEI的误解,就跟给家具刷漆似的——只要在锂金属表面刷上一层致密的保护层,就能把锂和电解液隔开,既能挡枝晶,又能减少副反应。
我们之前也踩过这个坑。
在实验室里旋涂一层含氟的聚合物保护层,扣电里测,初始界面阻抗从12Ω直接降到3Ω,循环寿命翻了三倍。当时觉得这工艺简单啊,拿到产线用微凹版涂布头涂,肯定能放大。
结果呢?实验室的旋涂速度是1mm/s,涂层厚度能稳在2μm。到了产线,涂布速度提到5m/min,因为没调对涂布张力,溶液在锂表面还没来得及流平成膜,就被刮刀刮走了,最后出来的涂层薄得只有0.3μm。
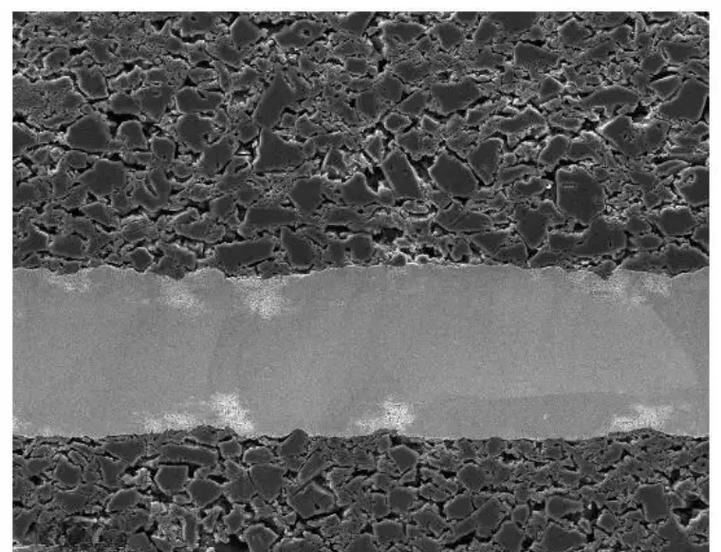
说真的,当时看到涂布后的样品我都笑了,那层薄得跟夏天的蝉翼似的,指望它挡得住锂沉积时候的体积膨胀?
后来我们花了快两个月调参数,才摸清楚这个涂层的工艺窗口:人工SEI的工艺窗口窄到离谱——涂布张力差0.2N,成膜的附着力就能掉一半。目前能稳定复现的涂层厚度区间是1.2-1.8μm,低于1μm的,循环20圈就会因为锂的体积胀缩开裂;高于2μm的,界面阻抗直接飙到20Ω以上,根本达不到电池的使用要求。
SEI从来不是刷上去的隔离层。它得跟锂金属的表面晶格匹配,能跟着锂的沉积、剥离一起胀缩,得有足够的韧性,还得允许锂离子顺畅通过——哪是随便涂一层东西就能成的。
别迷信“无枝晶”的宣传

逛行业展会的时候,总能听到有人拍胸脯说自己做的锂金属负极是“无枝晶”的,循环几千圈都没问题。
我每次听到都想问一句,你这数据是在什么条件下测的?
我们测过太多论文里提到的“无枝晶”体系了,基本都是在小电流密度、1mAh/cm²的低面容量、恒温25℃的理想环境下跑出来的。拿到实际的电池工况下,化成的时候温度波动±3℃,面容量提到4mAh/cm²,所谓的无枝晶体系根本扛不住。
按我们中试线的测试数据(估算值),当锂沉积的面容量超过3.5mAh/cm²,就算表面有完整的SEI层,只要局部电流密度因为锂表面的粗糙度波动超过10%,就会出现针状的锂沉积,撑破SEI层。之前为了抑制枝晶,我们试过在锂带里加1%的镁合金元素,扣电里效果特别好,枝晶少了80%,结果到了软包里面,因为镁相在锂沉积的时候会发生偏析,循环50圈之后,局部的镁相聚集,反而把锂层顶出了裂纹。
到现在我们也没摸透这个镁相的偏析规律。换了三批锂带来料,每批的偏析程度都不一样,根本没法稳定控制。
上周跟产线的张师傅在食堂吃饭,他说做锂金属跟做传统的石墨负极根本不是一个路数。石墨是“死”的,参数调稳了,连续跑三个月都不会出问题。锂金属是“活”的,你今天调的辊压间隙,换一批来料,换个环境湿度,甚至换个班次的操作习惯,结果就全变了。
说白了,现在离锂金属负极真正能上车,还差的根本不是什么惊天动地的材料突破,是把每一个工艺参数的边界摸得明明白白的笨功夫。
