上个月在浙江某电芯厂蹲了21天,盯着产线记录了1700多组鼓包数据。他们刚换了号称能量密度能拉到400Wh/kg的硫化物固态电解质,小试的时候顺得离谱,结果叠片完静置3天,软包鼓包率直接干到27%。没人告诉你固态电解质也会鼓包?
别被实验室的离子电导率骗了
很多团队吹自己的硫化物电解质室温电导率到1.2×10^-3 S/cm,和商用液态电解液的1.5×10^-3 S/cm差不了多少,甚至有的还更高。说白了就是实验室用的高纯小颗粒,粒径控制在0.2μm左右,冷压到2GPa的压力,压出来的片孔隙率才3%,离子走得顺得很。
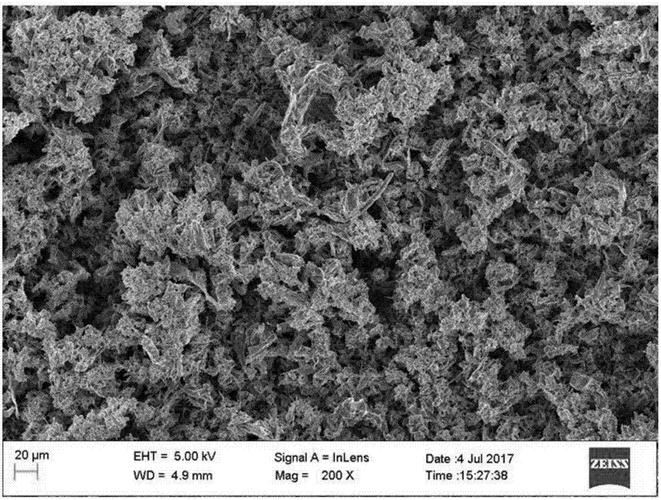
量产呢?我们实测下来,量产用的电解质粉为了降成本,掺了10%的废粉回收料,粒径分布从0.1μm到5μm乱飘,混了5%的丁苯橡胶粘结剂之后,冷压到1.2GPa——再高压极片就碎了——压出来的极片孔隙率直接干到18%。离子在里面走两步就碰到一个孔隙,卡得死死的。我们测过同批次料的电导率,从实验室的1.2×10^-3 S/cm掉到了8.7×10^-5 S/cm,差了快15倍。
差15倍。
你说这电导率有啥用?充放电的时候大电流一上,极化直接拉满,电压平台掉得你亲妈都不认。
界面不是涂个涂层就能糊弄过去的
之前有个创业团队找过来,说他们在三元正极表面涂了10nm的LiNbO3涂层,扣式电池循环1000次容量保持89%,要拉我们一起做量产。我当时盯着他们给的SEM图看了半小时,就问了一句:你们涂层厚度偏差多少?对方说实验室做的是±1nm。
我当时直接笑了。
产线上涂布机走的速度是30米/分钟,每走10米抽一片测厚度,偏差直接到±7nm。更别说后面还要过4吨压力的辊压,10nm的涂层直接碎成渣,我们实测过辊压后的界面接触电阻,从实验室的12Ω·cm²涨到了1200Ω·cm²,三个数量级。
你敢信?
说实话,现在所有讲界面改性的论文,全是在静态、无应力的理想态下做的测试,根本没人考虑量产的时候辊压、叠片、热压带来的机械应力。涂层碎了,电解质直接和正极活性物质接触,发生副反应,放气、鼓包,就是开头那个27%鼓包率的来源。
不过话说回来,谁愿意花几千万去研究涂层在辊压下的开裂阈值啊?发论文又不用测量产辊压后的样品,对吧?
所谓的“适配性”全是自欺欺人
现在市面上吹的三类电解质,硫化物、氧化物、聚合物,没有一种能同时兼容现有量产工艺的。
硫化物怕水,车间露点要低于-60℃。一条GWh产线改造下来,光干燥房的费用就要多投8000万,比液态电解质产线贵了快一倍。上个月我们调试的时候,有个新来的操作工没等露点仪降到-58℃就开了料仓门,漏出来的硫化物粉碰到空气直接放硫化氢,那味道,整个车间疏散了俩小时,那个小伙子吸了两口直接蹲地上吐,送医院观察了一天才回来。
氧化物更扯。要做致密的电解质片,烧结温度要到1100℃,烧完的陶瓷片翘曲度直接到0.8%,叠片的时候公差要求是±0.1mm,这翘曲度根本对不齐,良率直接掉到32%。谁扛得住?
聚合物呢?室温电导率才10^-6 S/cm,要加热到60℃才能用,冬天北方的电动车停一晚上,直接趴窝。
全是坑。
现在整个行业都在绕着这些破事走,堆论文、炒概念、拉融资,没人愿意沉下来把晶界孔隙率、涂层厚度偏差、干燥房露点控制这些没那么“高大上”的工艺问题啃下来。所谓的下一代电解质材料,现在连量产的门槛都没摸到。别被那些天花乱坠的参数骗了。
