上个月在东莞松山湖的一条氧化铝流延线蹲了整整七天,就为了搞定生坯表面那几道消不掉的竖痕。
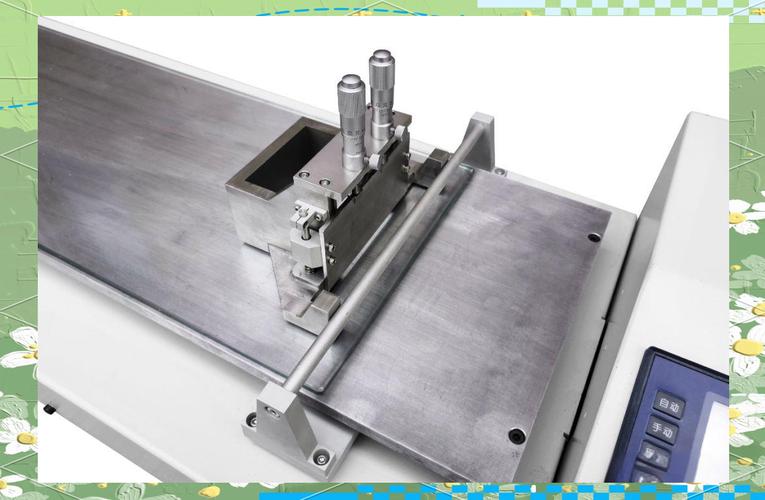
刮刀上的0.02毫米误差
一开始以为是浆料里有结块的团聚粉,过了三遍400目筛还是没用。换了新的聚酯离型膜,没用。调了浆料粘度,从1200mPa·s降到800mPa·s,还是没用。
调了三次。没用。
后来摸了摸刮刀的边缘,才发现左段比右段低了一截。拿塞尺量,从左到右的间隙差刚好是20微米——也就是0.02毫米。那几道竖痕的间距,和刮刀的固定螺丝位置完全对得上。上周换离型膜的时候,操作工拧左边的固定螺丝用了加力杆,把整个刀架拧歪了0.03度,没人查。
说实话,流延成型的生坯厚度,核心控制参数就是刮刀和基膜之间的间隙,但很少有人会每次开机都去量全行程的平行度。大家都习惯在中间位置测个间隙就开干,殊不知只要刀架歪一点,出来的片材从左到右的厚度差就能到15微米以上,后续烧结的时候收缩不均,直接翘边。刮刀全行程平行度的检查,比你反复调整浆料粘度有用得多。
浆料不是越稀越好

之前有个刚毕业的小孩跟我说,他把浆料里的乙醇加了20%,流平性一下就好了,出来的片材表面连针孔都没了,得意得不行。
我拿他做的生坯称了下重量,再按理论密度算,孔隙率直接飙到40%,比正常要求高了一倍。进烧结炉一烧,收缩率12%,本来要求是3%以内,整批片材缩得跟晒干的菜帮子似的,翘得能当飞盘扔。
溶剂加太多,生坯的溶剂残留量在烘道里根本排不干净,等你进到高温区,残留的溶剂一下气化,直接把坯体撑出孔洞,要么就鼓泡。更别说太多的溶剂会让粘结剂的浓度被稀释,生坯的强度直接掉档,稍微碰一下就掉渣,收卷的时候一拉就断。
我上次踩这个坑的时候,整批废了200多平米的氧化铝生坯,当时老板站在产线旁边,脸黑得能滴墨。
不过话说回来,也不是浆料越稠越好。太稠的话,流平性差,刮刀一过就留下一道道的刀痕,哪怕你用再贵的刮刀也没用。这东西就是个平衡,没有什么最优值,你得根据当天的室温、湿度去调,梅雨季的时候哪怕多加0.5%的分散剂,出来的浆料状态都能差很多。
烘道的风不是越大越好
很多人为了赶产能,上来就把烘道的风机开到最大,风速恨不得吹得离型膜都飘起来。
这是找死。
生坯进烘道的时候,表面的溶剂最先挥发,如果风速太大,表面会快速结一层致密的皮,内部的溶剂被封在里面排不出来。等你走到烘道的高温段,内部溶剂开始气化,直接把坯体撑出鼓泡,严重的话一进烧结炉就直接裂成碎块。
示例的烘道一般分三段控温,第一段45℃,风速0.3m/s,主要是让溶剂缓慢挥发,不要结皮;第二段70℃,风速0.5m/s,把大部分残留溶剂排出去;第三段90℃,风速0.4m/s,最后把溶剂残留控制在1%以内。
之前我在一条锂电隔膜的流延线上,把第一段的风速从0.5m/s降到0.2m/s,鼓泡率直接从15%降到了1%都不到。就这么个小改动,之前他们搞了三个月都没搞定。
到现在我也没摸透一个事。同一批浆料,同一台设备,在广东梅雨季做的生坯,哪怕车间湿度控制在40%以下,边部掉粉的概率还是比北方干燥季节高30%。问了好几个做陶瓷流延的同行,都有这问题。有人说是空气里的微量水汽影响了粘结剂的成膜性,有人说是离型膜表面的静电在潮湿环境下吸附了粉尘,谁也拿不出实锤。
反正做流延就是这样,没有什么放之四海而皆准的公式。你在实验室里做的好好的小试片,一到产线上就出问题,太正常了。对吧?
