
爆炸成形:湖岸试验场摸出来的工艺边界
风裹着水腥味往领子里钻。 我盯着水面上浮着的那个直径1.2米的铝制毛坯,指尖捏着的电雷管引线总觉得潮乎乎的,临按开关前带我的老工程师伸手把我手腕往下压了半寸——这位置要是偏了10厘米,冲出来的零件边缘能裂成锯齿。 那是我第一次亲手操作爆炸成...
风裹着水腥味往领子里钻。 我盯着水面上浮着的那个直径1.2米的铝制毛坯,指尖捏着的电雷管引线总觉得潮乎乎的,临按开关前带我的老工程师伸手把我手腕往下压了半寸——这位置要是偏了10厘米,冲出来的零件边缘能裂成锯齿。 那是我第一次亲手操作爆炸成...

去年给江苏一家做航天储箱的厂救过场。 他们用旋压做的3.2米直径5A06铝合金整体筒,水压试验打到1.8MPa的时候,直接沿旋压进给的轨迹位置纵向撕开,整批32件全废,直接损失小两百万。 没人信是工艺的问题。 一开始他们的工艺员还咬死是材料...
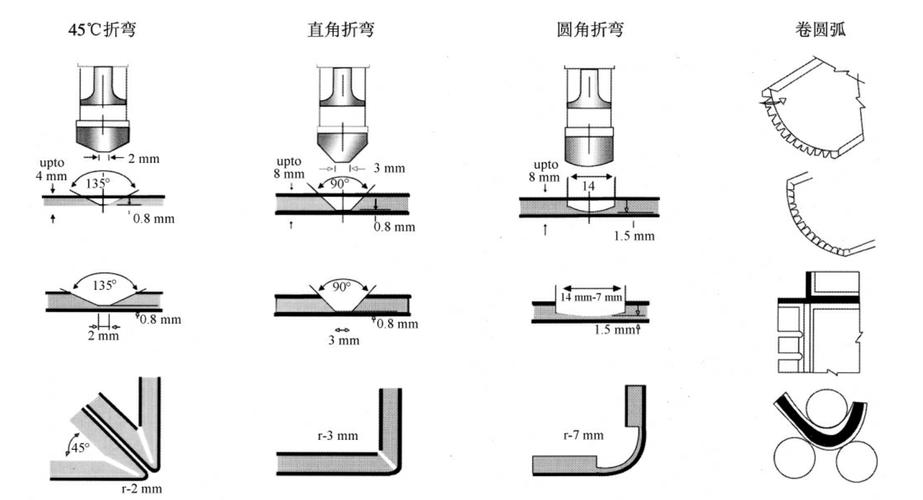
上周刚从苏州的钣金代工厂回来,裤腿上还沾着折弯机上掉的氧化皮。 问题出在6061的铝板上。 客户要的是1.2mm厚的哑光面铝板,折90度的边,要求折弯后外表面不能有肉眼可见的橘皮纹,更不能出现沿折弯线的微裂纹——之前送的三批样件,两批折完放...

上周帮宁波一家做电热水器内胆的厂擦屁股。他们用宝钢正品DC04冷轧板,按手册算的压边力180kN,冲出来的件100个有32个侧壁拉裂。换了两批料、调了三次模具间隙,烧了十几万的试模料,最后发现问题出在润滑油上——他们图便宜换了粘度320的冲...
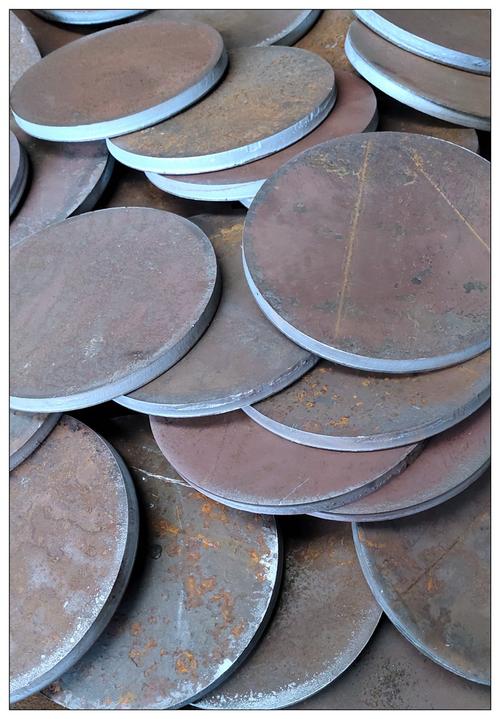
去年深秋去苏州相城的一个零部件厂调线,刚进车间就闻到一股切削液混着冲压油的味道,调度员脸都黑了,说刚冲了30件,全出问题了。 停线。 整条冲压线的安全光幕亮着红灯,台面上堆着刚冲出来的车门内板加强件,表面摸上去光滑得很,磁粉探伤的试剂一喷,...
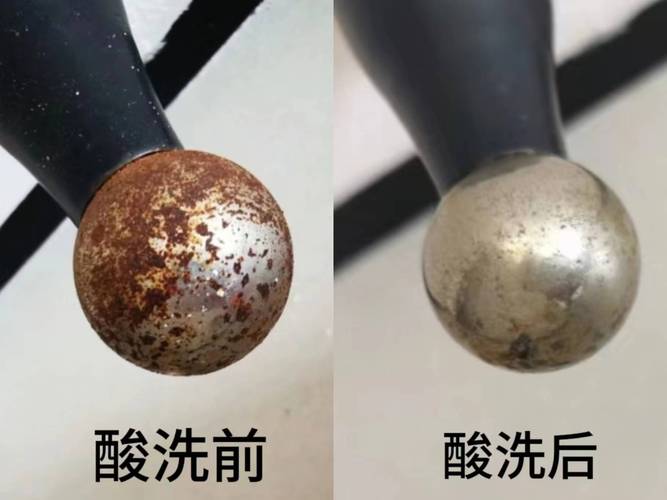
上周去苏州相城。 那家做304不锈钢微丝的厂,拉断率从0.3%直接飙到12%。 三个外聘的工艺师蹲在拉丝机旁边调了三天——模具锥角从12度改成18度,换了进口的钙基润滑粉,甚至把卷筒的水冷却温度从40度降到22度,屁用没有。 最后我摸了摸他...
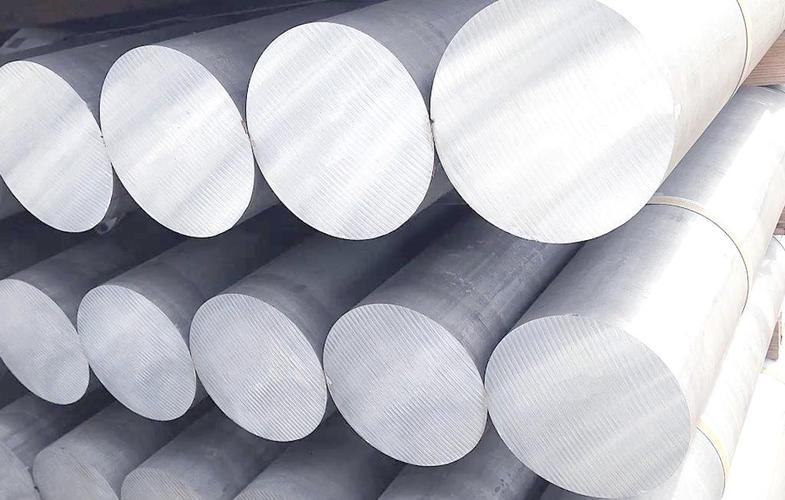
上个月在重庆的一条铝挤压产线蹲了一周,刚开机就栽了跟头。 废了。头五支料,全是横向裂纹。 之前连续三个月跑同一条工艺路线,坯料批次、模具模孔、挤压速度、筒温设定都没动过,换了一批新到货的铸锭,开机就出问题,车间主任拍着工艺卡说不可能,我蹲在...

上个月给某新能源车企供的1.2mm冷轧硅钢,上机冲完发现翘曲量超了0.08mm——按国标是合格的,按他们的高速冲床模具要求直接报废300吨,拉着我们工艺团队在车间蹲了整整两天找原因。 最后查出来的原因说出来都可笑:轧机的AGC系统显示全程厚...

上周在车间蹲了整整三天,盯着冷等静压的出料口,就为了查那批氧化铝衬块掉粉的问题。 最先被忽略的“传压时差” 一开始我们把所有问题都归到粉料的颗粒级配、粘结剂掺量、甚至混料的时间上,连做了12组平行样,测出来的坯体强度始终上不去,边缘一拿就掉...
上个月帮东莞长安一家做95瓷绝缘件的工厂救急,120万的全自动干压线跑了4个月,良率死死卡在58%——他们之前花18万请的行业顾问,一口咬定问题出在造粒粉的流动性,换了2批球形度92%的氧化铝造粒粉,每吨多花1200块,良率连涨1个点都没有...