上周帮宁波一家做电热水器内胆的厂擦屁股。他们用宝钢正品DC04冷轧板,按手册算的压边力180kN,冲出来的件100个有32个侧壁拉裂。换了两批料、调了三次模具间隙,烧了十几万的试模料,最后发现问题出在润滑油上——他们图便宜换了粘度320的冲压油,比要求的低了整整两个等级。
离谱吧?
真的离谱。
很多人觉得深冲就是把板料往模具里一放,压边力调对,间隙留准,就能出件。我做了15年工艺,见过的因为参数不对亏几十万的厂,没有一百也有八十。
别拿材料牌号当万能通行证
很多采购的逻辑特别简单:要做深冲,买DC04就对了。
错。
同是DC04,宝钢的深冲料r值能到2.1,n值0.23,拉深比极限能摸到1:2.3。换个民营钢厂的同牌号料,r值1.7,n值0.18,同样的模具,拉到1:2.05就开始裂。差多少?就差那0.3的r值,你压边力调得再准,间隙留得再合适,该裂还是裂。
我之前在顺德碰过个做不锈钢水槽的厂,拿304DDQ的料做深拉伸,按手册算的参数,冲出来的件一半有棱线拉痕。测了半天才发现,这批料的厚度公差是正公差,比标称的0.8mm厚了0.06mm,模具间隙还是按0.8mm留的,相当于间隙小了15%,板料在模腔里被挤得死死的,不裂才怪。

别信供应商给的质保书。那上面的数是批次平均的,你拿到手的那卷料,可能头两米是合格的,中间因为轧制的时候辊缝抖了一下,性能直接掉一个档次。我现在要求厂里每卷料都要取头、中、尾三个位置做拉伸测试,就为了避开这种坑。之前有个厂嫌麻烦,省了这步,结果连续三卷料在模腔里拉断,卡在模具里,光拆模就花了两天,耽误的订单违约金赔了二十多万。
牌号是门槛。不是保证。
压边力不是算出来的,是摸出来的
课本上的压边力公式,我刚入行的时候背得滚瓜烂熟。
现在呢?公式算出来的数,我最多当个起点,根本不敢直接往机床上输。
就拿1.2mm厚的DC04,拉直径320mm的热水器内胆来说,公式算出来的压边力是180kN。但是夏天车间温度35度,和冬天车间10度,压边力要差15kN。冬天冷,材料硬,压边力得往下调到165kN,不然法兰边被压得太死,材料流不动,侧壁直接拉裂。夏天材料软,压边力得往上加到195kN,不然法兰边不受力,直接起皱,件就废了。
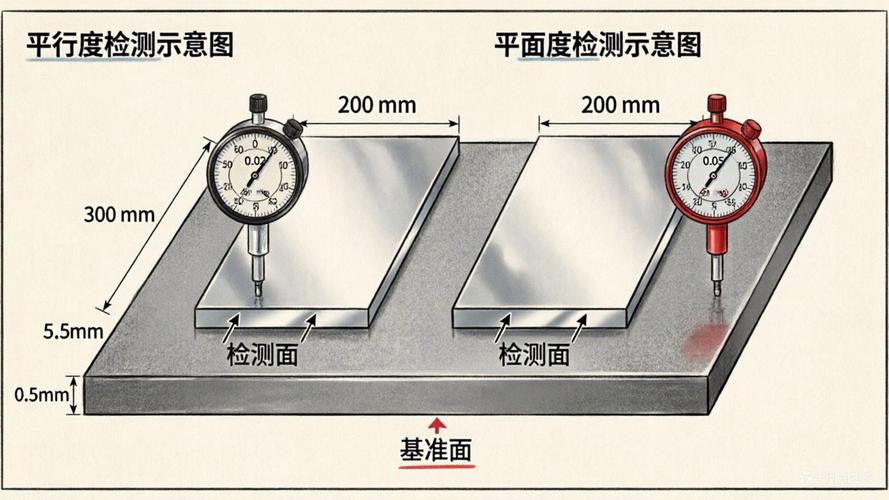
更别说那些容易被忽略的细节:压边圈的平行度,新模具调的时候用百分表打,误差控制在0.02mm以内,冲个3000件之后,导向块磨了,平行度差了0.08mm,这时候哪怕压边力数值是对的,也会出现一边皱、一边裂的破事。
我当年刚入行,跟着师傅在顺德的厂子里蹲通宵调机。夏天车间42度,光膀子站在冲床旁边,每冲50件就摸一下法兰边的手感——就是用手轻轻掰一下法兰边的余量,能轻轻掰动,但是不会晃,这个时候的压边力就是最合适的。就这个度,公式算不出来,软件模拟不出来,全靠手上的感觉。
那些天天抱着教材算参数的工程师,多半没在冲床旁边蹲过三个通宵。
现在行业绕不开的硬伤
说个扎心的事。
现在所有的深冲理论,全是基于静态材料力学测出来的参数。就是把材料拉断,测延伸率、r值、n值,然后套公式算极限。
但实际冲床上的变形速度是多少?滑块每分钟走20次,板料的变形速度是每秒2-3米,和静态拉伸的变形速度差了整整三个数量级。之前我们做过对照实验,同样的DC04,静态拉伸的延伸率是38%,但是在20次/分钟的冲压速度下,实测延伸率只有29%,差了快三分之一。
更扯的是润滑。课本上教的润滑油粘度,是常温常压下测的数。但实际冲的时候,模具和板料接触面上的压力能到300MPa以上,这个压力下,润滑油的粘度会飙升几十倍,根本不是你在实验室测的那个值。我之前试过,同一种冲压油,常温下测粘度是680,放到200MPa的压力下,粘度直接涨到12000,相当于硬的像沥青一样,根本起不到润滑的作用。
现在那些吹得神乎其神的数字孪生模拟深冲,我见过有厂花几百万买的软件,算出来的拉深极限和实际冲出来的差0.2,最后还是靠师傅拿铜锤一点点敲模具的圆角,敲出来的合格件。
说白了,深冲这行,现在根本没到靠理论吃饭的地步。谁要是跟你说,他能靠公式把所有参数算准,不用试模直接出合格件,那纯是忽悠。
没有啥短期能突破的捷径。毕竟材料的动态变形机理,搞了几十年了,还没摸透呢。
