风裹着水腥味往领子里钻。
我盯着水面上浮着的那个直径1.2米的铝制毛坯,指尖捏着的电雷管引线总觉得潮乎乎的,临按开关前带我的老工程师伸手把我手腕往下压了半寸——这位置要是偏了10厘米,冲出来的零件边缘能裂成锯齿。
那是我第一次亲手操作爆炸成形的起爆流程。之前在实验室里对着液压机死磕了三个月,换了三套凹模,调了二十多次压边力,做出来的蒙皮圆角位置始终带着隐性裂纹,超声探伤一照,裂纹深的地方快到板厚的三分之一。老工那天把我从实验室拽出来,塞了两个安全帽,说走,去湖边,这活不是压机能干的。
不是拿炸药炸铁皮
很多人对爆炸成形的误解,从名字就开始了。觉得是把炸药绑在金属板上,炸成想要的形状。
错得离谱。
我们用的根本不是直接炸零件。药包悬在水面上,离毛坯还有半米多的距离,炸出来的冲击波先压水,水把力均匀传到板料上——说白了是拿水当软锤,不是拿炸药当榔头。核心的力值控制从来不是靠TNT当量硬算出来的,是靠水层厚度、药包高度、板料和凹模之间的真空度三个参数凑出来的经验值。算出来的公式?在现场根本不好使。

冲击波穿过水层的时候,会有自然的衰减,不会像直接炸那样把板料砸出坑。只要水层厚度够,整个板料受到的压力差能控制在5%以内,比静态压机的压力均匀性还好。
手册上不会写的试错坑
第一次试炸,我忘了检查凹模的真空度。
捞上来的零件表面全是密密麻麻的麻点,像被人撒了一把细沙。蹲在岸边擦了半小时,越擦越窝火。之前翻了所有能找到的中文文献,都只提一句”成形前需保证凹模腔内真空”,没人说如果真空度没到-0.09MPa以下,被冲击波压缩的残留空气会瞬间升到上千度,直接把铝板表面烫出坑。
还有一次,药包比标定的高度高了15厘米,炸出来的零件深度差了2.3毫米,和凹模贴不紧,边缘回弹量超了设计要求的3倍。那趟差我带了30张毛坯,炸废了11张。回去交报销单的时候,财务大姐打了三个电话过来,确认我是不是把材料费的小数点放错了位置。
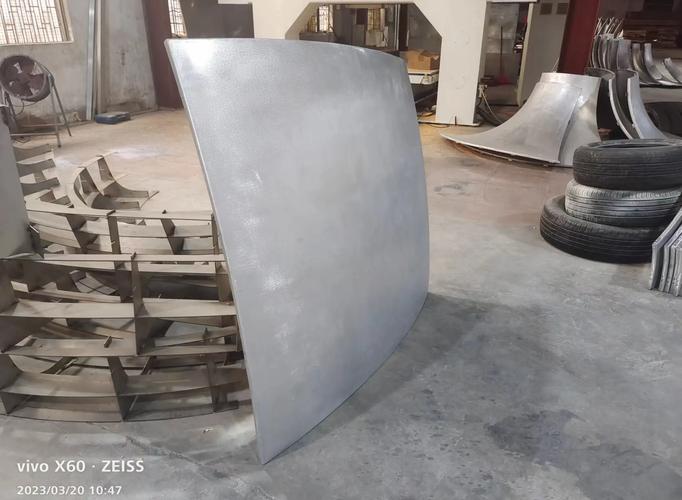
说真的,干工艺最磨人的就是这种——手册上写的都是理想状态下的参数,真到了现场,变量多到你防不住。岸边的土坡会反射冲击波,当天的风速变了药包会晃,凹模密封胶条用了三次之后会慢慢漏,甚至水里的泥沙多了,都会在板料表面压出小凹痕。
它的适用边界,比你想的窄得多

总有人把爆炸成形吹成万能工艺,说什么大尺寸复杂形状都能做。真在现场待久了就知道,它的适用范围窄得很。
它最适合的,是那种尺寸大、厚度薄、变形曲率大,普通压机根本够不到的零件。比如直径两米以上的火箭整流罩蒙皮,或者大曲率的船舶用钛合金封头。为啥选它?爆炸产生的成形力峰值(示例值1GPa)足够大,而且作用时间只有几十微秒,板料在这么短的时间里变形,根本来不及产生明显的加工硬化,回弹量比静态成形小一半都多。对吧?
但反过来,要是你做个手机壳大小的零件,找个几百吨的压机半小时就压完了,非要拉去湖边炸?那纯纯是脑子进水。光爆炸作业的审批流程,就得走三个星期,要找公安、找安监、找当地村民协调场地,综合成本是压机成形的十几倍,谁干谁冤。
到现在我们还有个没解决的问题。上次试3mm厚的钛合金封头,炸完之后的厚度差最大有0.28mm,超过了设计要求的0.1mm公差。我们调了三次药包高度,换了两次水层厚度,还是没把这个厚度差压下来。老工说他干了三十年,也没见谁能把这个厚度差算得准。
没人能算准。
所有教材里的爆炸成形力学公式,都是在无限大水域、完全刚性凹模、板料各向同性的理想假设下推出来的。真到了现场,一点风吹草动,最后出来的零件尺寸就会差出零点几毫米。
这就是爆炸成形。不是什么高大上的黑科技。就是一群人在湖边,靠着一次次试错,摸出来的一门手艺。
