去年接了个汽车主机厂的凸轮轴失效项目,三万公里批量掉块,所有零件送过来测布氏硬度,全符合图纸要求。你敢信?合格的硬度,干出来全是废品。
说白了就是,大半做工艺的这辈子理解的硬度,从根上就错了。
你测的硬度,可能根本不是零件能用的硬度
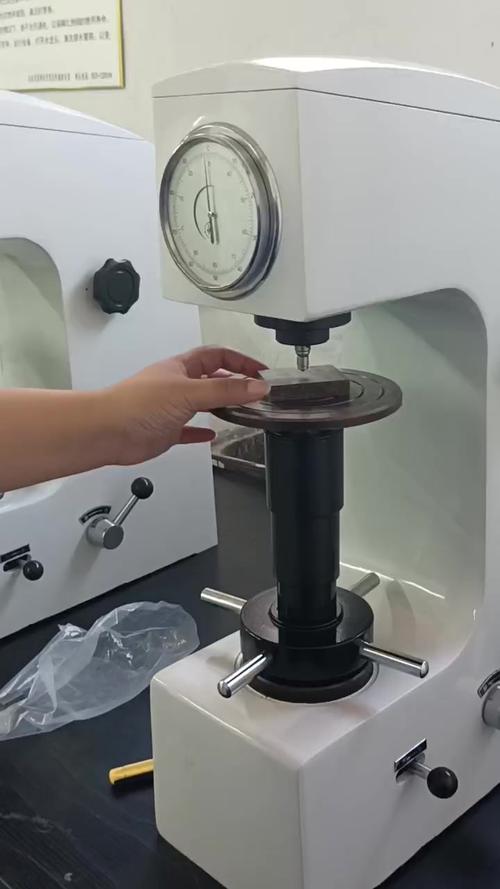
现在打开随便一张机械加工图纸,十有八九硬度栏只标一个值,比如55-58HRC,完事。所有人都默认,只要表面打出来硬度对,就合格。
那次凸轮轴的问题出在哪?我们把失效件切开,从表面往芯部逐点打硬度。表面硬度57HRC,刚好卡在要求区间,往下走0.1毫米,硬度直接掉到41HRC,再往下0.2毫米,只剩32HRC。渗碳层烧偏了,有效淬硬层厚度连要求的一半都不到,就表面一层硬壳,跟鸡蛋壳似的,受力就碎。
主机厂来拉货的时候,老板脸都青了,三百多万的成品,全废。谁都没做错什么,工艺按图纸要求卡硬度,质检按标准测表面,出了问题全懵。
说实话,这种破事我十五年见了没有一百也有八十。没人觉得自己错了,大家都按标准来,错的是标准本身。
不同工艺出来的硬度,根本没法比
同样是60HRC的表面硬度,冷作冲压挤出来的,和渗氮处理出来的,和整体淬火出来的,耐磨性差出去快十倍你信吗?
前两年给一家做刀具的工厂调工艺,他们用同样硬度的高速钢做切纸刀,进口料切一百万次不崩,国产料切十万次就出缺口,测硬度都是64-66HRC,一模一样。最后磨开剖面测硬度梯度才发现,进口料是梯度渗碳,从表面到芯部硬度是平缓降的,每0.1毫米降2-3HRC,国产图省事,快速渗碳,硬降,每0.1毫米直接掉快10个HRC,受力一弯就断。
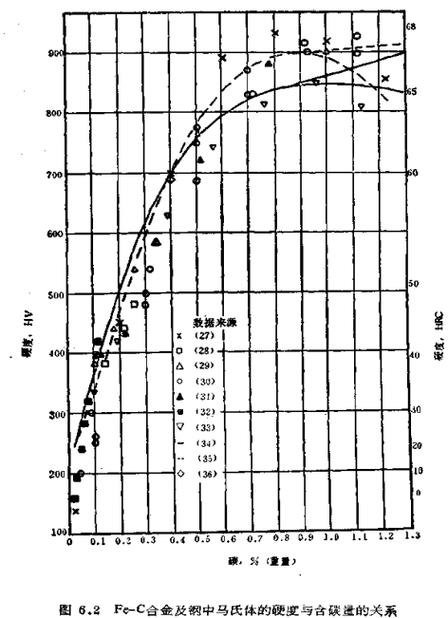
现在通用的硬度换算表,都是一百年前的经验公式凑出来的,什么布氏转洛氏,维氏转布氏,实测误差最大能超过5个HRC,相当于合格和报废的差距,对吧?没人改,大家都凑合用,出了问题就甩锅给原材料,甩锅给热处理,很少有人回头去想,你测的那个硬度,本来就不对。
不过话说回来,也不能全怪做工艺的,学校里教硬度就只教怎么打点数,怎么看合格不合格,没人跟你说硬度是个变量,不是个死数。
产业化绕不开的硬伤,至今没人碰
我今天把话放这,现在量产工业里,硬度检测全是糊弄事。为什么?测单点硬度,打一下十秒钟,成本几毛钱,无损,想测多少测多少。测硬度梯度呢?你得把零件切开,镶样,磨,逐点打,一个零件得大半天,成本几百块,还是破坏性检测,测完就废了。
量产线谁玩得起?哪怕你知道要测梯度,也只能抽个百分之一,剩下的全靠蒙。好多高端零件,比如航空发动机的叶片,高铁的轴承,出问题全是卡在这,你抽测的那几个没问题,不代表批量的都没问题,可你没法全测。
还有个更扯的事,现在所有的硬度标准,都是针对静载测的,实际零件用的时候全是动载,冲击、交变载荷,表面硬度对不对,和疲劳寿命根本没直接关系。我们做过上百次对比,同样表面硬度,残余应力不一样,硬度分布不一样,寿命能差出几十倍。现在没人把残余应力和硬度放一块看,都是各测各的,凑数。
说白了,硬度这个东西,从标准制定到量产检测,全是旧时代的产物,大家都知道不对,但是没人愿意改。改了就得加成本,就得改图纸,就得重新跑认证,谁都不想惹这个麻烦。
你说气人不气人?一个影响零件寿命最核心的指标,搞了一百多年,到现在还是靠蒙。
