2026-10-09 22:33:54 分类:材料工艺
上个月去华北一个露天矿帮着做失效分析。刚下井就看到堆在墙角的刮板。三块,都磨穿了。最完整的那块,也就用了八十三天。原来设计寿命是十八个月。反差大得惊人。
你测的耐磨性,和工况下的不是一回事
大部分标准耐磨测试,都是拿材料块对着标准磨轮磨,控制好压力转速,测重量损失算耐磨系数。这个数据用来做基础对比没问题,真拿到工业工况里,经常翻车。
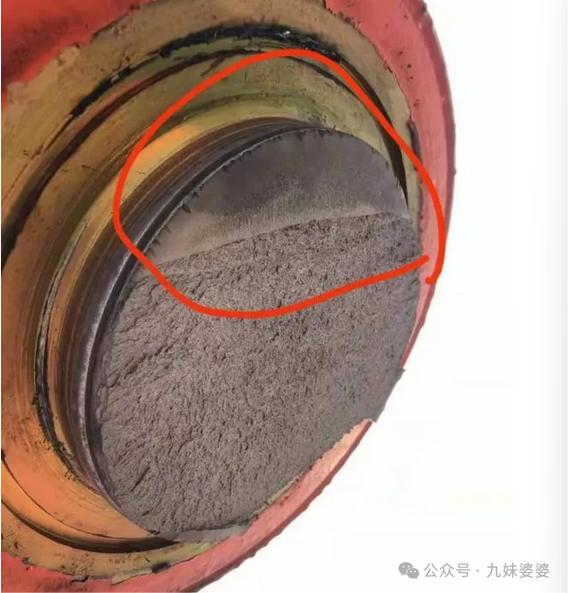 矿用刮板磨穿失效实物图
这个案子里,新来的工程师选了市售标榜高耐磨的高铬铸铁,实验室测出来耐磨系数是原来普通低合金钢的三倍多,价格贵了一倍,结果用起来寿命还不到原来的三分之一。为什么?没人提前说透,这个矿的刮板长期泡在含泥沙的冲渣水里,含了近30%的石英砂,是典型的三体磨料冲蚀磨损,不是实验室那种干滑动摩擦。高铬铸铁硬度够,韧性差,石英砂不断冲击表面,掉一小块,接下来掉块速度越来越快,没几个月就磨穿了。
耐磨性根本不是材料的固有属性,是材料和工况匹配出来的结果。硬度高只对应一部分磨损条件,换了冲击强度、换了腐蚀环境、换了磨粒大小,结论全变,没有放之四海皆准的高耐磨材料。
差一点工艺,差几倍寿命
说实话,干工艺的都知道,成分对了不代表性能对。同一种耐磨材料,工艺差一点点,耐磨性能差出去三五倍。我前几年在汽配厂调过一款气门顶杆的渗碳工艺,就是最好的例子。
原来的工艺为了赶产能,渗碳升温快,保温短,扩散时间只留了一个小时。做出来硬度检测完全符合要求,装车之后跑三万多公里就磨坏了。
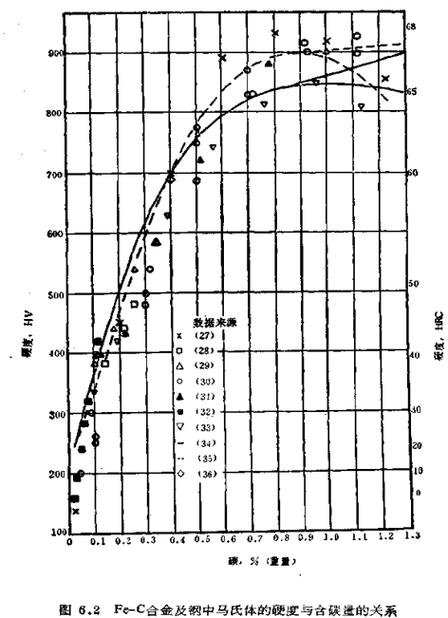 渗碳淬火层硬度梯度曲线图
切开看渗碳层,硬度从表面HRC60直接掉到心部HRC25,梯度陡得像悬崖。磨的时候,表面硬层磨穿到临界点,一下子就快速往下磨。后来我们啥成分都没改,就把扩散时间拉长了两个小时,让碳浓度从表到心慢慢降下来,梯度缓得像坡。同样的硬度要求,耐磨性直接翻了两倍还多,后来跑十万公里都没出过问题。
还有表面喷丸这事儿,很多厂就是走个过场,压力不对,丸料大小不对,残余压应力打不进去,本来能提一倍耐磨性,结果只提了10%,钱花了没效果。不过话说回来,很多工厂卡成本卡产能,就是要省那两个小时,出了问题又怪材料不对,这我也见过不少。
耐磨性够用,才是最优解
 耐磨性够用,才是最优解
我刚入行的时候,总觉得材料耐磨性越高越好,恨不得用十年都不磨坏。干久了才发现根本不是这么回事。工业应用讲的是全周期成本,不是单一性能越高越好。
给你算个估算的账:某小型砂石生产线的刮板,普通耐磨板,成本8千,寿命6个月,换一次要人工加停线总共2千。碳化钨堆焊的耐磨板,成本6万,寿命3年。算下来三年总费用,普通板是6块板加6次更换,总共是6*0.8万+6*0.2万=6万,碳化钨是一块板加一次更换,总共是6万+0.2万=6.2万,反而更贵。
要是换做大型露天矿,同样的刮板,换一次停线加人工就要2万,那算下来三年普通板总花费超过10万,碳化钨只要8万,当然选碳化钨。
还有,耐磨材料很多比普通钢密度大,你加了太厚的耐磨层,整机重量上去,能耗涨了,就算耐磨,全周期算下来还是亏。如果设备本身设计寿命就只有十年,给你做三十年的耐磨性,剩下的性能都是浪费,堆进去的成本根本赚不回来。
我干这行快十六年了,碰到最多的问题就是“给我个最耐磨的材料”。每次我都得先问,你是什么磨?磨什么?要求用多久?能接受多少钱?
没有通用的高耐磨方案,所有的耐磨性,都得落在具体的场景里。就像这次磨穿的刮板,最后我们换了韧性稍好一点的低合金耐磨钢,调整了热处理工艺,把硬度降到HRC45,用到现在快两年了,还没换过。
很多事儿就是这样,你越盯着单一性能堆参数,越容易掉到坑里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨穿3mm钢板只用3个月:重新认识工业材料耐磨性
文章链接:https://yqhljx.com/list_11/4101.html
