2026-10-06 05:04:57 分类:材料工艺
去年南方某汽配厂,一百多万开的模具,做出来的方向盘装饰盖,12%稳定开裂率,换了三批次原料,调机调了半个月,报废了快两万件,老板头都大了。
所有人都说是料的问题,或者机台参数不对。我去摸了摸浇口,就一句话,浇口开错地方了。
差了14毫米。改完,开裂率直接掉到0.2%以下。
干这行十五年,这种事见得太多了。
别盯着机台瞎调,问题出在模具浇口
很多人一碰到问题,第一反应就是开调。温度升十度,压力加五个兆帕,射速放慢点,折腾半天,该坏还是坏。
说白了,注射成型就是先把熔料挤进模腔,凉了成型。熔料流动的路径不对,应力堆在那,怎么调都消不掉。
刚才那个案例,浇口离熔接痕只有8毫米,料流汇合的时候裹进去的空气排不出来,应力直接堆在熔接痕那里,一出模就裂。浇口往远挪14毫米,到22毫米的位置,料流汇合的时候空气早就从分型面跑了,应力直接降了七成多。
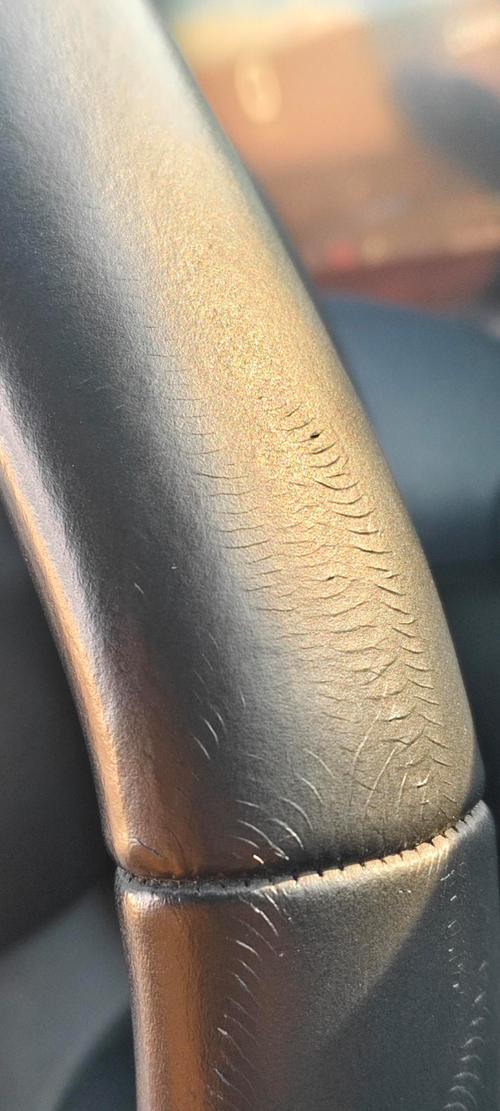 注射成型方向盘装饰盖浇口开裂试样对比图
我见过更离谱的,一个做手机卡托的小厂,飞边缺胶交替出,车间主管带着三个调机师傅轮班调了一个礼拜,废了十几万料,最后发现浇口开反了,料冲进模腔先堵了排气槽,就这么点事。
真不是调机师傅手艺差,问题从开模具的时候就埋好了,你让神仙来调也没用。
别信材料厂给的收缩率,那个只能用来做样条
开模具第一件事算模腔尺寸,十个设计师有九个直接拿材料厂说明书上的收缩率算。
坑死个人。
材料厂给的收缩率,是120*10*4mm标准样条测出来的,注射压力温度冷却时间全给你卡死,就为了出个标准值。你做个500mm长的冰箱顶框,同一个件,中心位置和边缘位置的收缩能差出三倍你信不信?
实测过,普通ABS料,标准样条收缩率是0.45%,我测过五个500mm长的冰箱外壳,实际收缩在0.7%到1.4%之间,波动全看模具冷却水路走得对不对。离水路近的地方凉得快,收缩就小,离得远的地方晚凉十分钟,收缩直接大一倍。
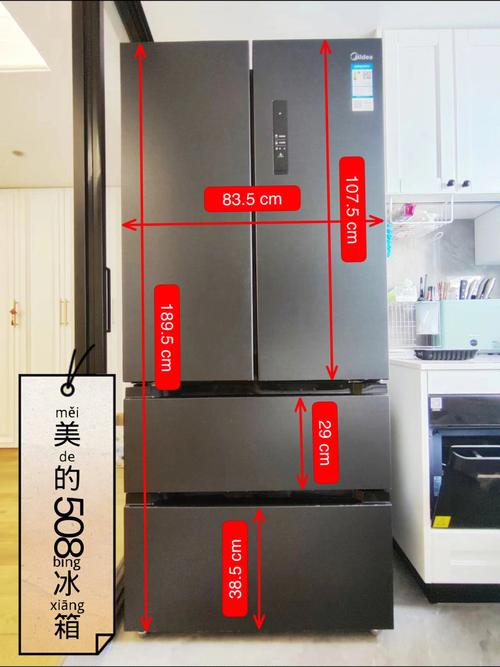 注射成型大尺寸冰箱外壳收缩偏差实测图
说实话,现在的仿真软件吹得神乎其神,能算收缩能算应力,你拿个复杂结构的零件让他算,误差能超过50%。为啥?收缩不光跟材料有关,跟壁厚、水路、注射压力、保压时间,甚至车间温度都有关系,那么多变量,谁能算得准?
全靠开模师傅的经验补,补对了就合格,补错了就改模,改一次模少则三五万,多则几十万,全是学费。
产业化绕不开的根本硬伤,微米级壁厚的一致性
 产业化绕不开的根本硬伤,微米级壁厚的一致性
现在的产品越做越薄,消费电子的内部支架,做到0.25mm壁厚,要求公差±0.02mm,一百模里面能出二十多模不合格,要么缺胶要么飞边,你说咋办?
换进口机台,换精度最高的模具,还是一样。
为啥?根本问题不在机台也不在模具,在注射成型的底层逻辑。从发明到现在,注射成型都是提前设好参数,熔料射进模腔,就等冷却成型,中间出任何波动都改不了。
哪怕同一批次的粒料,含水率差个0.05%,熔体黏度就能差10%,流进0.25mm的腔里,就差那么一点点,多一点就是飞边,少一点就是缺胶。你说机台实时调参数?等你检测到黏度变化,熔料都已经进腔冷却了,赶不上。
现在火的可降解PLA料,结晶速度跟环境湿度走,今天车间湿度30%,明天50%,结晶速度差一倍,收缩直接飘,根本控不住。
很多人吹AI调机,吹智能成型,说白了都是在原来的框架里修修补补。这个“提前设参,一次注射”的老逻辑不改,微小壁厚件的一致性就永远解决不了,批量生产的良率就是上不去,这个硬伤,谁都绕不开。
全行业都在捂着,没人愿意动这个根。毕竟动了,多少现有设备多少现有技术路线都要换,没人愿意砸自己的饭碗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注射成型:90%量产工艺问题都不是调机的锅
文章链接:https://yqhljx.com/list_11/3896.html
