2026-10-06 02:54:04 分类:材料工艺
去年在昆山一家过滤材料厂调试产线,遇上了个挠头的问题。PP熔喷滤芯的端部要粘聚氨酯密封圈,可是基材孔隙率接近60%,刷胶的时候胶水顺着孔隙往里渗,端部根本留不住足够的粘接层。换喷涂试,薄了漏渗,厚了溢胶,切边还掉渣,合格率连一半都达不到。
堵不住的边缘漏液
那段时间天天蹲在车间调,试了好几种工艺都不行。有人提了一句,要不试试浸?一开始我也没当回事,不就是泡一泡?能比喷涂好到哪去?抱着死马当活马医的心态搭了个简易小槽。结果出来的试样锯开看,孔隙里填得满满当当,表面多余的胶一刮就掉,边缘完全没漏。
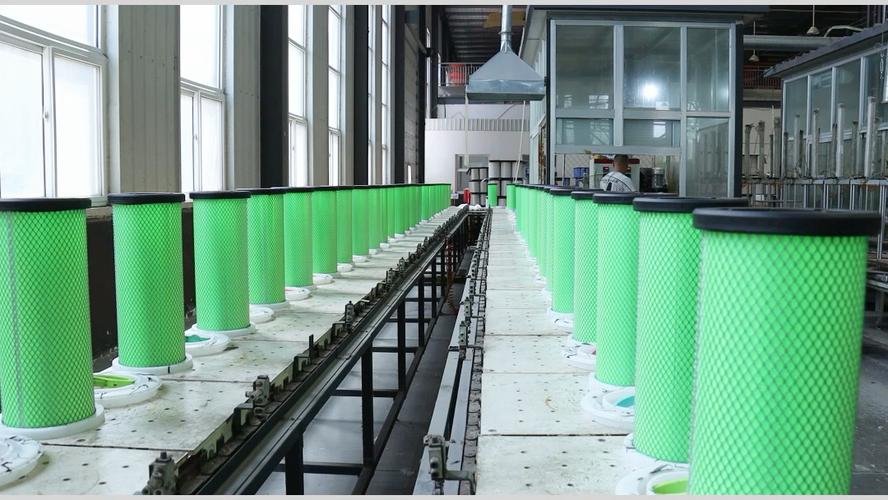 浸渍涂覆处理PP滤芯端部生产现场图
干这行久了才发现,越是看起来简单的工艺,越能解决别人解决不了的问题。
为什么偏偏是浸渍涂覆?
很多人对浸渍涂覆的误解太深,觉得就是把工件扔进去泡,没技术含量。其实它的核心优势,别人学不来。
不同于喷涂、刷涂只在工件表面成膜,浸渍是靠毛细作用主动往所有开口孔隙里钻,只要涂液能到达的地方,就能填充均匀。你给一个形状复杂的多孔工件做功能涂覆,别的工艺绕来绕去涂不到死角,浸渍只要整个泡进去,全搞定。
当然也有边界。要填多深,完全看你怎么控制工艺。比如同样是开孔率50%的泡沫基材,估算一下,常压浸渍只能填掉表面1mm以内的孔隙,要是抽负压到-0.06MPa,把孔隙里的空气抽出来,涂液就能渗到5mm深,完全看你的需求。
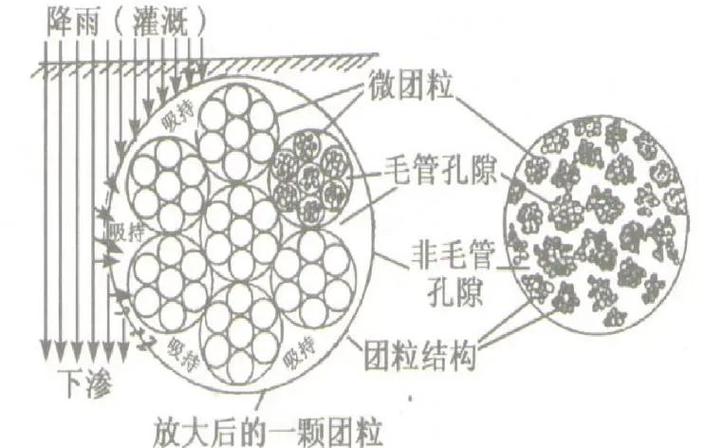 毛细作用填充基材孔隙浸渍涂覆原理示意图
没有万能的工艺,浸渍也一样。它适合做孔隙填充、薄壁工件均匀涂覆,不适合厚基材的单面涂层,这个分寸要捏准。
现场调工艺踩过的坑
 现场调工艺踩过的坑
我刚接触浸渍那会,踩过的坑能凑一箩筐,说几个最常见的。
第一个就是涂液粘度控制。太稀了,捞出来之后涂液都顺着流走,孔隙里留不住固含量,强度根本达不到。为了留更多胶,我曾经傻呵呵把粘度调到原来的三倍,结果泡进去没多久,表面就结了壳,里面的空气排不出来,涂液进不去,锯开截面全是空洞,当时小批量试产的200多件全废了。现在我一般先做小试,粘度从低往高调,每调一次锯开看截面,找到刚好填满又不结壳的点,绝对不瞎改。
第二个坑,提拉速度和产能的取舍。很多工厂为了赶产能,把提拉速度开到每分钟2米,重力作用下,工件下端的涂液还没流走就凝了,出来上下厚度差能超过一倍,合格率直接掉。要是放慢到每分钟30厘米,均匀度就能提升80%,可是产能砍半,成本上去了。这里没有标准答案,你要性能还是要出货,自己选。
第三个坑,烘干工艺偷懒。浸渍完捞出来,一堆人直接丢进高温烘箱,以为干得快。结果表面先烘干结壳,内部的溶剂排不出来,闷在孔隙里,放一个星期还是发粘,强度掉三分之一。正确的做法是先放在通风处晾10到15分钟,让多余的涂液自然流掉,再梯度升温烘干,慢是慢一点,性能稳很多。
不过话说回来,浸渍涂覆的设备成本真的低,一个浸槽、一个抽真空泵、一个烘干箱就能开干,比喷涂线省太多。就是很多小厂不爱做涂液循环过滤,泡个三五天沉渣都积在槽底,粘得工件全是颗粒瑕疵,这点小钱真不能省。
我最近听同行说,有人把真空浸渍和电泳结合做厚多孔基材的功能涂覆,还没机会试,不知道能不能解决深度均匀性的问题。有空得搭个小试验证。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:浸渍涂覆:被低估的微米级孔隙填充工艺
文章链接:https://yqhljx.com/list_11/3891.html
