2026-10-06 02:03:51 分类:材料工艺
上个月蹲昆山的试产线,三天没睡一个整觉,就为了调一批宽幅电纺纤维膜。所有人都跟我说,不就是电纺吗,实验室里随便拉都出样,怎么到你这就卡了半个月?
为什么看起来简单做起来崩
大多数学术文章里的电纺,讲起来太轻巧。高压电源接上,注射器装高分子溶液,喷丝头怼接收板,半小时就能拿到一片纤维膜。
谁都能做。
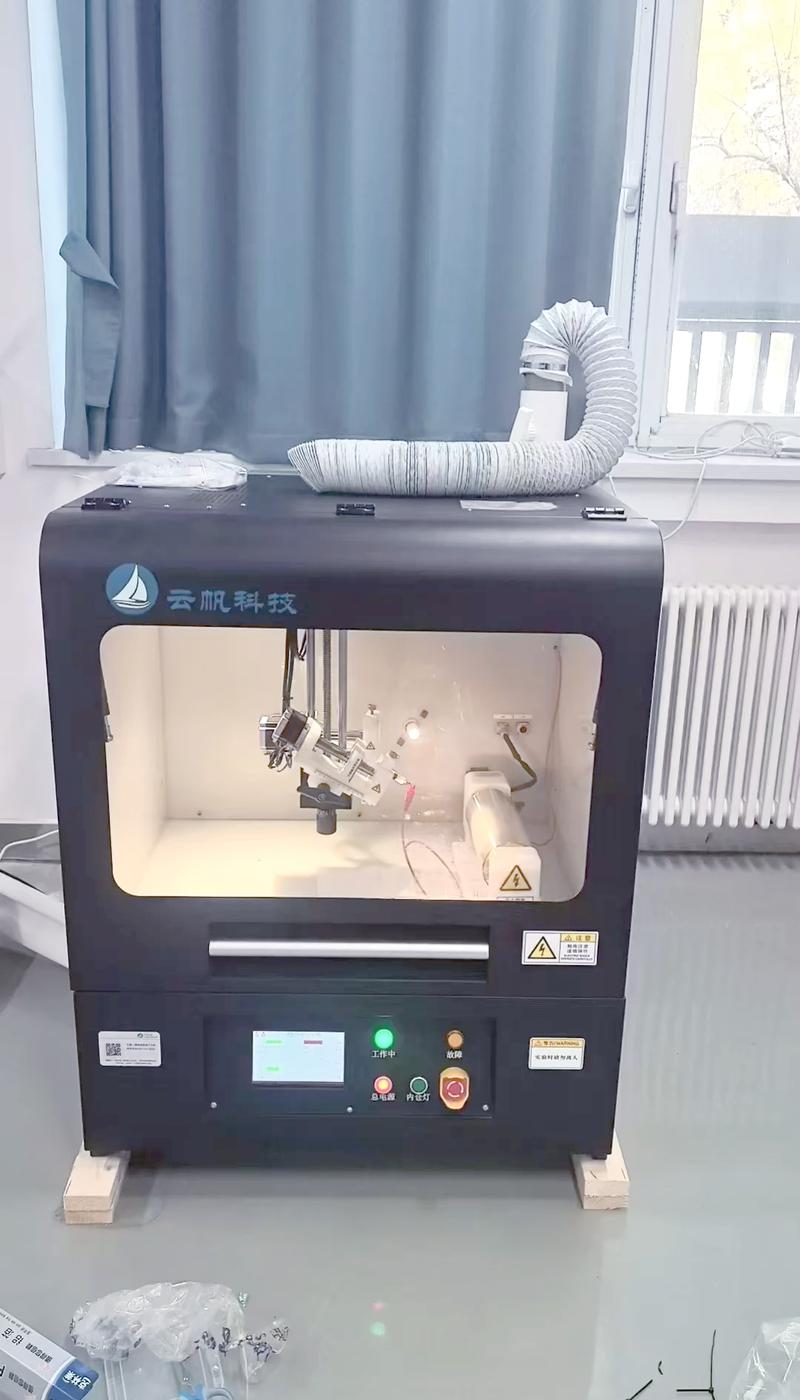 实验室小型静电纺丝设备实拍
一放大幅宽量产,全是问题。我们要做的是幅宽1.2米的连续膜,要求纤维直径均匀偏差不超过10%,孔径变异系数小于8%。装完喷丝板第一次开机,边缘喷丝口飙丝,中间喷丝口堵得快,出来的膜一边厚一边薄,差了快一倍。
说实话,这种问题不在产线蹲过,根本想不出来。实验室的喷丝板最多也就十厘米宽,哪来的这么明显的边界效应?
核心问题没人写在教科书里:宽幅喷丝板的边缘电场强度远高于中心区域,估算下来能差三成左右。电场高,牵伸力大,出丝速度快,供液泵给的溶液全都往电场高的边缘流,中心位置供液跟不上,干了堵孔。
就这个破问题,我们调了整整两周。
试过的三个歪路子
一开始走了好多弯路。第一个方案,给边缘喷丝头单独接调压线路,手动降电压。
有用,但是太麻烦。一百多个喷丝孔,每个头都要单独走线调压,设备成本直接翻三倍,以后维护换个孔都要拆半天,产线根本没法用,直接pass。
第二个方案,加铜屏蔽片挡边缘电场,切了五次不同角度的铜片,终于调到电场均匀了。换了一批浓度高两个百分点的溶液,直接又不行了。黏度变了,出丝速率变了,电场平衡又被打破。调一次形状换一次料,根本没法规模化生产。
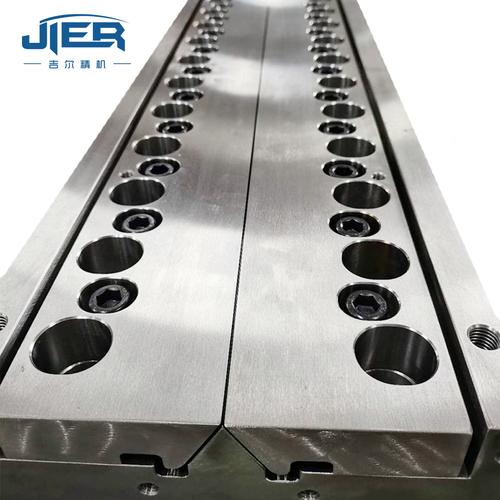 工业宽幅电纺丝喷丝板边缘堵孔实拍
第三个方案,是车间给我们搭设备的老李提的。他擦机床的时候凑过来看,说你们这群搞研发的,咋这么死脑筋?边缘出得多,你把边缘的孔开小一点不就行了?
当时我们一群人拍大腿,怎么就没想到。
回去就改了喷丝板加工图纸,边缘喷丝孔直径比中心孔小20%,示例参数,不用额外调压,不用加屏蔽,供液自己就平衡了。开机一次成,均匀度直接达标。
不过话说回来,这个改动真的太简单了,简单到所有看文献的人都会忽略——实验室做小样品根本遇不到边界效应,自然没人会写这种细节。
成膜后藏着的暗坑
 成膜后藏着的暗坑
出膜均匀了,以为就成了?哪知道坑还在后头。
第一批合格的膜收卷,放了一周寄去客户那边,测孔径直接不合格,平均孔径缩小了快两成。我们当时懵了,刚做出来测还是对的,放一周怎么就变了?
拆了卷膜看,纤维之间的孔隙居然自己粘起来了。找原因找了三天,最后发现是残留溶剂没除干净。电纺膜里的残留溶剂慢慢扩散,把纤维表面给溶软了,相邻的纤维就粘在了一起,孔隙自然缩小。
一开始想的简单,加大烘干温度,80度烘24小时,看你还有没有残留。结果烘完膜脆得像苏打饼干,一扯就碎,高分子都烤变性了。
试了五次才摸出来梯度烘干的路子:先35度低温烘8小时,让溶剂慢慢从纤维里扩散出来,再升到60度烘4小时,最后真空抽2小时排残。这样既不会把纤维烤脆,残留溶剂也能控制在千分之一以下,放三个月孔径都不会变。
还有个小问题,电纺膜带静电,收卷过程中疯狂吸车间里的浮尘,百级洁净室做出来的膜,还是总有小黑点。最后就在接收辊后面加了一道弱电离风帘,走膜的时候吹一分钟,中和掉静电就好了。也不是什么高科技,就是没人提前跟你说,就得自己踩坑。
现在外面概念炒得多,电纺能做这个能做那个,一堆风口。实际蹲过产线就知道,90%的项目死都死在这些没人写的小细节上。
没有什么大原理突破,就是一层窗户纸。你捅破了就能走下去,捅不破,就是拦在实验室到产业化之间的一座山。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电纺丝:实验室到产线那层捅不破的窗户纸
文章链接:https://yqhljx.com/list_11/3889.html
