上次在南方一家耐磨件厂蹲点调工艺,踩了个半年都没踩出来的坑。说出来你可能不信,整批辊套的涂层结合力不合格,换了三批粉末,重调了三次火焰参数,还是过不了盐雾测试。
最后拆了送粉管路才发现问题,不是参数不对,是管子磨偏了。
看不见的粒子速度,才是核心
很多刚接触这个工艺的人,只会盯着火焰颜色看,或者背教材上的参数:燃料流量多少,氧气流量多少,送粉量多少。其实超音速火焰喷涂,最核心的从来不是温度,是粒子飞行速度。
原理说穿了很简单,就是燃料在燃烧室爆燃,喷出的气流超过音速,带着粉末粒子一路加速,砸在基体表面变形嵌合,形成涂层。因为火焰温度大多在2000℃左右,比等离子喷涂低一半,所以做碳化钨这类硬质涂层的时候,不会烧碎碳化钨晶粒,也不会让钴粘结相过度流失,耐磨性能天生好。
但没人告诉你,粒子速度差100m/s,结合力能差一倍。
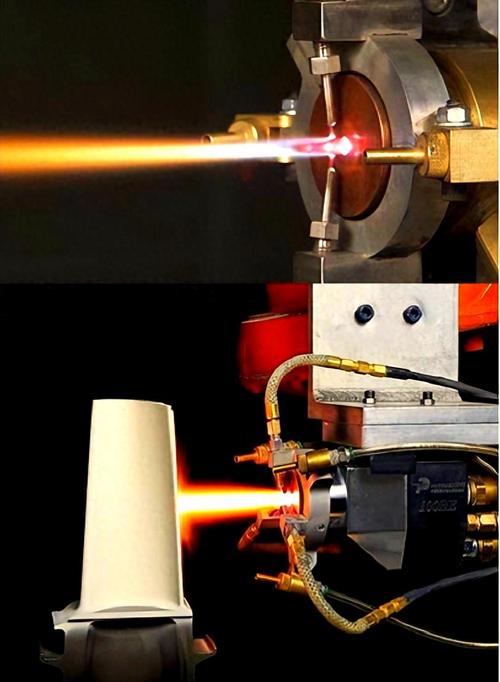
就说这次的坑,送粉管磨偏之后,一半的粉末没有进入气流核心区,速度直接从标称的500m/s掉到了320m/s,粒子砸上去的时候根本没足够动能变形,只是虚浮在表面,孔隙率直接飙到5%以上,不掉才怪。
燃烧室压力是另一个隐形变量。很多老设备用久了,燃烧室密封垫老化漏压,压力上不去,气流速度根本达不到超音速,喷出来的涂层和普通火焰喷涂没区别,只是没人会去查密封垫。
涂层结合力的隐形陷阱
说到结合力,大多数人第一反应是基体预处理要喷砂,粗糙度够高就行。
这里藏着一个很多人踩过的陷阱:超音速火焰喷涂的粒子动能太大,对基体表面的残余应力比其他喷涂工艺敏感得多。
我之前做过对比测试,同样的45钢基体,同样的碳化钨粉末,一组用0.4MPa压力喷砂,一组用0.7MPa压力喷砂。喷完测结合力,0.7MPa那组反而比0.4MPa低了18MPa。放置三个月之后,高压力喷砂的那片试板,边缘直接起皮翘起来了。
原因说穿了也简单,喷砂压力太高,基体表层的残余压应力太高,喷涂的时候粒子不断砸进去,应力层层累加,冷却之后收缩,应力释放就把涂层顶起来了。
说实话,现在很多加工厂都追求越高的粗糙度越好,觉得结合力肯定高,其实放在超音速火焰喷涂这里,刚好反过来,粗糙度Ra控制在30-60μm之间就够了,再高纯纯添乱。
试出来的几个工艺边界
做了快十年,摸出来的规律,所有工艺都有自己不能碰的边界,超音速火焰喷涂也不例外。这些都是拿废料堆出来的经验,实验室很少写。
第一个边界,涂层厚度。估算下来,单层连续喷涂不要超过0.3mm,总厚度尽量不要超过1.5mm。超过这个数,应力堆积累加到一定程度,放两天自己就裂了。我现在调工艺,每喷0.3mm就停半小时,让工件彻底降温,哪怕工期长一点,也比整件报废强。
第二个边界,粉末粒径。不是越细越好。很多人追纳米晶涂层,用十几微米以下的细粉,实验室做小样品好看,批量生产根本没法做。细粉太轻,容易被气流吹偏,还容易在火焰里停留时间太长,钴相烧蚀流失,涂层反而不耐磨。太粗也不行,300目以上的粗粉,速度根本提不上去,一堆夹生的颗粒嵌在里面,孔隙率直接飙。我们现在量产固定用15-45μm的粒径范围,太粗太细都不用。
第三个边界,适用场景。不要啥活都接。比如要承受大冲击载荷的零件,别碰这个工艺,涂层再怎么好,和基体是机械结合,不是冶金结合,冲击力够大直接整块掉。还有大面积高精度的平面,也不好做,喷枪走枪速度稍微不均,厚度差就能到0.2mm,后续磨加工都救不回来,现在我们还是靠工人手动补,没找到太好的解决办法。
不过话说回来,做石油柱塞、印刷辊、矿山耐磨件这类小尺寸、高耐磨要求的零件,它确实好用,孔隙率能稳定做到1%以下,耐磨寿命比普通火焰喷涂翻几倍,这个没的说。
工程上的工艺,从来没有完美的,只有用对地方的。摸清楚它不能做什么,比背一百组正确参数有用多了。
