2026-10-05 21:59:49 分类:材料工艺
去年某航天院所送过来的钛合金叶片修复件,过了117小时的高温疲劳测试,断口从沉积结合面撕开了。我们切了样做电镜,热影响区的裂纹居然藏了快1.2毫米,从沉积第一层就开始长。
谁能想到?大家吹定向能量沉积能做大尺寸整体件,能修复高价值零件,说精度比SLM高,成本比SLM低,说白了,九成九的人都没碰过连续生产出问题的坑。
热影响区的暗坑,从来没有统一的解法
很多人做工艺,只盯着沉积层的致密度,说我99.5%致密度了,没问题。实测发现,就算沉积层致密度拉满,热影响区的残余应力能比沉积层高出去30%以上,你做去应力退火,退的是沉积层,热影响区是基材本身被加热再冷却,晶粒长大的同时应力就钉扎在晶界上,根本退不掉。我试过从预热200度升到预热500度,应力降了17%,但是基材本身的强度掉了12%,得不偿失。
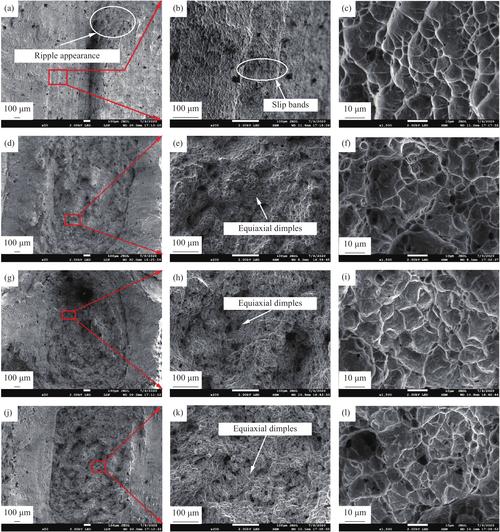 定向能量沉积钛合金零件热影响区裂纹电镜图
我见过不少高校发论文,拿小试样做出来的数据漂漂亮亮,一放到1米以上的大型构件上,变形量直接超差0.8毫米,根本没法用。为什么?大构件沉积,你这边刚沉积完第五十层,第一层的温度都还没降到室温,热循环是累计的,每一层的热应力都不一样,根本没有办法用同一种工艺参数走完全程。说实话,现在能稳定做大构件的厂家,全都是靠一代一代试出来的参数,换个批次的粉末,换个环境温度,都得重新调。
同轴送粉的误差,比你想的大得多
现在市面上卖的定向能量沉积设备,都标称送粉精度误差小于1%,那是静态校准时的数字。你开机连续烧四个小时试试?喷嘴口的温度能升到快300度,送粉器的粉管热胀,喷嘴四个送粉孔变形,哪怕偏个0.08毫米,粉末流场直接歪了,实际送粉精度误差能飘到12%以上,我去年亲自测过三台不同品牌的设备,最差的一台飘了17%,你说可怕不可怕?
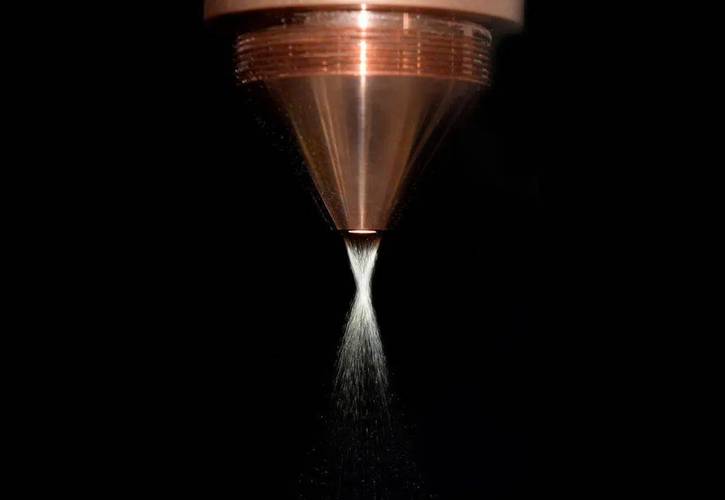 定向能量沉积同轴送粉喷嘴粉末流场高速实拍图
送粉多了,层高就厚,容易堵,送粉少了,层高不够,下一层就凹进去,走完全程,零件表面的精度差个半毫米都是常事。更坑的是,粉末利用率,厂家都说能到70%以上,实际生产中,做复杂型腔的零件,沾在挡板上回收的粉末,氧化程度超了0.12%,你不敢再用,用了出问题客户找你,最后算下来,实际利用率也就三成多,成本根本没降下来。不过话说回来,现在也没人能解决喷嘴长时间工作的热变形问题,加冷却?我试过通水冷,喷嘴外面结露,水汽带进熔池,直接出气孔,白搭。通氩气冷却,成本上去了,氩气消耗比原来多三倍,谁用得起?
产业化绕不开的死结,至今没人能破
 产业化绕不开的死结,至今没人能破
很多人说定向能量沉积未来会取代锻造,取代铸造,扯。现在最大的问题,就是批次稳定性根本做不到,你同一张工艺卡,同一款设备,同一家的粉末,做两个一模一样的零件,残余应力能差出25%,变形量能差出一倍。为什么?因为没有任何一款仿真软件能模拟动态的热累积,也没有任何一套在线检测系统能实时调整每一层的工艺参数。
你说我加在线检测,每一层测了变形再调,那加工时间直接翻两倍,成本比锻造还贵,做出来给谁用?很多人说我们做了多少多少大构件,上了天了,那都是万里挑一挑出来的,十件出一件合格,成本降得下来吗?航空航天领域,可以接受小批量高成本,但是要普及到民用,汽车、模具这些领域,根本不可能。
说白了,定向能量沉积现在就是个小众的特种加工工艺,解决一些别的工艺解决不了的问题,比如大尺寸钛合金构件的局部成形,比如高价值叶片的修复,别吹得太神,也别想着替代传统工艺。那些说再过多少年定向能量沉积占增材市场一半份额的,都是没去过生产现场的。你去工厂蹲三个月,看工人调参数调的头大,看报废件堆在角落,你就知道,这个工艺离成熟,还差着十万八千里。对不对?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:定向能量沉积:被过度神化的增材工艺,卡脖子的硬伤都在细节里
文章链接:https://yqhljx.com/list_11/3880.html
