2026-10-05 23:43:56 分类:材料工艺
去年给北方某钢厂做循环流化床风口套防护,按行业最优参数配的料,喷了80道厚度2.1mm的Al₂O₃-TiO₂涂层,供应商拍胸脯说至少扛12个月磨损腐蚀。结果投产第37天,停机检查,涂层掉了整整三分之一块,漏出基体直接锈穿!
涂层结合力,说出来你不信,90%出问题都在这
说实话,现在好多论文动不动就说结合力能到60MPa以上,实测呢?我拿现场喷的样块拉拔,同一批工件,同一枪走下来,边缘和中心的结合力能差出40MPa。
说白了大气等离子喷涂就是靠等离子焰把粉末融了往基体上撞,靠机械咬合粘住。空气里的水汽、氧气,一不小心就混进去,粉末熔化到一半就氧化,撞上去就是个虚结合。我上次摸过刚喷完的工件,表面看起来光滑平整,指甲一扣都能掉粉,你敢信?
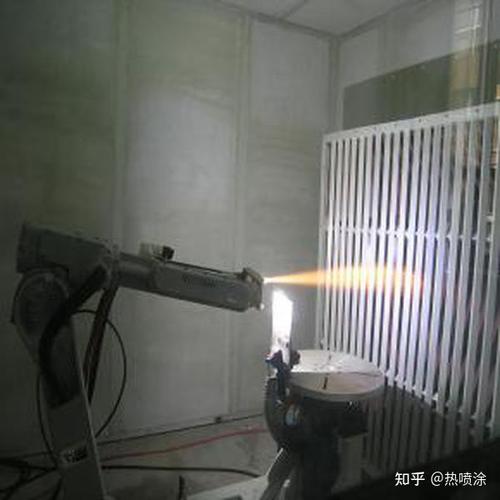 大气等离子喷涂工件边缘涂层掉块失效图
好多厂为了提结合力,喷之前喷砂打毛,把基体搞到Sa3级,有用吗?有用,但有限。你喷砂完放车间晾4小时,表面吸的水汽油污够毁半层结合力。夏天梅雨季,我测过,喷砂后2小时基体表面含氧量涨了3倍,喷上去的涂层,半年不到就分层。
别不信,你去随便找个量产线的大气等离子喷涂工位,抽十件样拉结合力,能有六件达标就算管控水平顶尖了。批量生产,环境波动你控制不了,这个问题就解决不了。
粉末利用率,你算的账全是错的
现在宣传都说大气等离子喷涂粉末利用率能到60%以上,那是实验室里拿标准平板固定喷枪喷出来的死数。实际生产呢?你喷的是汽轮机叶片,弧面,你喷的是油缸内壁,深腔,喷枪得来回走,粉末喷出去一半都飞到空气里了。
上个月给某电力客户喷叶片,实际算下来,10公斤粉最后留在工件上的才2.8公斤。剩下的去哪了?都被吸尘抽走了当危废处理了。一公斤陶瓷粉现在多少钱?八十多,喷一个叶片光粉钱就多花小一千,这成本谁扛得住?
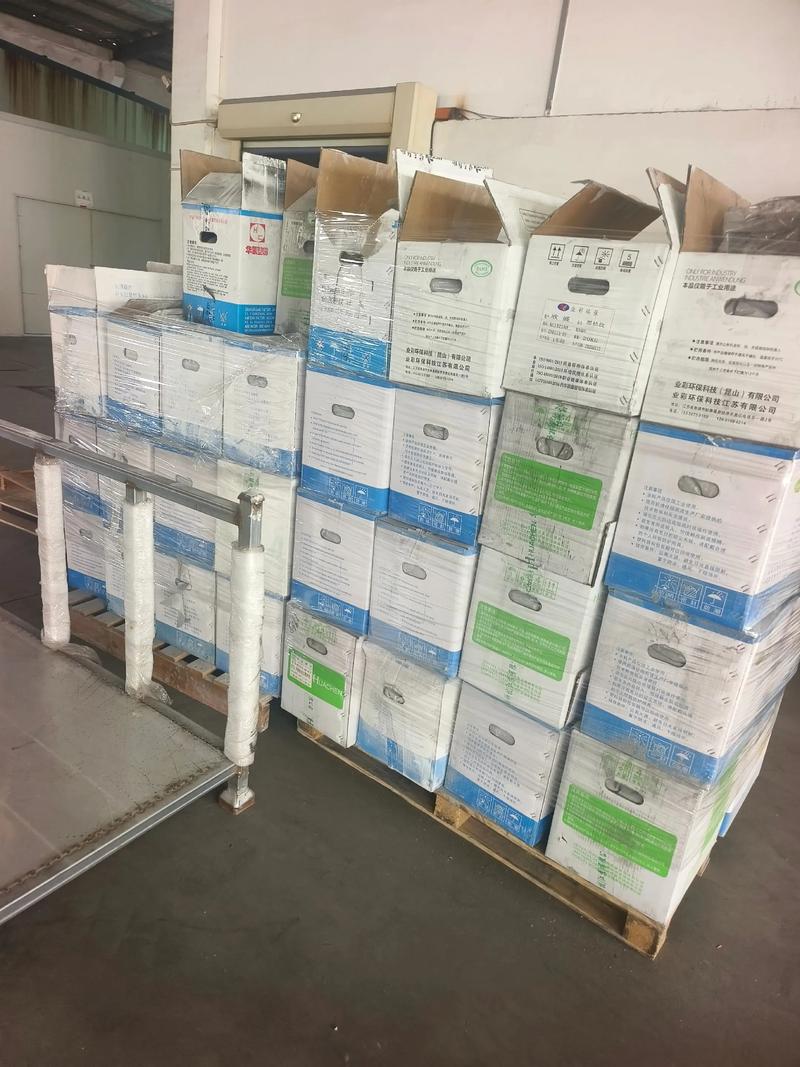 大气等离子喷涂作业现场粉末收集危废图
不过话说回来,你就算花钱收集了飘出去的粉,能二次用吗?我试过,收集回来的粉氧化了,粒径也碎了,喷上去涂层孔隙率直接从3%涨到12%,根本没法用在防腐耐磨场景。好多卖设备的跟你说粉末能回收再利用,那都是蒙人的,你试试就知道,涂层出了问题,锅还是你工艺背。
还有,飞出去的粉大部分都是纳米级的,没有专用的密闭回收体系,工人吸进去,那就是职业病,环保也过不了,这都是藏着的隐形成本,没人跟你说。
厚涂层天生带裂纹,根本躲不开
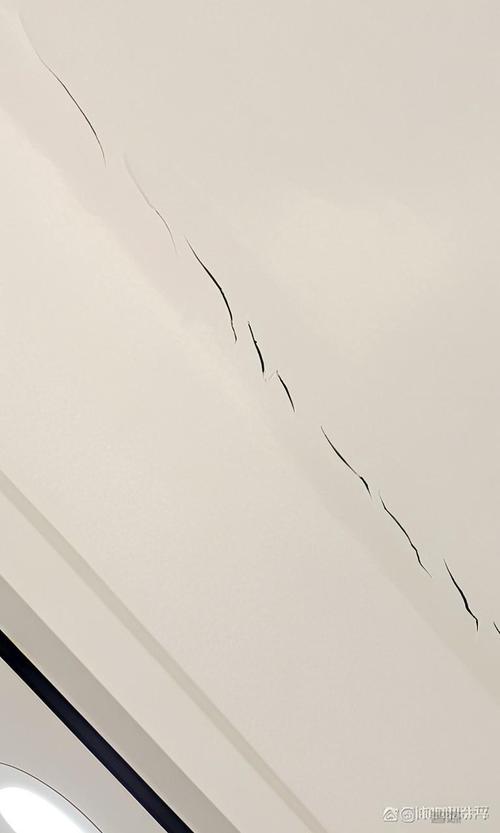 厚涂层天生带裂纹,根本躲不开
现在好多人拿大气等离子喷功能梯度层,要做10mm以上的厚涂层,说是能替代铸造,直接做成型件。我接过这种试产订单,喷了三块,每一块都带纵向裂纹,最深的能裂到基体。
为啥?每喷一道,热应力就堆一层,大气环境下冷却太快,表层缩了,内层还热着,拉着拉着就裂了。我试过分段冷却,喷一道凉5分钟,没用,应力还是攒着。也试过加稀土改性粉末,能降一点开裂概率,但是厚到5mm以上,该裂还是裂。
现在行业里默认的潜规则,厚涂层只要裂纹不超过1mm宽,不裂透到基体,就算合格。那用到航空航天的热端部件,用到石油钻井的增压泵,你敢这么凑活?介质渗进去,顺着裂纹一路蚀到基体,出了事故谁担责?
哦对,这还是个死循环。你要致密涂层,就得提高功率,功率提上去,热应力更大,裂得更快。你要减少裂纹,就得降低功率放慢喷,孔隙率又上去了,腐蚀介质直接渗进去,用不了几个月就坏。怎么选都是错。
干了十五年,见过太多吹得天花乱坠的大气等离子项目,实验室数据全满分,一到批量生产就垮。现在所有人都盯着怎么吹它能做新东西,没人愿意直面这些根本绕不开的硬伤。结合力波动控不住,粉末成本下不来,厚涂层裂的问题解决不了,它就永远只能在小众高端场景打转,别想真正普及开。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:大气等离子喷涂:产业化绕不开的真问题
文章链接:https://yqhljx.com/list_11/3884.html
