2026-10-06 04:36:47 分类:材料工艺
上个月帮佛山一个陶瓷厂解决大尺寸氧化铝板开裂的问题,前前后后折腾了三周,问题出在凝胶注模工艺最不起眼的排胶阶段。很多人学这个工艺,都是从教科书的定义开始,我不一样,我是从一堆废坯里摸出来的。
凝胶注模到底是什么?不是教科书套话
别抄那套“原位固化成型”的绕弯话,说白了就是一句话:把陶瓷(或者其他粉体)调成能流动的浆料,让浆料在模具里自己变成一块硬的生坯,不用脱水,直接脱模烧结。比起传统干压,它整个坯体的密度均匀,不会出现分层,大尺寸也不会有压力差。比传统注浆成型,生坯强度高很多,脱模搬运不容易坏,收缩也小。刚接触的时候我真觉得这工艺太完美了,真下车间调了才知道,完美都是写在论文里的。
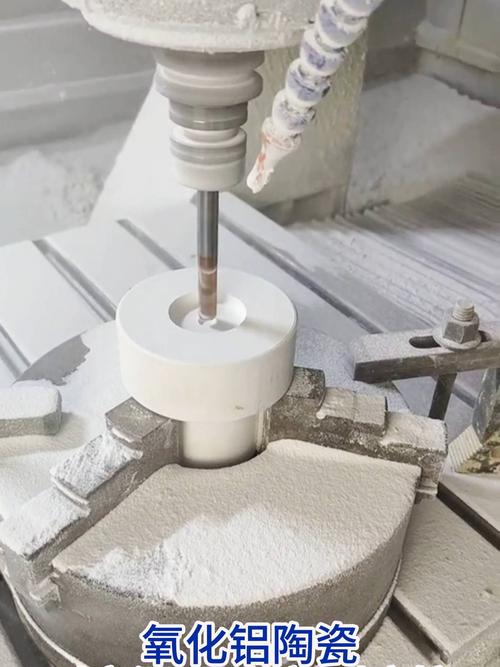 实验室凝胶注模成型开裂氧化铝生坯
三次试错踩出来的工艺边界
第一个坑,固相含量。所有人都告诉你,越高越好,高固相减少烧结收缩,精度高。我一开始铆着劲做70%(估算)的固相含量,浆料粘度大得像放了三天的芝麻酱,注模的时候抽真空抽半天,泡泡全堵在角落,出来的坯体全是气孔,直接废掉。后来降了8个点,粘度直接掉下来,注模很顺,烧结收缩也就多了1%,人家客户的要求是2%以内,完全够用。说白了,都是被论文带偏了,非追求最高固相,忘了自己实际要什么。
第二个坑,凝胶体系的取舍。早年用的丙烯酰胺体系,聚合快强度高,就是致癌,操作的时候闻着那味道都心慌,车间师傅都不愿意碰。后来换环保体系,试了淀粉凝胶,脱模强度不够,我那次做300mm见方的板,刚吊起来就从中间断,连断三块,半个月的工作量全打了水漂。哦,对了,就算是环保体系,也不是完全无毒,只是比丙烯酰胺好点,别信那些“完全绿色无毒”的宣传,做工艺的,防护该做还是得做。
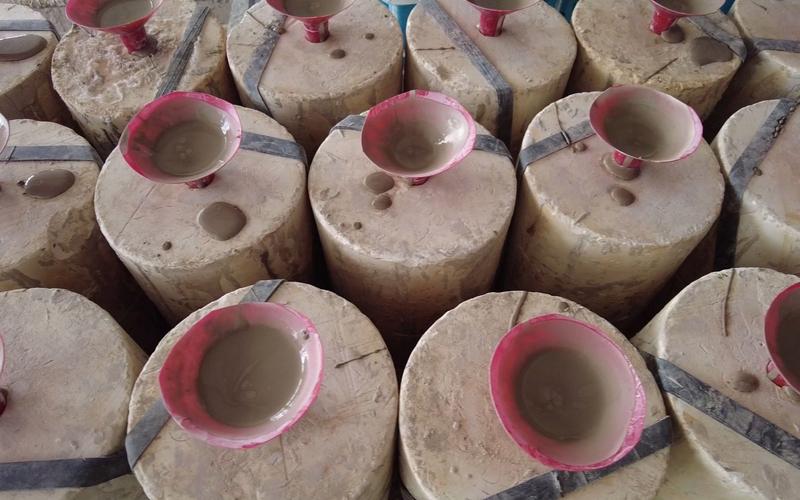 凝胶注模脱模后断裂大尺寸陶瓷生坯
第三个坑,排胶升温曲线。我第一次做,按论文给的参数1℃/h升到600℃,整整走了三天,车间窑炉都被占着,老板天天追着问进度,结果出来还是裂。后来慢慢摸,发现凝胶分解主要在两个温段:100-200℃是游离水和小分子残留,300-400℃是凝胶骨架分解。只要在这两个点各保温两小时,低于200℃走1℃/min,200到300℃走2℃/min,总时间从72小时降到12小时,出来的坯体一块没裂。这个拐点,没有哪本书会给你写死,全靠自己试,适配自己的窑炉和坯体厚度。
什么场景才值得用凝胶注模
 什么场景才值得用凝胶注模
说实话,现在很多人跟风上这个工艺,其实根本没必要。小尺寸、形状简单的零件,干压成型一分钟出好几个,成本才几毛钱,犯不上花几个小时配凝胶注模浆料,折腾一晚上固化,纯属给自己找事。
凝胶注模的优势,从来都是在大尺寸、复杂形状、均匀性要求高的零件上。比如几百毫米的陶瓷结构板,或者异形的透波构件,干压压不了,注浆密度不均,这个时候凝胶注模才能体现价值。
不过话说回来,现在陶瓷3D打印火,很多人说凝胶注模要被淘汰了,其实不对。批量生产的话,凝胶注模的成本只有3D打印的几分之一,产能也上去了,性能还稳定,根本替代不了。当然,做个几件的定制件,3D打印快,也不用开模,那肯定选3D打印。
我见过最离谱的,有人拿凝胶注模做几厘米的陶瓷密封环,成本比干压高三倍,性能一点没提升,纯纯为了凑技术亮点,瞎折腾。
还有个常见的误区,说凝胶注模生坯强度高,可以直接生坯加工。我试过,生坯强度最多十几MPa(估算),也就是修修毛边,切个两毫米以下的薄片都能断,别信那些招商资料吹的能做复杂加工,真要加工,还是烧结后再加工靠谱。
做工艺做了快十年,见过太多把某个工艺吹上天的,也见过说这个工艺没用的。凝胶注模就是个工具,有自己的脾气,也有自己的边界。摸透了,能解决别人解决不了的问题。摸不透,就是一炉炉的废坯,砸进去的时间和钱,全打水漂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:凝胶注模:被高估也被低估的成型工艺
文章链接:https://yqhljx.com/list_11/3895.html
