2026-10-06 06:21:50 分类:材料工艺
我头一次在冷轧车间蹲满24小时的时候,乳化液的油味渗进工服,洗了三次还散不去。冬天出口的铝屑溅到裤脚,冻硬了能硌腿半天。那时候才明白,书上写的轧制工艺,和车间里实际摸的,完全是两回事。
不是所有压延都叫轧制
很多外行人觉得,轧制就是把厚金属压成薄的,跟擀面条差不多。本质上确实是塑性变形,但核心是连续辊间变形,和单次锻压、模压的逻辑天差地别。
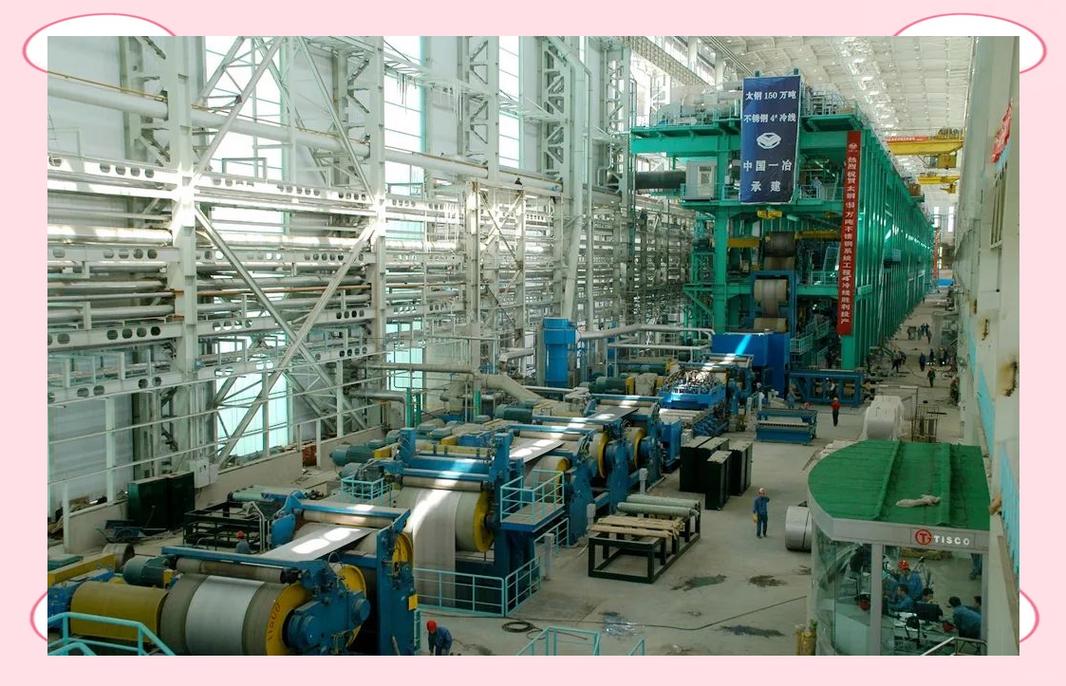 四辊冷轧铝带轧制车间现场图
轧制的所有问题,都来自变形区那一点点空间里的矛盾。轧辊要压材料,反作用力会把轧辊顶弯,辊缝中间和两边的间隙不一样,出来的板子就不平。材料本身温度变了,变形抗力跟着变,同一块坯料,头和尾轧出来厚度都能差出几微米。
师傅当年给我讲,轧制就三个目标:厚度准,板形平,性能对。九个字,我花了三年才摸懂半分。
教科书没写的试错细节
前几年碰过一个0.12mm电池铝箔的订单,要求平直度不超过8I,我们按工艺手册给的压下率分配,前两道次都是30%,出来的料边浪大到能卷成蛋筒,根本没法用。
一开始全往轧辊凸度上找问题,磨了三次不同凸度的辊,上机轧还是歪。团队熬到下半夜,操作工换轧制油滤芯的时候随口提了一句,今天入口铝坯边部摸起来比中间凉好多,得差十度吧。
一句话点醒。我们坯料进轧机之前,在车间放了两个小时,冬天车间气温低,边部散热快,变形抗力比中间高了快20%,同样的辊缝,中间压得多边部压得少,不出边浪才怪。
 冷轧铝箔成品板形检测曲线实拍图
后来没改设备,也没重新磨辊,就是把边部的轧制油喷嘴多开了两个,把喷射油温提高了三度,刚好平衡掉边部散掉的热量,再轧,平直度直接降到6I,达标了。
说实话,这种细节根本不会写进工艺标准里。谁会告诉你,车间开不开窗户,冬天北方暖气够不够,都会影响最后成品的板形?梅雨季节轧制油水分超了0.1个百分点,轧出来的铝箔就会多三个针孔,这些都是蹲现场蹲出来的,不是算出来的。
轧制的隐形边界
 轧制的隐形边界
干久了就会发现,轧制最讲究边界感,不是你想做就能做。
比如大家常说的最小可轧厚度,听着是个理论参数,实际就是轧机的天花板。当你轧到厚度足够小的时候,轧辊本身的弹性变形,比你要轧的材料厚度还大,你再压,辊缝缩了,但是轧辊被顶弯了,实际材料厚度根本减不下来。我之前估算过,普通四辊冷轧机,工作辊辊径120mm轧软铝,最小可轧厚度大概是0.003mm,示例数据,不同设备工况差很多,别直接套用。
还有变形抗力的边界,超高强度钢,变形抗力是普通低碳钢的四五倍,你要把它轧到需要的厚度,轧机的负荷直接拉满,再多加一个微米的压下量,辊颈都可能断,这就是硬边界,没法绕。
不过话说回来,这些年也见了不少把边界往外推的做法。现在动力电池用的复合集流体,原来都觉得没法用轧制法做,现在照样有人把不同材料叠在一起,热轧复合再冷轧减厚,做出来的成品性能比镀膜的还稳。
老轧钢工常说,轧制这活儿,磨的就是对变形的感觉。你摸得清那一点点温度变化、力的变化,就能抠出别人抠不出来的精度。
现在行业里到处都是新名词,回头看,这个诞生了快两百年的工艺,里面藏着的细节,还够我们挖好多年。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轧制:车间变形里的精度密码
文章链接:https://yqhljx.com/list_11/3899.html
