去年接下长三角某重型结构件厂的制造业务流程提质增效改造项目时,厂领导拍着桌子说要一次性投两百万上全套MES,把流程堵点全靠系统解决。我带着团队在车间蹲了整整一周,最后算下来,真正花在改造上的钱不到18万,流程周期却缩短了38%。踩过的坑、算过的细账,全在这篇分享里。
先算清账:别把”流程堵点”全甩给信息化
刚到车间的前三天,我跟着焊接班组的师傅一起磨过坡口、帮着搬过待焊的钢板,连食堂的饭点都跟师傅们凑一块儿吃。
之前项目组提交的堵点分析报告写得很清楚:焊接工序平均待料时间2.3小时/批次,原因是”物料追踪不及时、信息流断层”,对应解决方案是上一套45万预算的MES物料溯源模块。
离谱吧。
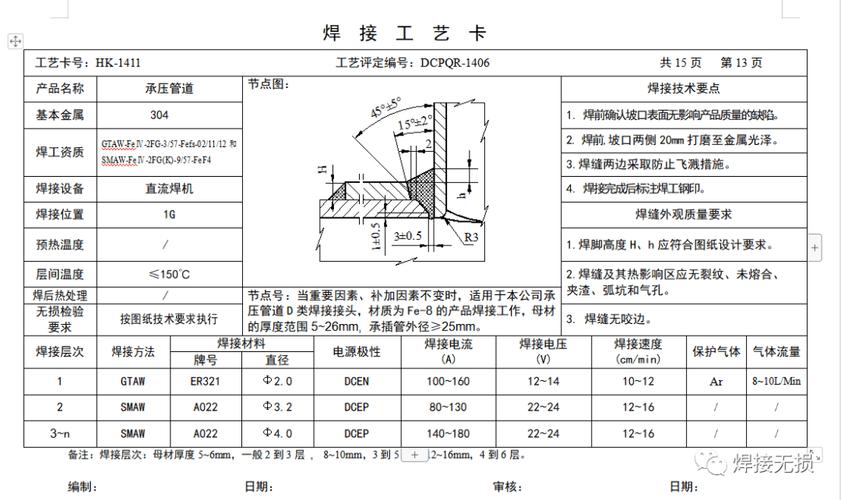
我翻了三个月攒下来的工艺流转卡,才找到真因:机加工序的工序卡上写的焊接坡口单边加工余量是3mm,但机加工班组的师傅按5mm留的——原因是之前负责编卡的老工艺员退休,没做书面交接,机加工班组的师傅全是照着十年前的老习惯干的。焊接班组每次拿到件,要花近2个小时磨掉多余的余量,磨完还要等探伤人员逐件测厚度,算下来所谓的”待料时间”,全是无效的工艺偏差导致的返工等待。
我们没上任何系统,就做了两件事:一是把所有工序的余量要求重新核对,按GB/T 985.1-2008《气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口》的要求校准了坡口尺寸,把5mm的余量改回工艺要求的3mm;二是把原来”全批机加工完送检再交接给焊接”的节点,改成”按焊接工位的节拍逐件交接”,每凑够一个工位的待焊量就直接转序,不用等整批完工。
改完当天,焊接班组的待料时间直接降到22分钟/批次。
说实话我当时看着那叠皱巴巴、修改痕迹比正文还多的流转卡,只觉得之前那些坐在办公室写的改造方案真的太飘了——连现场的工艺偏差都没摸清楚,上来就谈信息化改造,跟治病只给开维生素有什么区别。
改造的核心:把”串行流程”拧成带缓冲的并行链路
原来厂内的制造流程是完全串行的:设计出完全部图纸→工艺编完所有工序卡→采购买齐所有原材料→机加工完所有零件→焊接→探伤→涂装→入库。上一个环节没全做完,下一个环节连碰都碰不到,光流程等待的时间就占了总生产周期的42%。
我们照着GB/T 24737.5-2010《工艺管理导则 产品工艺工作程序》的要求,把原来的串行链路拆成了带明确接口节点的并行链路:设计组出完第一版3D模型,只要关键安装孔位、焊接坡口形式这些核心参数确定了,就不用等所有非关键尺寸微调完,直接把模型同步给工艺组做工艺路线初稿,同时把长周期的高强度结构钢、配套紧固件的牌号和规格同步给采购部门锁库存、锁产能。
刚开始并行的时候就踩了个大坑:设计组临时改了个安装孔的位置,忘了同步给采购,之前按原尺寸订的120套高强度螺栓全错了,直接损失了近8万块。
那事儿出来我一周没睡好。后来我们专门给三个环节拉了个每日15分钟的站会,不是那种对着PPT念进度的会,就是每个人对着手里的节点表,说今天哪个参数定了,哪个要改,改了之后会影响哪个环节的排产。

这里必须强调一个绝对不能碰的原则:并行不是无边界的乱串,每个节点必须有明确的冻结阈值——比如当设计模型的关键尺寸冻结率达到90%,就触发采购的长周期物料下单,剩下10%的非关键尺寸调整,绝对不能动已经下单的物料规格。
这点太重要了。
按这个规则跑了一个月,我们算出来的平均周期数据是:原来从设计出图到原材料到车间的平均周期是12.7天,改完之后直接降到4.2天。
最容易被忽略的隐性成本:一线班组的流程适配成本

很多流程改造项目最后落不了地,核心原因就是压根没考虑一线班组的使用成本。
我们刚做第一版流程改造的时候,要求每个班组每天填三张电子表,分别记录加工参数、质检结果、待料时间,结果车间师傅干了三天就提意见:原来10分钟能干完的活,填表格要花20分钟,手上全是切削液和油污,对着平板敲字根本敲不准,最后填的数全是瞎编的。
后来我们把原来的三个独立表单整合成了一个工位扫码终端:师傅扫一下流转卡上的二维码,系统自动带出当前工序的加工要求、质检标准,加工完了只要按两个键——”合格””待返修”,所有的加工参数直接从机加工设备的PLC里读取上传,根本不用手动填。
算下来,原来每个班组每天花在填记录上的平均时间是18分钟,改完之后只剩1.2分钟,还完全符合GB/T 19001-2016《质量管理体系 要求》里关于质量记录可追溯的规定。
对吧?你想啊,车间师傅一天站十几个小时,手上全是油,你让他对着平板敲几百字的记录,那不纯纯折腾人嘛。
更有意思的是,流程跑顺了之后,焊接班组的老班长主动提了个优化点子:把原来探伤环节的等待时间,和涂装环节的表面预处理工序并行——探伤人员先查完焊缝的内部质量,不用等全批的探伤报告出来,就可以把已经查完的件送去过抛丸,等最后探伤报告全出来了,直接进涂装房。
我当时听到这个点子都惊了。原来我们在办公室算来算去的最优流程,还不如师傅在现场摸了十年攒出来的经验靠谱。就这一个小调整,又给每批次省了40分钟的待料时间。
这个项目最后结项的时候算总账:整个制造流程的平均周期缩短了38%,单批次的制造成本降了12%,实际花的改造费用连最初老板拍板的全套MES预算的1/10都不到。
很多人一提制造业务流程提质增效改造项目,第一反应就是砸钱上系统、换设备,其实真不是。你蹲到车间里去,跟师傅聊两个小时,翻三个月的流转卡,算清楚每一分钟的时间到底花在哪了,比你买多少套贵的系统都管用。
哦对,最后提个醒:别信那些上来就给你报几十万通用改造方案的供应商,他连你车间的待料时间是怎么算的都不知道,给的方案套哪个厂都行,就是解决不了你的真问题。
