2026-10-28 19:51:04 分类:机械设计
上周三下午的机械系统设计实训课,我刚把示波器接在第三组的振动传感器输出端,组里的男生嗷一声跳起来——数值飘到32g了。他们蹲在车间角落摸了俩礼拜的老冲床,居然真的能被几个破传感器摸出脾气。
先把”要做平台”的大空话按下去
去年带的毕业设计组,上来就列了12项要上屏的参数,从电机电流到润滑油压力,甚至把车间的温湿度、PM2.5都算进去了。我当时问他,你这平台要是真跑起来,车间的调度员盯着满屏跳的数,能找着哪个是真要出问题的?他愣了半天,说之前看网上的智慧工厂演示,都是满屏的数据,显得厉害。
厉害啥。真到了故障发生的时候,满屏的彩色数字晃的人眼晕,哪有一个亮红的大弹窗管用。
这学期我们给实训定的第一条死规则:所有上屏的参数,必须是能直接对应设备故障风险的。冲床的振动值连续3s超过阈值就弹窗,车床主轴温度超过75度就亮红灯,至于什么工艺进度条、车间能耗占比,那是上层生产管理系统的活,我们不抢。
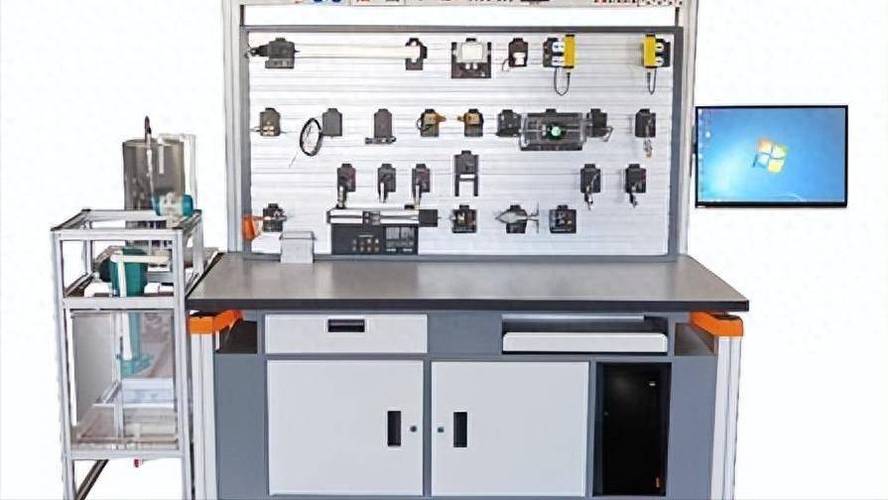 实训车间老冲床旁学生接线调试传感器
之前有个组把环境温度都放到首页了,我问他这温度超过26度要停设备吗,他挠头说,觉得放上去显得数据多。扯不扯?做监控平台最忌贪多,你放上去的每一个数,都要能回答”这个数不对的时候,我要去干什么”,答不上来的,全删。
最容易卡壳的,从来不是写代码
刚开这门实训的时候,一半的学生都在犯怵,说自己是学机械的,不会写代码,做不出能实时显示数据的平台。
实际上呢?我们用现成的边缘网关,把传感器采回来的模拟量转成标准的Modbus信号,直接对接开源的监控前端,连后端的接口都不用自己从零写。真正卡了大家三天的,根本不是代码,是传感器贴在哪。
有个组一开始把加速度传感器用磁铁吸在冲床的地脚螺栓上,采回来的数全是车间里叉车路过的振动,根本不是冲床本身曲轴磨损的信号。折腾到第三天,换了三个位置,最后把传感器用胶粘在曲轴箱的轴承座上,数值一下就稳了——之前晃的乱七八糟的波形,变成了规律的周期性尖峰,跟课本上画的轴承正常运转的振动波形一模一样。
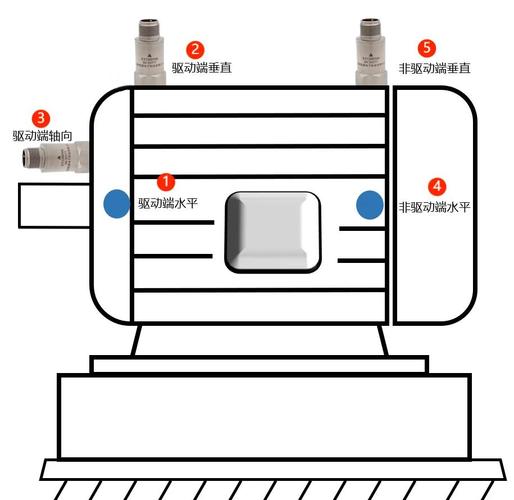 冲床曲轴箱轴承座上的振动传感器安装位置
我当时跟他们说,你们这比那些只会调前端样式的程序员强多了。机械专业的学生做产线设备实时状态监控管理平台,核心优势从来不是界面做的多炫,而是知道传感器该贴在哪个位置,知道哪个参数的波动是真故障,哪个是车间里的环境干扰。那些软件公司做的平台为啥经常被车间吐槽?就是因为他们根本不知道,冲床在冲压瞬间本来就会有个振动尖峰,你要是把报警阈值设的跟静态值一样,那一天到晚全是误报,工人早把你的平台电源拔了。
拔了就白做了。
别等”完美平台”,先把报警阈值摸准
之前我总觉得,要把所有参数都测准了,把平台做的天衣无缝了才能给车间用。直到上个月找车间的老班长聊了一次,才被点醒。
老班长说,他们根本不需要你实时显示主轴转速是1480转还是1490转,就需要你在轴承温度快到危险值的时候,在车间门口的看板上亮个红灯,别等轴瓦烧了才发现,拆一次轴瓦要花大半天,耽误的产能比啥都贵。
我们上周把第一版的监控平台接在车间的一台闲置车床上,第一天就误报了三次。原因很简单,阈值是我们查手册设的,把正常切削的振动值当成了异常。后来跟着师傅在车间蹲了三天,记了不同加工材料、不同进给量下的正常振动范围,把阈值调到正常加工峰值的1.3倍,一下就准了。昨天设备的液压系统有点内漏,压力比正常值低了0.2MPa,平台提前40分钟弹了报警,师傅拆下来一看,果然是油管的密封圈磨坏了。
说实话,之前我总觉得搞机械设计的人,碰软件类的平台就是跨行,现在才发现,那些我们在课堂上反复讲的、关于设备结构、振动传递路径、轴承磨损特征的知识点,之前总觉得是要等学生毕业进了厂摸个三五年才能用上的东西,现在居然在焊传感器、调阈值、接网关的过程里,顺带着就刻进脑子里了。
昨天那个之前总怕编程的女生,临走的时候跟我要了开源监控前端的安装包,说回去要给家里开的小加工厂的铣床装个简易版的监控,省得每次等轴瓦烧了才发现,耽误生产。
挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊完3个传感器之后,我们才摸透产线设备实时状态监控管理平台的落地逻辑
文章链接:https://yqhljx.com/list_9/5028.html
