上周在苏州某汽车零部件厂蹲了3天,看着他们刚花2000万改的产线,良率从92%掉回87%,老板脸都绿了。
很多人一提产线改造,第一反应就是要上最贵的设备,要搞最炫的数字大屏,要把所有工位的标识牌都统一成标准尺寸。结果呢?改完之后效率没涨,不良率反倒往上飘。我在机械设计这行泡了快15年,见过太多钱打了水漂的案例,今天就把这些年踩过的坑、摸出来的落地细节摊开说。
别把“标准化”做成“统一刷漆”的表面工程
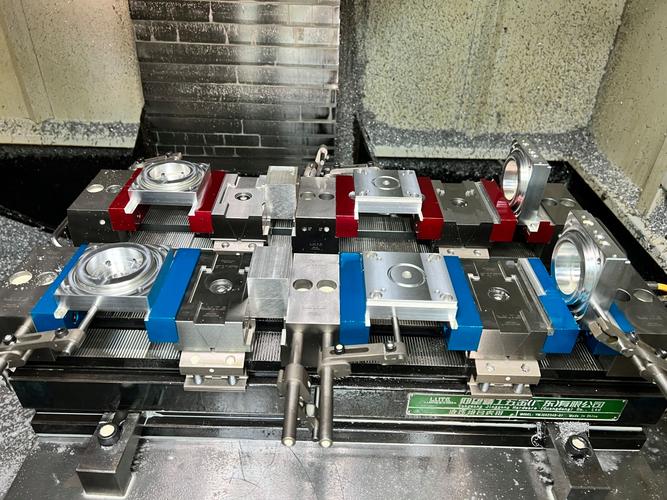
2022年在东莞的3C组装线,他们做改造的时候,一开始找的咨询公司上来就把所有料架喷成一样的蓝色,花了十几万。实际核心的定位公差没卡——原来的治具定位销孔公差是±0.15mm,根本达不到SOP要求的±0.05mm,换了漆有啥用?
真的。我见过太多厂把改造预算的30%砸在外观美化上,核心的工艺参数半毛钱没动。翻遍GB/T 39000-2020《机械制造企业产线规范化管理指南》,从头到尾没提过“料架必须统一颜色”这种要求,反复强调的核心只有一个:产线改造的第一优先级不是外观统一,是工艺参数的可复现性。
之前碰到个做电机定子绕线的产线,改造的时候把所有绕线机的参数都统一成厂家给的默认值,根本没考虑不同批次硅钢片的毛刺差异——结果绕出来的线圈匝间耐压不良率直接涨了3个点。查了半天才发现,老产线的师傅早就根据不同批次的钢片,把绕线张力调了上下浮动12%的区间,所谓的“标准化”把这个灵活调整的空间给砍没了。
错得离谱。标准化不是把所有变量锁死成一个固定值,是把“什么条件下用什么参数”的逻辑理清楚,把那些没必要的随机波动给消掉,而不是把人几十年攒的经验当“不规范”给清理掉。
改造前的基线摸查,比选型采购重要10倍
很多厂一启动改造项目,第一步就是拉着供应商开选型会,对着参数表比来比去,问得最多的是“你们这个设备能不能达到行业先进水平”。从来没人先问一句:我们现在的水平到底在哪?
之前碰到的新能源电池PACK厂,本来要做改造,上来就定了2台视觉检测设备,预算120万。结果我们蹲了一周测数据,发现现有产线的视觉漏检率只有0.3%,真正的瓶颈是螺丝锁付工位的扭矩波动——标准差是0.8N·m,离行业要求的≤0.2N·m差了快4倍。钱花在视觉上纯纯浪费。
别嫌麻烦。连续72小时在每个工位抓数据,要记录的不是“今天做了多少件”,是每一个非计划停线的原因、每一件不良品的产生工位、每个操作动作的实际耗时。
我们之前在杭州的一家家电配件厂做摸查,发现80%的工位等待时间,是因为上料的料盒尺寸不统一,不同供应商送来的零件,料盒有的是300*200mm,有的是280*220mm,工位上的料架调整一次要15分钟,一天调8次,光这个就占了每班有效作业时间的18%。这种问题,你再贵的设备也解决不了。
算改造ROI的时候也别拿行业平均数据套,就拿自己摸出来的基线算。比如原来的停线损失是每小时12000元,改造后如果能把每班的非计划停线从120分钟降到30分钟,那一年的收益是12000*(90*250天)=2700万,这个数才是你能掏的改造预算上限。超过这个数,说破天都别签合同。
现场的“小细节”,才是决定改造成败的关键
很多改造方案在PPT上完美无缺,所有参数都对标行业标准,所有流程都符合管理规范。结果装到现场,全崩。
之前我们做的一条变速箱齿轮装配线,方案里写的是每个工位的操作高度是1200mm,完全符合人机工程学的国标GB/T 14774-2017的要求。结果装完了才发现,我们的操作工平均身高是168cm,1200mm的高度刚好在人腰眼的位置,抬手装齿轮的时候,胳膊要抬45度,干两个小时就酸得不行。最后不得不把每个工位的台面改成可升降的,范围900-1300mm,光这个改造成本就花了8万。
还有个更坑的。之前有个产线改造,把所有的安全光栅都装在离地面300mm的位置,结果操作工每次弯腰捡掉在地上的零件,光栅就触发停线,一天停几十次,师傅们干脆拿个硬纸板把光栅挡上——安全隐患直接拉满。
你说这事儿闹的。
其实道理很简单:所有的标准化要求,必须跟着一线操作工的实际作业习惯走,不是反过来让操作工适应冷冰冰的标准。比如之前我们在做焊接工位的改造,一开始要求所有焊枪的挂架都装在工位正后方,结果师傅们实际焊接的时候,都是习惯右手把焊枪搭在工位右前方的挂钩上,离手的距离不超过30cm。装在正后方的话,每次换焊枪要转个身,一天换200次,每次多花2秒,一天就多花快7分钟,一个班8个人就是56分钟,纯纯的无效消耗。后来我们把挂架改到右前方,离操作位25cm的位置,测了一周,作业效率直接涨了4%,没有任何额外的硬件成本。
很多人觉得改造就是要全自动化,要把人全换掉。其实根本不是。真正的规范化标准化,是把人从重复的、容易出错的动作里解放出来,把那些需要经验判断的环节,给人留足调整的空间。比如之前我们改的那个绕线产线,后来把原来锁死的张力参数,改成了±15%的可调区间,每个批次的硅钢片进来,师傅可以根据毛刺的情况微调,然后系统自动记录调整的参数,连续记3个月,把不同批次对应的最优张力值整理成标准库,下次再来同批次的材料,系统直接把参数调到位。既保留了师傅的经验,又把经验沉淀成了标准。这才是真的改造,不是把所有的灵活性都掐死。
上周回苏州那个汽车零部件厂,他们把之前刷漆的钱省下来,给每个工位的治具都换了高精度的定位销,把锁付工位的扭矩传感器全部校准到±0.1N·m的精度,良率现在回到96%了。
改造这事儿,从来不是比谁花的钱多。是比谁更懂自己的产线。
