上周帮长三角一家做汽车结构件的客户复盘,他们去年投了1200万的焊接产线,现在算下来回本周期比当初可研报告多了14个月。离谱吧?
问题根本不是设备买贵了。是当初做测算的时候,把「产线投入产出综合效益测算」做成了单台设备的ROI算术题,根本没算全链路的隐形成本。
被你忽略的3类隐性投入,比设备采购价更影响回本周期
很多人算投入的时候,眼睛只盯着设备采购价、厂房改造、基础安装这三块明账,算出来的总投入看起来和销售报的价差不了多少,等产线跑起来才发现,钱花得比预算多了快40%。
头一块是工艺调试期的沉没成本。比如去年接触的那家做汽车结构件的客户,新上的机器人焊接产线为了把焊缝一致性调到合格范围,整整花了3个月的调试期,这3个月里本来可以承接的两批主机厂急单,因为老产线要让位给新线拆改、调试,最后只能推给同行,直接丢了270万的订单,当初做可研测算的时候,这部分损失半毛钱都没算进去。
再就是配套系统的持续投入。按照GB/T 19000质量管理体系里对设备运维的要求,离散制造产线的备件库存占比不能低于设备原值的3.2%,很多人做测算的时候,直接按1%的最低值算,光这一项,1200万的产线每年就要差26.4万的备件预算。还有MES系统的二次开发、视觉检测模块的算法迭代、每年的设备校准费用,这些都是要持续掏钱的,不是买完设备就一劳永逸。
容易被漏掉的,是人员结构调整的成本。原来的手工产线,一线操作工人每个月的社保加计件工资平均是8500,新上的自动化产线,要配能看懂PLC程序、会调机器人参数的运维技师,月薪至少16000,还要专门设一个设备工程师的岗位,这部分每年的人力成本差,是刚性支出。很多人测算的时候直接沿用老产线的人员成本,直接少算了40%的人力支出,等发工资的时候才傻眼。

效益端的测算陷阱:别把理论产能当实际收益
很多人算产出的时候,更离谱。直接拿设备铭牌上的节拍,乘以年工作日,算出来的理论产能,再乘以单件产品的毛利,就得出了效益数字。
这数字飘得能上天。
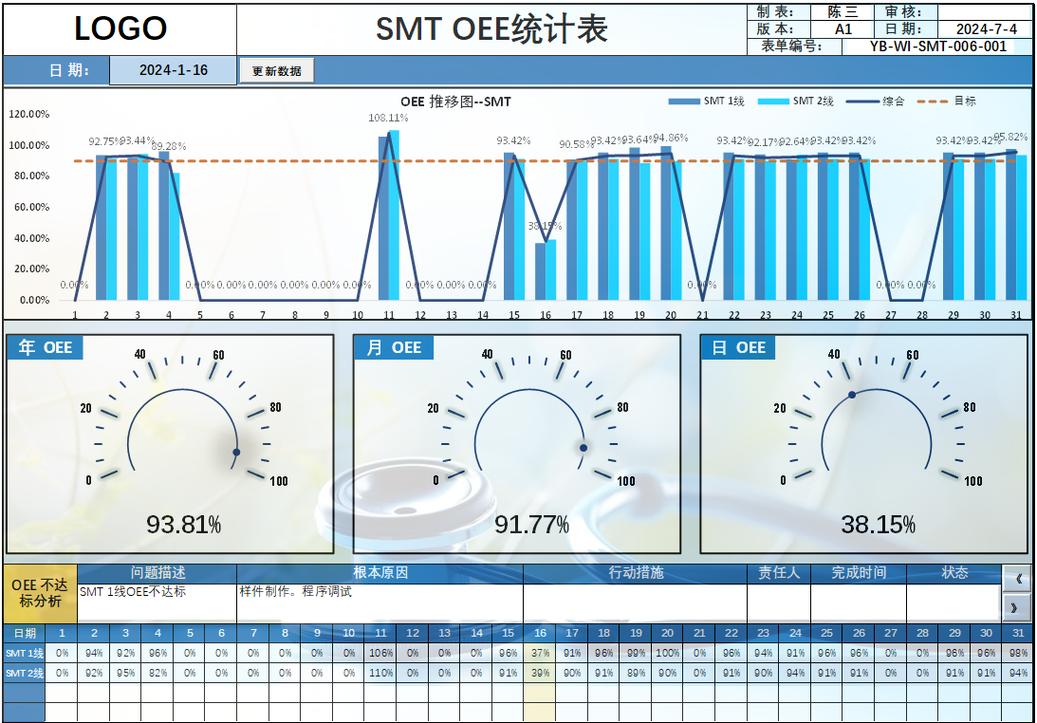
头一个要算实的,是OEE的真实取值。按照国内离散制造行业的通用经验,新产线投用第一年的OEE,根本到不了可研报告里吹的85%,实际区间就在55%-65%之间——毕竟有设备磨合期的小故障、工艺换型的调整时间、来料不良导致的临时停线。
真的,每次看到可研报告里写新产线OEE第一年就达到85%,我都想把笔扔了。那是成熟产线稳定运行3年后的水平,哪有刚装完就满负荷跑的?
举个真实的例子。去年给苏州一家做家电钣金的客户做产线诊断,他们新上的160吨冲压线,铭牌节拍是12秒/件,按每年250个工作日、每天20小时算,理论年产能是120万件。结果实际跑了半年,算出来的OEE只有58%——光每周3次的模具换型,每次平均45分钟,一年就占了11%的总工时,再加上来料钢板平整度不良导致的停线、设备偶尔的传感器误触发,实际年产能只有69.6万件,和理论值差了快一半。
还有个容易被漏算的,是换型损失的折算。按照《机械制造企业生产效率评价导则》的要求,柔性产线的换型时间如果超过30分钟,这部分停线时间对应的产能损失,必须按照对应产品的边际利润折算成实际成本,不能不算。
哦,对了,很多人算效益的时候,只盯着直接生产的毛利,忘了质量提升带来的隐性收益。就像之前的汽车结构件客户,原来的手工焊接产线,焊缝不良率是4.2%,新上的机器人产线不良率是0.8%,这部分减少的返工成本、客户索赔成本,算下来一年能省180万。当初他们做测算的时候完全没把这部分算进去,一开始总觉得新产线效益不如预期,把这部分加上才发现,实际收益比当初纸上算的还高一点。
测算的核心逻辑:全链路的动态平衡,不是静态算术
很多人觉得,测算不就是把数字填到Excel表里,拉个公式,算出来个回本周期就完事了。根本不是。
产线的投入产出,从来不是静态的算术题,是全链路的动态平衡。
最核心的一步,是做变量的敏感性分析。按照《建设项目经济评价方法与参数(第三版)》的要求,工业项目的投入产出测算,必须包含不确定性分析——也就是要算清楚,几个核心变量波动的时候,整体的投资回报会变多少。
比如原材料价格波动±10%,对效益的影响;产品订单量波动±20%,对回本周期的影响;OEE波动±15%,对整体投资回报的影响。
之前那个苏州的家电钣金客户,当初的静态测算回本周期是2.8年。结果做敏感性分析的时候发现,如果实际OEE掉到50%,回本周期就会直接拉到5.7年。这时候再回头看产线的设计选型,才发现他们当初为了省20万的预算,没加模具自动夹紧机构,每次换模要花45分钟。如果把这个机构加上,换模时间能从45分钟降到10分钟,每年就能多出来8%的有效产能,把OEE的底线拉到62%,对应的回本周期就回到了3.2年。
这才是测算的真正意义——不是算完就把报告锁进柜子里,是反过来指导产线的设计选型,找到投入和收益的最优平衡点。
说个踩过的坑。前两年有个做五金件的客户,当初做测算的时候,为了让可研报告能过集团审批,把原材料价格按历史最低值算,把产品售价按历史最高值算,看起来回本周期只有2.1年,特别漂亮。结果产线投用之后,原材料价格涨了12%,产品因为行业竞争激烈降了8%,直接把回本周期拉长了2年,差点把公司的现金流拖垮。
说实话,做测算的时候,别总想着把数字往好看了调。你在报告里粉饰的每一分数字,最后都是投产后要填的坑。
上周和那个长三角的汽车结构件客户复盘完,他们把之前的测算表全部推翻重做。这次把调试期的订单损失、人员成本差、OEE的实际取值、多维度敏感性分析全部加进去,算出来的实际回本周期是3.9年——比之前纸上谈兵的2.8年多了11个月,但这个数字是踩过坑摸出来的实底,不是飘在报告里的漂亮话。
对了,提醒一句。别全信设备销售给你算的效益表。他们笔下的OEE永远是90%,节拍永远是满负荷,根本不管你实际生产中的换型、来料异常、新员工上手的问题。
你自己的产线,你自己算的账,才是真的。
