2026-10-21 19:33:02 分类:机械设计
上周蹲在苏州某汽车零部件厂的产线边,盯着那台跑了3年的CNC上下料机械手出了半小时神——之前为了把节拍压到12s以内,我们改了三版抓取路径,结果良率从99.2%掉到97.8%,算下来每小时亏的料钱比省的节拍成本多3倍。
很多人对产线工艺优化迭代的理解,就是上来改几个参数,把节拍压下去,把良率提上来,根本不管背后的系统耦合、边界条件、失效风险。不讲空泛的方法论,就讲我们这几年在机加工、锂电池辊压、焊接工位踩过的真坑,给同样在产线摸爬滚打的中级工程师提个醒。
别拿“迭代”当“拍脑袋改参数”
我见过太多工艺团队,一提到优化,第一反应就是调进给量、压夹持力、提主轴转速,连当前工位的真实基线数据都没测,就敢把参数往最优值上堆。
我们去年在铝合金压铸件去毛刺工位做优化的时候,一开始也犯了这个错。原工艺的参数是主轴转速8000rpm,进给速度1200mm/min,良率稳定在99.1%。团队里的小年轻上来就把进给拉到1800,想着节拍能提30%,结果跑了不到两小时,毛刺残留超差的比例直接涨了12%,很多件的分型面位置残留了0.2mm以上的铝屑,后道抛光工位根本处理不完。
后来我们蹲在工位边连续测了三天的数据才发现,工艺迭代的第一前提是把当前状态的全链路数据锁死——不是拿设计手册上的理想值当基线,是要测连续8小时的真实采样:包括来料的硬度波动范围(我们当时测的是HB65-72,符合GB/T 2333.1的铝合金压铸件硬度标准)、夹具的重复定位精度(实测是±0.02mm,比设计值的±0.05mm差了近60%)、甚至环境温度变化对主轴热伸长的影响(夏天车间35度的时候,主轴伸长0.018mm,冬天20度的时候只有0.007mm)。
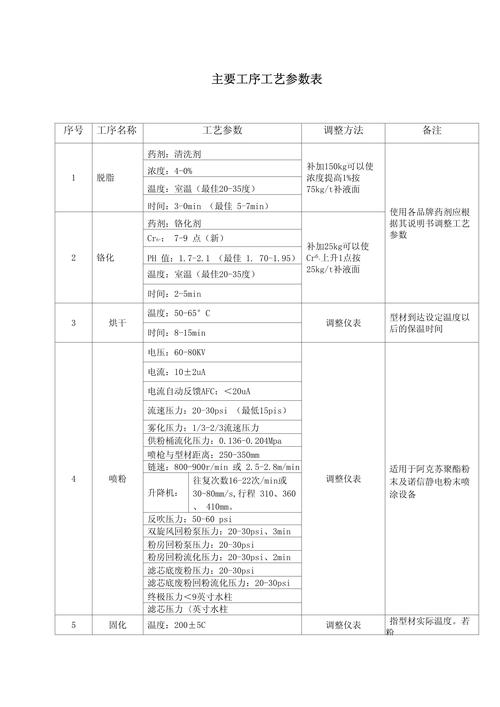 汽车零部件产线去毛刺工位工艺参数采集记录表
说起来都是泪。之前为了省时间,我们没测来料硬度的批次差,直接把夹持力从120N降到80N,结果赶上一批硬度偏低的压铸件,直接被夹出了0.3mm的凹痕,整批2000件返厂,光返工费就花了1.2万。现在想起来还肉疼。
那批料报废的时候。项目经理当场脸都绿了。
其实哪有什么通用的最优参数啊。你测的基线数据不准,后面所有的迭代都是瞎折腾。
迭代不是线性叠buff,是找系统的“耦合临界点”
很多人做工艺优化,是改一个参数就测一次效果,觉得把每个参数都调到“看起来最优”,整体效果就会最好。错得离谱。
工艺系统是全链路耦合的,你改了上游的辊压压力,下游的分切间隙、走带张力、甚至除尘风量都得跟着调,不然迟早出问题。
去年我们在锂电池极片辊压分切产线做提速优化,原工艺是辊压压力180kN,分切刀间隙0.08mm,走带速度30m/min,极片压实密度稳定在1.60g/cm³,毛刺高度稳定在12μm,符合GB 38031里动力电池极片毛刺不超20μm的要求。一开始我们想把速度提到40m/min,单独调参数试了好几次:要么把辊压压力拉到200kN,结果极片密度波动从±0.02g/cm³涨到±0.05,厚度超差的比例涨了8%;要么把分切间隙压到0.05mm,结果毛刺高度是降下来了,但是分切的时候带料扯断的频率从每8小时1次涨到每1小时1次。
后来我们干脆把三个参数放在一起做耦合匹配:辊压压力提到210kN,把极片的压实密度提前稳定到1.65g/cm³的基准值,分切刀的间隙调到0.06mm,同时给走带的张力闭环加了个前馈补偿——就是测到极片厚度波动超过0.01mm的时候,提前100ms调整张力值。最后跑出来的结果是,走带速度提到42m/min,极片密度波动还是稳定在±0.018g/cm³,毛刺高度稳定在11μm,良率反而从98.1%涨到99.4%。
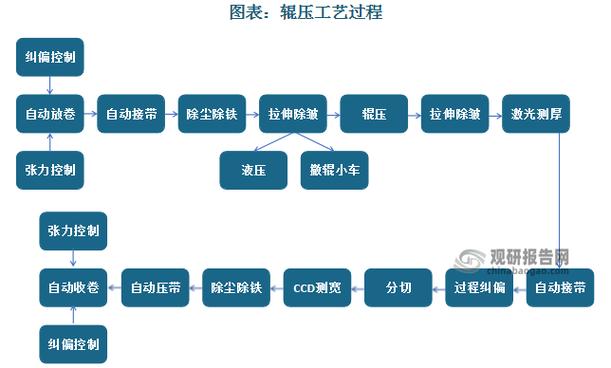 锂电池极片辊压分切产线工艺参数耦合关系矩阵图
说实话,之前我也以为工艺优化就是哪个参数不好调哪个,直到那次因为单独调分切速度,把300多米的极片扯断在辊压机上,堵了整整两小时的线,才明白过来——你改的任何一个参数,都会牵连着上下游的所有工位。扯断那一下的声响,现在想起来都头疼。
找对耦合的临界点,你不用硬扛着设备的极限去提参数,系统自己就能跑出比之前好的效果。
别把迭代记录当“应付体系的台账”
我见过太多工厂的工艺迭代记录,写得跟天书一样:“调整某工位工艺参数,良率提升2%,后续持续优化”。这种记录除了应付体系审核,半毛钱用都没有。
我们现在要求团队里的人,每一次工艺迭代的记录必须写清楚三个核心内容:第一,调整前的全链路实测数据(不是设计值,是连续1小时的采样均值,包括标准差);第二,调整的具体适用边界(比如进给量从1200调到1500,是在来料硬度HB68-70、环境温度25±2度的条件下测的,不是通用值);第三,调整后的失效边界(就是当参数到多少的时候,良率会跌破阈值,比如进给量到1600的时候,毛刺残留率会超过1%)。
之前有个新来的工程师,把某焊接工位的电流从120A调到140A,焊透率从92%涨到98%,就直接把这个参数写成了标准值,结果赶上梅雨季,车间湿度到75%的时候,焊接飞溅直接涨了3倍,把旁边的光电传感器都给糊住了,停了40分钟的线。
谁能想到,一个电流参数的最优值,居然是跟空气湿度绑死的。
我们现在每次做工艺迭代,都会留10%的产能冗余用来做小批量验证,不会直接把所有产线的参数一次性全改了。比如上次优化焊接工位,先在1号线上跑了8小时,测了1200件的焊接强度,符合GB/T 985.1的焊接接头要求,才把参数同步到2、3号线。
稳。
干了快12年的工艺,我现在越来越觉得,产线工艺优化迭代根本不是什么高大上的技术创新,就是你蹲在产线边,把每一个之前被忽略的小波动,一个一个抠出来,把参数之间的耦合关系摸透,别拍脑袋瞎改。很多时候你花几十万上的MES系统,不如你连续三天蹲在工位边记下来的温度变化、来料硬度差、夹具磨损量有用。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:产线工艺优化迭代:别再瞎改参数了,老工程师攒的3个落地踩坑实录
文章链接:https://yqhljx.com/list_9/4699.html
