上周三下午在金工车间撞见个学生,蹲在数控车床边攥着半改的夹具图,裤腿沾着半圈乳化液的印子,抬头跟我喊:”老师,我算的夹紧力够啊,怎么一上料就晃?”
图纸上的公差,到了车间才认账
之前教车间技改相关的设计,我们总默认,软件里模型搭得顺,刚度算得准,工程图公差标得规范,就算完成度很高。直到去年接了车间的真实技改需求:服役二十年的老钻床加工法兰盘,人工找正要12分钟,批量生产时光找正就耗掉三分之一的工时,让学生组队做快速定位夹具的技改方案。
第一组交上来的方案确实漂亮。SolidWorks模型里的配合严丝合缝,算出来的定位误差0.02mm,比车间提的0.05mm要求还优。结果拿到现场一装——根本塞不进去。
原因说出来有点好笑:那台老钻床的工作台面,磨了二十年,中间凹下去0.3mm,学生画设计基准的时候,默认工作台是教材里写的那种理想平面。
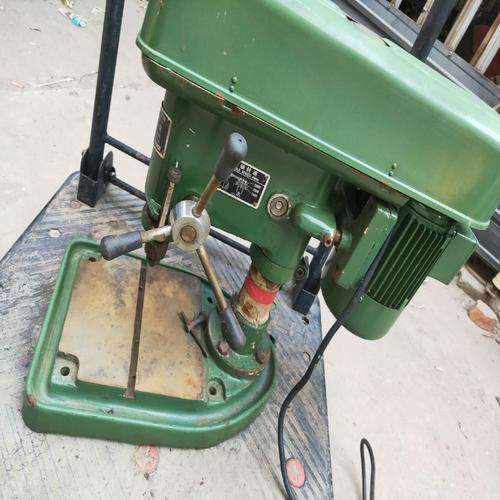
当时那个学生站在机床旁边脸涨得通红,说翻了三本夹具设计教材,里面的基准设计全是按理想平面算的,没人提过老设备会磨出坑。
那次之后我们改了课程流程:只要涉及车间技改的题目,第一步不许开建模软件,先拿水平仪、塞尺去车间测三个小时的现有设备几何精度,把这些带着油污、带着磨损痕迹的”非理想”数据,填到设计的约束条件里,不许拿教材里的理想参数凑数。
被我们删掉的“完美参数”
之前的评分标准里,公差选得越严,配合精度越高,得分越高。现在这套标准被我们直接删了。
上次有个学生的方案,为了适配工作台的凹坑,没做那种整体贴合的安装底板,反而在底板上留了三个可调支撑脚,不用把整个底板死死贴在工作台面上,拧三个内六角螺丝就能把夹具调平。他的定位销配合间隙留了0.03mm,比教材推荐的数值大了一倍,说怕铁屑卡进去销子拔不出来。
我刚看到这个方案的时候还想扣分,觉得他设计得”不严谨”。结果车间的张师傅凑过来摸了摸那个支撑脚,转头跟我说:”这小孩懂行,不像之前来做设计的,上来就给我整个光板底板,我这台老床子哪受得住那硬邦邦的贴合。”
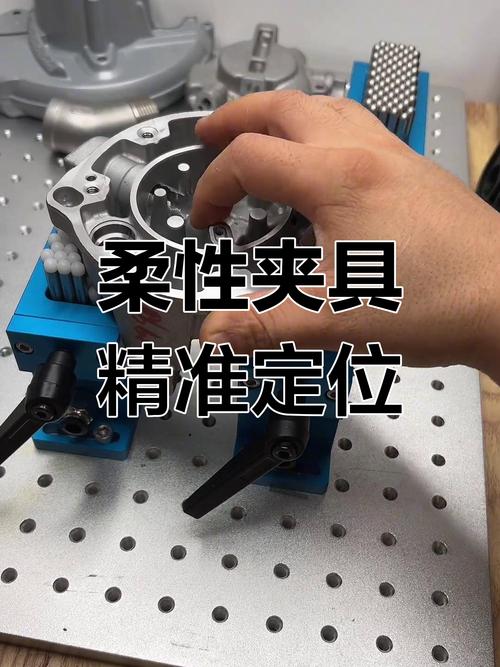
那瞬间我突然有点发懵。之前我们追着要的”严谨”,其实是坐在办公室对着理想模型的自嗨,根本没摸到车间的真实脉搏。
最后这个方案装上去,找正时间从12分钟降到1分20秒,连续加工50件的尺寸散差还在公差范围内。没有高精度的配合,没有复杂的结构,就这么落地了。
技改落地不是交作业,是跟老设备交朋友
之前总有人觉得,车间技改就是要换设备、上自动化、堆机器人,看着越先进越好。真蹲在车间待久了才知道,你做的东西再好,一线师傅不愿意用,全白搭。
之前有个组做的上料机构,设计的是气动推料,连气管路都画得整整齐齐,看着特别专业。结果张师傅试了两次就摆手,说”我干了三十年,手抓着料放上去比你那气缸快,你这气管子还得接气源,换个零件还要拆半天,我不用”。后来那个学生改了,把气动推料换成带弹簧定位的手动托板,没有那么多”高科技”的零件,师傅试了一次就说,这个顺手。
说起来有点丢人,我自己去年带的一个技改方案,在实验室里测了三回都好好的,拿到车间一开机,动作直接慢半拍。原来车间的压缩空气压力是波动的,我之前算气缸推力是按额定0.6MPa算的,实际高峰时段压力只有0.4MPa,当时站在旁边尴尬得想找个地缝钻进去。
现在我们上课跟学生说,做车间技改的设计,别总想着给师傅”炫技”。你要记着三个事:师傅换零件的时候能不能快速拆,手够的位置累不累,铁屑卡进去能不能顺手掏出来。这些东西,教材上根本不会写,但是恰恰是决定方案能不能真落地的核心。
上次有个学生的设计,把防护罩的固定螺丝换成了快拆卡扣,就这一个小改动,车间师傅说比之前厂家配的那个防护罩好用十倍。学生回来跟我说这话的时候,眼睛亮得很,那种成就感,比他考满分还开心。
昨天去车间转,看到之前那个裤腿沾乳化液的学生,蹲在机床边跟张师傅一起调夹具的定位销,旁边放着半瓶冰红茶,图纸摊在防护罩上,上面画满了铅笔改的痕迹。
风从车间大门吹进来,吹得图纸哗啦响。
哪有什么从天而降的完美技改啊。都是蹲在机床边,一点一点磨出来的。
