上周三的课上,我把第三组交的方案图直接退回去了。
那组学生画的自动化加工单元,把上下料机械手的行程设成了刚好卡着机床工作台的最大进给距离,一点余量不留。我指着图问,要是工件来料偏了0.2毫米怎么办?学生愣了,说他们查的样本里的参数都是标准的。
学生眼里的“单元”,只是堆起来的设备
我带的第一届实训课上,有个组做出来的单元能正常跑程序,连续运行两小时就必出问题——要么料仓卡料,要么机械手抓的工件偏了蹭到机床门。大家围着设备拆了一下午,最后发现是设计料仓的时候,把工件的定位边设成了和料仓内壁严丝合缝,连排屑的缝隙都没留。切下来的铝屑掉在料仓导轨上,攒十几分钟就把工件垫起来,抓的时候直接歪。
太想当然了。
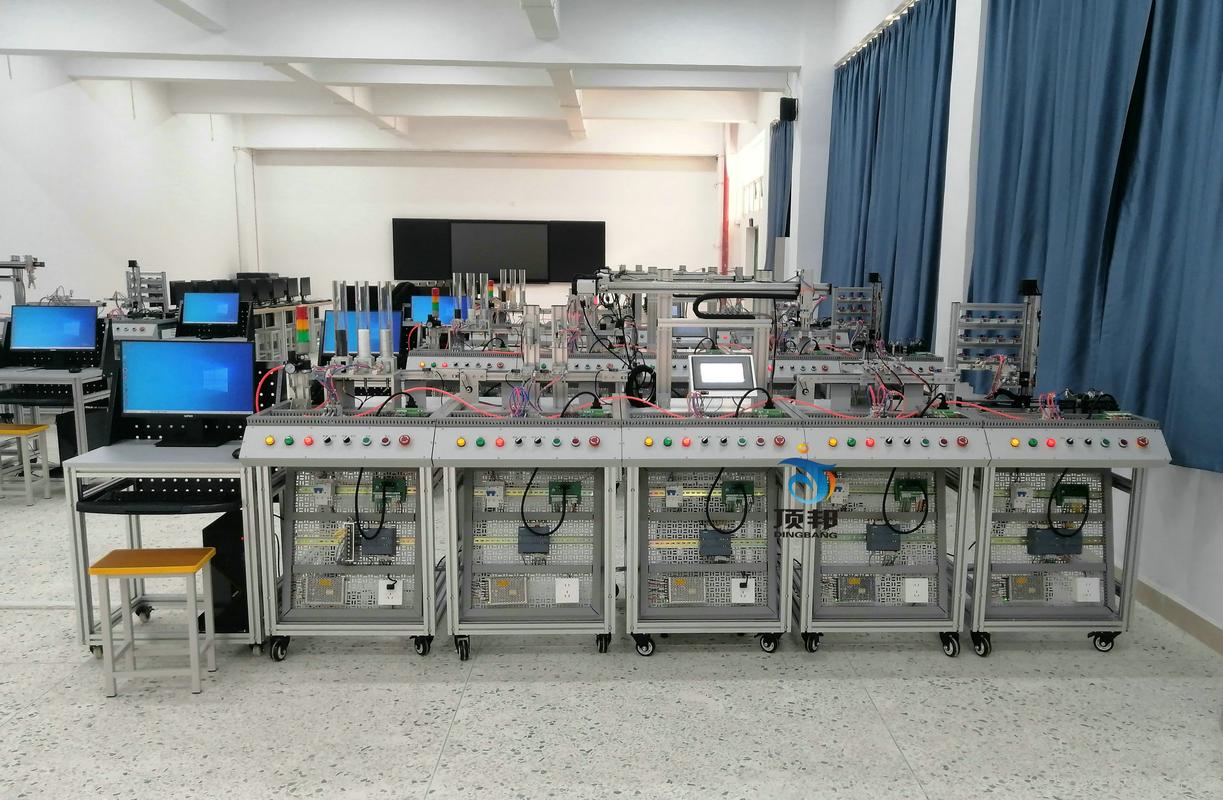
之前教研会上我们总提集成思维,但学生眼里的集成,就是把CNC、机械手、料仓按样本尺寸拼到一块,接线通了就算完成。我们自己搭的教学用单元,特意把料仓的定位块做成可调的,不是焊死的。为啥?学生每次课程设计换的工件都不一样,要是定位块焊死,换个零件就要拆半天,根本练不了现场调整的能力。
那些被忽略的“非加工环节”,才是单元的核心
很多学生做方案,所有的计算都围着加工精度转——主轴跳动多少,进给速度多少,机械手重复定位精度多少。完全不管整个流程里最容易出问题的环节:来料的偏差,切屑的清理,异常情况的复位。
去年有个参加技能赛的学生组,做的单元加工精度能到IT6,结果比赛现场,因为第一个工件表面沾了点切削液,机械手抓的时候打滑,工件掉在工作台边上,整场比赛直接停了5分钟。学生下来拍大腿,说根本忘了要加个吹气清洁的工位。
说实话,我刚做项目的时候也犯过这错。刚工作那年跟着师傅做生产线单元,我算的所有参数都完美匹配,结果现场跑的时候,车间温度比实验室低了5度,机械手的导轨涨差了0.3毫米,连续报警了一上午。师傅当时没骂我,就说,你设计的是给理想环境用的,还是给车间用的?对吧,实验室里的恒温恒湿环境,哪是真实车间能比的。
后来我调整教案,每次讲自动化加工单元,第一节课根本不碰机床参数,先给学生列个表:从第一个工件进单元,到最后一个成品出单元,中间要经过多少个可能出错的节点。来料有没有定位偏差?抓料的时候有没有打滑?加工完的铁屑会不会吹到定位面上?如果机械手掉了工件,单元是直接报警停,还是能自动回到初始位置重试?这些问题,比背十页的样本参数有用多了。
别让完美图纸,挡了真实问题的路
开头提到的第三组学生的图,我为啥直接退?因为上面所有的尺寸都是整毫米,所有的间隙都是刚好合适,没有一个地方留调整余量,没有一个地方标故障处理的接口。
我看着都累。
之前我们总觉得,学生设计的东西越“精准”越好,后来发现根本不是。现在给学生的任务书里,我特意加了一条:所有的连接部位,必须留至少5毫米的调整余量,所有的传感器安装位置,必须能在不拆设备的情况下手动调整。为啥?因为课堂上用的标准工件,到了真实场景里可能歪,可能有毛刺,可能尺寸差一点。你做的自动化加工单元,不是摆在展厅里看的,是要能扛得住这些乱七八糟的小问题的。
这学期我们把原来的单元实训任务拆了,原来的要求是“从0到1搭一个能跑的单元”,现在拆成三步:第一步,故意给学生的工件留0.5毫米的尺寸偏差,看他们怎么调整定位机构;第二步,在料仓导轨上撒点铝屑,看他们的单元会不会卡;第三步,故意把机械手的气压调小一点,看他们的抓料机构能不能适应。
上周有个学生做完这三步,过来找我说,原来之前觉得自动化加工单元就是高级的自动机床,现在才知道,真正难的不是把加工动作跑顺,是怎么让设备在“不那么完美”的环境里,还能稳稳当当出活。
上次我把没收的那些“完美图纸”还给学生的时候,在每张图的空白处都写了一行字:留个缝,让铁屑能掉出去。
