上周帮苏州一家新能源结构件厂查批量尺寸超差的问题,对方质量部的人拉着我翻了三天的SPC控制图,算出来CPK1.33,达标,结果客户那边装配的时候还是有12%的卡滞不良。说实话,大部分人对质量波动分析的理解,从根上就错了。
你以为的波动,其实根本不是“随机波动”
很多人对波动的认知,还停留在课本上的正态分布——只要数据落在控制限内,就是正常的随机波动,不用管。真不是。
他们厂当时做的水冷板密封槽,图纸要求宽度8.2±0.05mm,连续200个样本的控制图上,所有点都在上下控制限之间晃,没有一个触发报警。但装配线上的不良率就是下不来。我蹲在现场测了三批料才发现,波动是分层叠加上去的:同一台机台、同一个班次内,尺寸波动只有0.02mm,完全在合理范围;但每次换班,上一班的操作工总习惯把铣刀进给速度偷偷调快10%,下一班的人严格按作业指导书参数走,这两个群体之间的系统尺寸差有0.04mm。这种差在全样本统计的时候被平均掉了,根本不会触发出限报警。
GB/T 4091-2001《常规控制图》里明明白白写了,分析用控制图的第一步,就是要按影响因素分层,不能把不同机台、不同班次、不同批次的料混在一个组里算组内标准差。说真的,我见过太多质量工程师,花一下午算出来的CPK值,连数据对应的批次都没核对过,这不叫分析,这叫数字游戏。
别光盯着尺寸,波动的传导链才是藏问题的地方
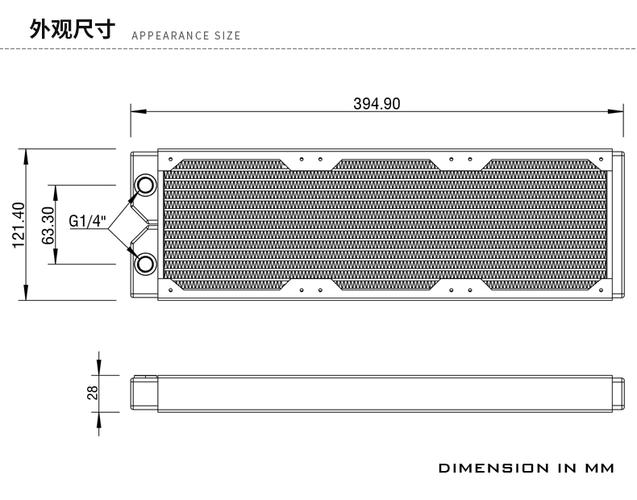
查密封槽问题的第三天,我们才往前倒了一步——原来波动根本不是只在加工工序里打转。该厂的水冷板型材从两个供应商采购,A供应商的型材壁厚公差是±0.1mm,B供应商的是±0.2mm,同样的铣削深度,壁厚偏薄的位置,铣出来的槽深就会浅0.03mm。这个差值单独看完全在公差范围内,根本不算超差,但传到装配环节,O型圈的压缩量刚好卡在临界值,车间温度变个10度,橡胶收缩一点,直接就出现密封失效。
这里踩过的坑太多了。很多人做波动分析,只盯着单个工序的输出值,从来不算波动沿着装配链的叠加效应。按照GB/T 1800.1的公差配合逻辑,当两个配合零件的尺寸都是正态分布时,封闭环的实际波动范围根本不是两个公差的简单相加,要按平方和开根号计算:σ0=√(σ1²+σ2²+…+σn²)。我之前碰到过一家做传动齿轮的厂,设计阶段按极值法算的中心距±0.08mm、齿厚±0.03mm,侧隙波动范围刚好落在0.08-0.15mm的要求区间里,结果实际生产时,镗床保证的中心距实际波动是0.06mm,滚齿机保证的齿厚波动是0.02mm,算下来封闭环侧隙的3σ波动范围直接到了0.19mm,把要求的上下限完全打穿,难怪客户反馈低温时齿轮箱打齿响。这哪是操作工的问题?是最开始做波动分析的时候,方法就错了。
那些没人愿意明说的波动分析“潜规则”
做了十几年工艺,我见过太多纸上谈兵的分析,最后在产线上碰得头破血流。这里说几个没人在课本上写的实际经验。
最容易踩的坑,就是全信供应商给的材质证明上的性能波动。一定要自己抽测至少5个连续批次的硬度、强度数据。之前碰到过供6061铝材的厂商,证明上写的硬度稳定在HB95,实际抽测下来同一批料的硬度差有HB15,加工时刀具磨损速度差了30%,尺寸能不飘吗?
另一个容易被忽略的点,是设备的“隐性波动”比你想象的大得多。比如机床的主轴跳动,你冷机状态测的时候可能只有0.002mm,但连续跑4小时之后,主轴温度升到42度,热伸长量能到0.015mm。这种波动你不连续跟踪测,根本发现不了。我之前查一个精密轴的圆度超差问题,蹲在机台旁边连续测了8小时,才发现每到下午固定时段,主轴热伸长带来的尺寸偏移刚好0.01mm,之前所有人都以为是操作工换刀不及时。说起来就气,有次给客户做审核,他们的设备点检表里主轴精度的检查周期是半年——夏天和冬天车间温度差15度,热变形带来的波动能差出去0.02mm,半年查一次,前面攒的波动早就把公差带占满了。
我还有个坚持了很多年的习惯:每次做波动分析之前,先去产线上待半天。看操作工怎么装夹零件,看冷却液浓度是不是达标,看切屑有没有缠在刀具上。很多时候你在办公室对着Excel算三天,不如现场转10分钟发现的问题多。
上周离开那家苏州的厂的时候,他们把两个班次的加工参数差统一了,把两家供应商的型材按批次分层管控,把主轴的热补偿值直接输进了机床参数里。三天之后收到反馈,装配线的卡滞不良从12%降到了0.8%。
其实质量波动分析从来不是什么高深的统计学问。你不需要背多么复杂的公式,也不需要买多么昂贵的SPC软件。核心就是别被报表上的数字骗了——波动从来不是凭空来的,每一个偏离均值的尺寸背后,都有具体的人、机、料、法、环的原因。
别坐在办公室对着控制图瞎猜了。去现场。
